硬质合金是由难熔金属碳化物(如碳化钨)与粘结金属(如钴)经粉末冶金工艺制成的合金材料,具有高硬度、高耐磨性和较高抗压强度。本标签汇集与硬质合金相关的焊接内容,包括硬质合金与钢等异种材料的连接方法、钎焊工艺、焊接材料选择及接头质量控制等。适合从事刀具、模具、耐磨件制造与修复的焊接技术人员、工艺工程师及相关专业师生参考。
常见问题
硬质合金和高速钢有什么区别,哪个更耐磨?
硬质合金更耐磨。它由难熔金属碳化物加粘结相烧结而成,硬度远高于高速钢,红硬性也更好,适合高速切削。高速钢韧性好、易加工、成本低,适合钻头丝锥等复杂刀具。选材看工况:追求耐磨和高速选硬质合金,要抗冲击和易刃磨选高速钢。
硬质合金刀片崩刃是什么原因,怎么解决?
多为韧性不足或受力过大。常见原因有牌号偏硬、刃口太锋利、进给过大、机床刚性差或断续切削冲击。可换韧性更好的牌号、做刃口钝化处理、降低进给和切深、提高装夹刚性。先排查是崩刃还是磨损,再针对性调整。
硬质合金焊接时容易开裂,有什么办法?
关键是减少热应力和选对填充材料。硬质合金线膨胀系数小、脆性大,焊接应预热、控制层间温度并缓冷,避免局部急热急冷。钎焊常用铜基或银基钎料配相应钎剂,接头设计避免应力集中。具体工艺参数需按工件尺寸试验确定。
硬质合金牌号怎么选,看哪些参数?
主要看硬度、抗弯强度和涂层。粗加工或断续切削选韧性高、钴含量偏高的牌号;精加工和高速切削选硬度高、耐磨性好的牌号。有涂层可提升耐磨和耐热。选型时结合工件材料、切削方式和机床刚性,先小批量试切验证再定型。
硬质合金能自己刃磨吗,用什么砂轮?
可以,但要用对砂轮并注意防裂。硬质合金硬度高,普通砂轮磨不动,应选金刚石砂轮,磨削时充分冷却、轻进给,避免过热产生微裂纹。刃口可做钝化处理提高强度。精密刀具建议送专业刃磨,保证角度和跳动。
 汽车连接
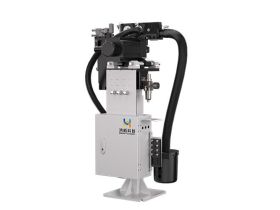
从修磨量、刀片材料与制造、转速分级、结构可靠性、产线集成到AI视觉检测,拆解鸿栢科技电极帽修磨机的技术路径,以及这些参数在焊装现场对应的成本与质量账。
 91汽车连接
焊接
汽车连接
在汽车白车身焊接的严苛环境中,电极帽修磨刀片虽小,却是决定焊点质量、电极帽寿命及产线综合成本的关键一环。一枚看似简单的刀片,背后往往凝聚着从材料工程、精密制造到质量体系的全链条技术积淀。深圳市鸿栢科技...
339汽车连接
鸿栢科技

 91评论汽车连接
焊接
