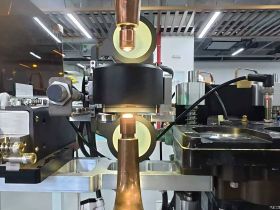


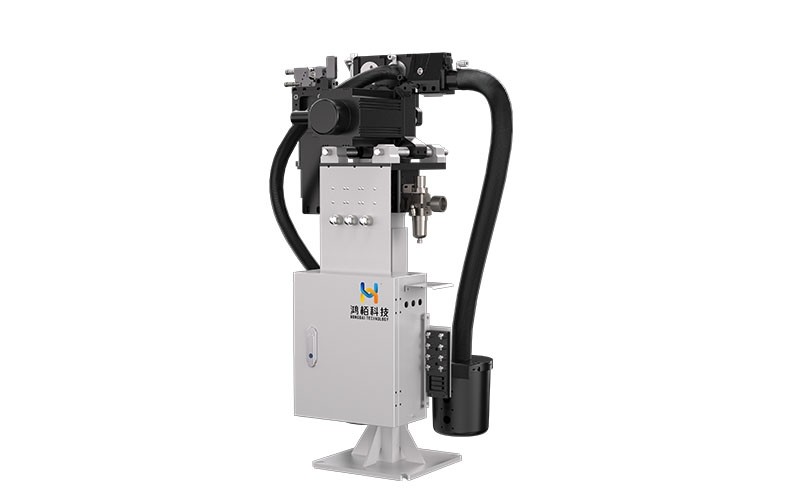
2026年上海AMTS展会上,鸿栢科技把修磨换帽一体机、伺服焊钳和FANUC机器人摆成了一个动态工作站。机器人夹着焊钳走到修磨位,修磨、拆帽、换帽在30秒内走完;旁边的视觉单元随即拍下电极帽端面,1秒内把OK或NG显示在屏幕上。
对一台修磨机来说,参数表之外真正要回答的是三个问题:一次修掉多少铜?一片刀能用多久?铝点焊能不能修?文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
这三个问题,正好对应修磨机的几个技术层面:刀片与修磨量、主轴与工况匹配、整机与产线集成。把鸿栢公开的产品资料、刀片制造资料和现场演示放在一起看,能理出一条比较完整的技术路径。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
电阻点焊承担着白车身约六成的连接工作量,电极帽是直接接触板材、同时传递电流和压力的零件。它的端面状态一旦跑偏,后面再调焊机参数、再换板材,也很难把焊点一致性拉回来。修磨机在车间里不算起眼,管的却是这道最靠前的变量。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
修磨量:0.08毫米与0.01毫米之间,是一笔明账
电极帽的端面在高温、高压和反复放电中会逐渐压溃、氧化,焊接镀锌板时还会生成铜锌合金层,铝点焊则容易粘铝。端面状态一变,接触面积和电流密度跟着变,焊核直径、飞溅、粘焊这些问题就会冒出来。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
修磨的目的,是把端面恢复到设定状态。传统修磨靠刀刃直接切削,单次切除量在0.08毫米上下。这个数字听起来不大,但电极帽是铜合金件,一套焊钳一天修磨十几次,一个月下来,切掉的铜和缩短的电极帽寿命都要计入成本。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
鸿栢走的是多刃研磨路线。以四刃刀片为例,四个刀刃按90度分布,修磨时同时接触端面,把单点切削力分散到多个刃口,单次去除量降到0.01至0.035毫米。去除量降下来,单对电极帽能支撑的焊点数从约3000点提高到约6000点,寿命接近翻倍。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
这里有个容易被忽略的分寸:修磨量不是越小越好。去得太少,氧化层和黑印留在端面上,电流密度照样不稳;去得太多,铜材白耗,电极帽提前报废。真正难的是把每次去除量稳定控制在一条窄带里——这靠的不只是刀片角度,还有主轴刚性、进给压力和刀片磨损状态的一致性。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
刀片:一片刀的背后,是材料和制造的两道门槛
修磨量能不能稳住,先看刀片。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
鸿栢的刀片用硬质合金做基体,刀刃表面做碳化钨处理,硬度在HRA 90以上。普通高速钢刀片的硬度大约在HRA 80,连续修磨产生的高温会让刃口很快软化。材料上的差距,落到寿命上就是:四刃刀片的修磨次数可达28000至36000次,实验室做过30000次连续修磨测试;国外常见的高速钢刀片,寿命普遍在5000次左右。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102099.html
结构上还有几个细节。刀片基座和刀刃采用热胀冷缩一体成型,避免分体式刀片在连接处松动;刀座用卡销式结构,不用螺丝固定,换刀时不需要工具,几秒钟能完成。传统刀座的螺丝在长期振动下容易断裂,断一次往往要换整个刀座,这是笔不便宜的停机账。
制造端,鸿栢用CNC加工中心加工刀片,再用3D检测设备检查刃口角度、表面粗糙度和中心孔位置度。刀片是批量耗材,单片的尺寸一致性决定了同一台修磨机在不同刀片上的修磨结果能不能复现。这个环节不像参数表那么显眼,但它决定了“第1片”和“第100片”是不是同一个脾气。
产品线上,刀片有单刃、双刃、三刃、四刃四种规格,对应碳钢、高强钢、镀锌板和铝合金等不同材料。非标电极帽也能定制刀座和刀片,包括上下电极轴线倾斜15度以内的修磨需求。
四种刃型对应不同的修磨量和材料组合,不是简单的“越多越好”。三刃、四刃把切削力分得更散,适合高节拍、连续修磨的自动工位;单刃、双刃结构简单,换刀和调整更直接。选型时还要看电极帽材质、端面直径和主轴转速能不能对上——拿四刃刀片去配低转速主轴,未必比单刃划算。
转速:3000转不是炫技,是铝点焊的工艺要求
修磨转速常被当成“越高越好”的参数,其实它跟工况绑得很紧。
鸿栢的几类机型,转速是分开设定的:自动修磨更换一体机用220V伺服电机,修磨转速0-650 RPM可调;单边焊一体机用380V三相电机,280 RPM;移动修磨机300-500 RPM;铝点焊专用研磨机用超高速伺服电机,1500-3000 RPM。
钢点焊的常规修磨,重点在修磨量和端面质量,转速够用就行。铝点焊是另一回事。铝与铜在焊接高温下生成的合金层又硬又粘,低速修磨容易把合金层“抹”开而不是切掉,屑还会堵在刃口上。鸿栢的铝点焊研磨机用四刃直角研磨片,在1500-3000 RPM下约1至2秒完成一次修磨,单次去除量控制在0.01毫米左右,靠的是高速加轻切,把粘附层快速刮掉,同时少伤铜基体。
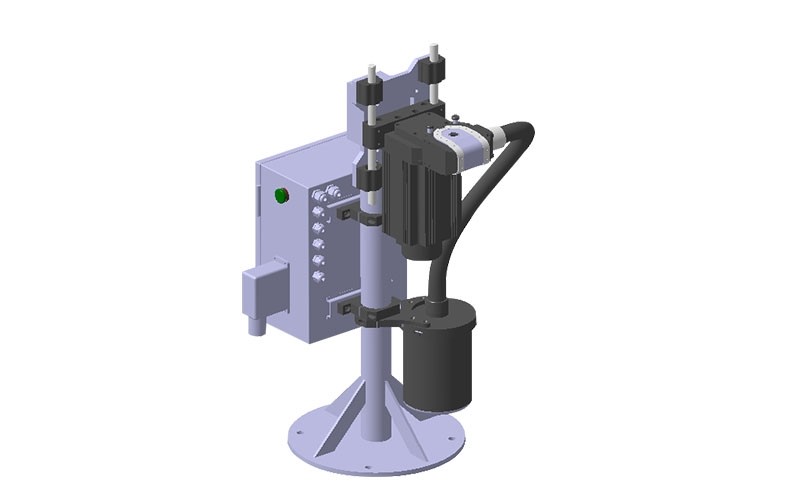
高速也带来新的工程问题:主轴振动、轴承寿命、铝屑飞散。这类机器要在结构刚性、动平衡和集尘上一起做设计,单把电机转速提上去没有意义。
结构:焊钳每天撞上来上千次,先得扛住
修磨机装在产线上,每天要承受焊钳成百上千次的接近、加压和退出。现场设备损坏,很多时候不是电机烧了,而是撞坏的。
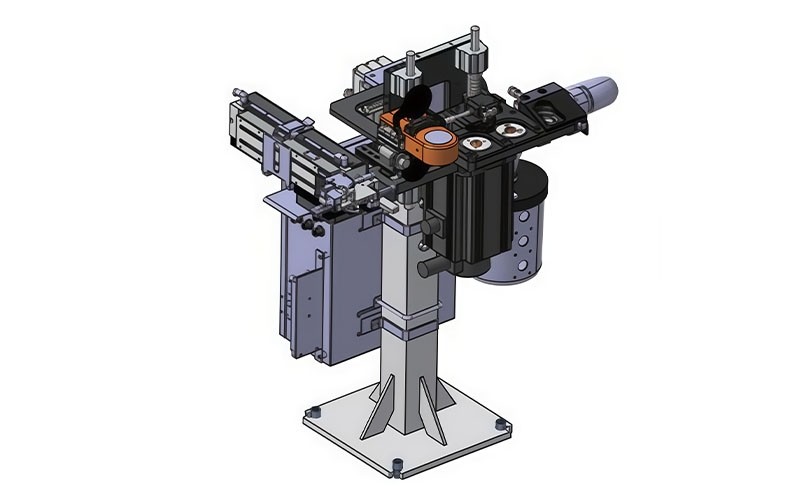
鸿栢在一体机上做了几处针对性设计:平衡缓冲装置吸收焊钳接近时的冲击,避免修磨头被撞偏;五爪拆卸结构负责拆帽,纯拆卸机型则用蜗轮蜗杆配5个棘爪,受力均衡,Φ13至Φ20毫米的电极帽都能稳定拆下;上下共12对电极帽的弹匣,让连续生产时不用频繁补帽;修磨产生的铜屑由收集器集中回收,工位和设备内部都能保持干净;伺服电机的扭矩实时反馈,遇到卡滞或过载及时制动。
这些结构带来的节拍变化很直接:一体机30秒内完成修磨、拆帽、换帽,人工换帽通常要5到10分钟,还得看操作者的手法。对高节拍产线,换帽从“停线事件”变成“节拍内的动作”,这笔账比设备价格更值得算。
修磨周期:固定点数省事,但账算不细
修磨周期是另一个常被低估的参数。修得太勤,铜材和刀片寿命都白耗;修得不够,端面状态在两次修磨之间就已经漂了。多数产线按固定焊点数触发修磨,做法简单,但它是按平均值管理的——同一台焊钳,打镀锌板和打裸板、打高强钢和打铝合金,端面磨损速度并不一样。
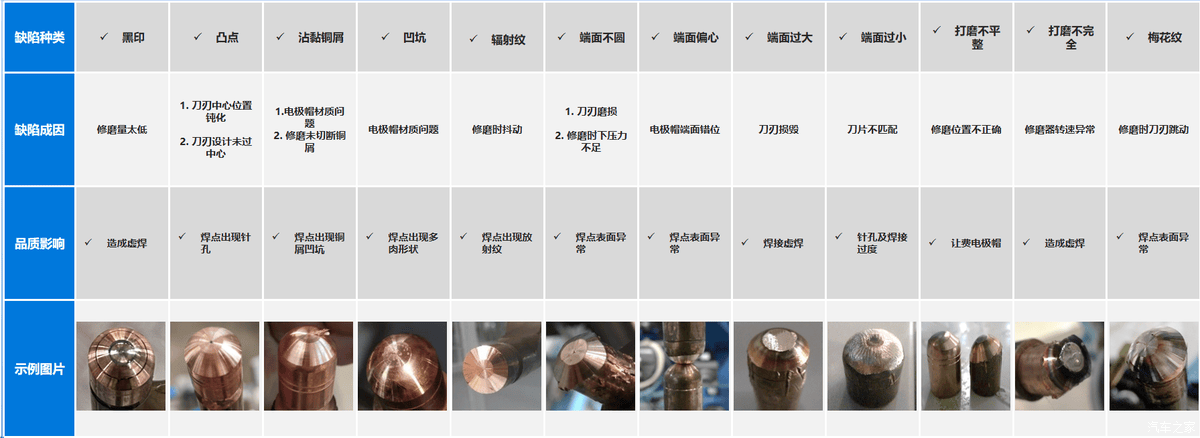
更细的做法,是把修磨转速、修磨时间、修磨压力固化成程序,再按电极帽的实际状态调整周期。某个工位连续出现黑印,说明修磨量偏低或刀具已经钝了;连续出现端面过大,可能是刀刃损毁;端面过小,则要查刀片型号对不对。把这些信号接回修磨参数,周期才能跟着工况走,而不是跟着日历走。
这也是视觉检测真正的价值所在:它不只是替人目检,而是给修磨周期提供依据。
集成:修磨机得听得懂产线的指令
现代焊装线上,修磨机不是孤立的设备。机器人按焊点计数调用修磨程序,修磨机把完成、故障、缺帽这些状态回给机器人和PLC,整个动作要嵌进节拍里。
鸿栢修磨机的通讯配置是标配24VDC IO端口,PN或PNP依机型而定,可选配DeviceNet、Profinet、Profibus等总线。对主机厂来说,能不能顺利接进现有网络,往往比多几百转转速更重要——接口不匹配,设备再好也只能当单机用。
单边焊一体机是另一种思路。它把气动拆帽、气动弹夹供帽、自动修磨和修磨后辅助检测装在一台专机上,针对的是白车身单边焊枪的工位形态。通用机硬套到单边焊枪上,要么动作够不着,要么节拍对不上,专机看着窄,实际总成本更低。纯换帽工位也有对应的伺服拆卸机,只拆不磨,提供横、竖、立三种安装姿态。
视觉:修得怎么样,不再靠眼睛判断
修磨质量过去靠人工目检,或者干脆按固定焊点数“到点就修”。前者依赖经验,后者不看实际状态。
鸿栢把AI视觉检测做成了修磨工作站的一个单元。执行单元完成修磨后,视觉单元在1秒内完成非接触拍照,不会碰到刚修好的端面。硬件是6.3MP工业相机,成像分辨率3072×2048,像素精度0.012毫米/像素,视野Φ19毫米,综合检测精度0.01毫米;传感器防护等级IP67,内置除尘风刀,适应焊装车间的粉尘和飞溅。
软件能识别12种端面缺陷,包括黑印、凸点、粘铜屑、凹坑、辐射纹、端面不圆、端面偏心、端面过大或过小、打磨不平整、打磨不完全和梅花纹。判定逻辑有个细节:系统同时计算NG总面积和NG面积比例,两个参数都超过阈值才判不合格。只看面积,细小缺陷容易漏;只看比例,偶尔一颗大缺陷又容易误杀。双阈值的好处是兼顾灵敏度与误判率,减少不必要的停机。
系统支持RAIDI工业AI视觉平台,产线人员可以在现场做图像标注、模型训练和部署。出了新缺陷形态,就地补样本、迭代模型,不用等下一次设备改造。一台视觉工控机最多连接12台传感器,多工位布点可以共用一套软件和数据。每次检测的图像、结果、时间戳和产品ID都会归档,质量部门随时能调取某段时间的记录。
不过,视觉检测不是每个工位都非上不可。高节拍、质量要求严、电极帽消耗大的产线,收益最明显;中小工位先把修磨参数和计数记录做起来,也是一条可走的过渡路径。
验证:产线是最后一间实验室
刀片和整机的参数,最终要在产线上被验证。据鸿栢公开资料,其修磨刀片在一汽-大众奥迪A4L等量产线上做过长期测试,修磨设备已进入一汽-大众、上汽大众、比亚迪、长城、蔚来等车企的白车身产线,相关产品通过SGS的CE认证。
实验室的30000次连续修磨,测的是刀片在标准条件下的寿命衰减;现场的情况要复杂得多——板件上的锌粉、冲压油、冷却液,车间的粉尘,焊钳的对中偏差,都会改变刃口的实际负荷。实验室数据回答的是“能不能做到”,产线数据回答的是“能稳定多久”,两者不能互相替代。
这些验证的意义,不只是“有人用”。修磨机是高频使用的耗材型设备,刀片更换、备件供应、现场响应,任何一环掉链子都会反映到产线稼动率上。国产装备在这方面的优势是响应速度和定制能力——国内产线的焊钳形态、电极帽规格比海外复杂,愿意改、改得动,本身就是技术能力的一部分。
放在鸿栢这家公司的背景里看,修磨机只是它焊装装备版图中的一块。公司2003年成立,总部在深圳龙岗,做车身螺柱焊起家,在国内车身螺柱焊市场占有率达到六成以上,同时布局点焊控制器、修磨换帽设备和AI质检系统。修磨机这条产品线从刀片、刀座做到整机、通讯和视觉单元,逻辑是通的:把一个小耗材的精度,延伸到一台设备、一条产线的稳定性。
结语:技术优势最后要落到三个问题
回到开头那三个问题。
一次修掉多少铜,看的是刀片角度、主轴刚性和压力控制能不能把去除量稳在0.01至0.035毫米;一片刀能用多久,看的是硬质合金、碳化钨处理和刀座结构;铝点焊能不能修,看的是转速、研磨片和集尘设计有没有为铝屑做过专门处理。
三个问题都答得上,才谈得上“技术优势”。参数表可以写得很漂亮,但产线真正记住的,是三年之后这台设备还能不能保持同样的节拍、同样的端面质量,以及同样的耗材成本。
对修磨机来说,这比任何一项峰值参数都难。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 产业观察
从一台设备到一把尺子:鸿栢科技从国产替代到行业标准的二十三年