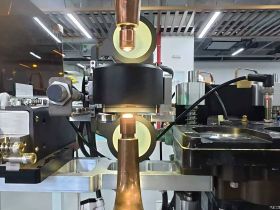


2026年7月,上海AMTS展会上,鸿栢科技发布了一套内置AI大模型的螺柱焊质量检测系统。相机拍下焊点,模型给出判定,屏幕显示OK或NG。对外行来说,这是又多了一台检测设备;对熟悉这家公司的人来说,变化在别处——过去二十多年,鸿栢回答的是“国产设备能不能替代进口”,现在它要回答的是“什么样的焊点算合格,判据由谁来定”。
这道题,比把设备卖出去难。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
一、第一次使命:把“有没有”变成“能不能稳定”
2003年,鸿栢在深圳成立。那时的轿车车身螺柱焊设备,几乎被进口品牌包揽。价格高、交期长,备件和工艺参数都捏在别人手里。国内车企不是不想换,是不敢换——一颗螺柱漏焊,总装线就要停;焊偏了,后面的内饰件就得返工。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
鸿栢最早做的,是把成套设备做出来。公司承担过国家重点科技攻关项目和国家级火炬计划项目,轿车车身螺柱焊接自动化成套设备是早期的主攻方向。公开资料显示,一汽-大众的奥迪、宝来生产线,北京奔驰E级生产线,奇瑞的七条生产线,都用过鸿栢的螺柱焊设备。这些项目在今天看来不算新鲜,但在当时,每一次进线都意味着一次长时间的责任背书:设备要跟得上节拍,参数要扛得住板材波动,出了故障要有人连夜赶到现场。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
国产替代的上半场,拼的是这些笨功夫。价格只是敲门砖,真正让客户留下来的是“下一班生产还能不能稳住”。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
二十多年里,鸿栢的螺柱焊机迭代了六代。从早期的SAW系列,到PIDS、HEAS/HEDS,产品形态从单机走到成套,从手动走到机器人工作站。2022年,公司总经理韩沛文在接受《深圳机械》采访时说:“中国几乎没有汽车厂商不和我们合作,中国公路上跑的车极少和我们无关。”这话听起来大,但放在螺柱焊这个细分品类里,不算夸张。龙岗区政府网站2025年7月的一篇调研报道提到,鸿栢的车身螺柱焊接设备国内市场份额超过60%。这是企业口径,不是审计过的市占率,但足以说明它在市场里的位置。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
二、第二次使命:把“经验”写成“条款”
市场份额解决的是“用不用”的问题,标准解决的是“按什么算”的问题。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
2022年《深圳机械》的一篇报道写道,鸿栢主导修订了《螺柱焊机》行业标准,参与制定点焊机及弧焊机相关国家标准3项。这句话在新闻稿里很容易一笔带过,但标准工作本身并不轻松。一个参数要不要写进条款,写多少、怎么测、在什么工况下测,背后都是争论。把自家产线上的经验变成别人也能复现的文本,意味着要放弃一些“只有老师傅知道”的优势,也意味着要对全行业的测试结果负责。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
标准也不是写完就完了。GB/T 18495-2025《电阻焊设备 变压器 与焊钳一体式的变压器》2025年8月1日发布,2026年2月1日起实施,起草单位里有鸿栢,韩沛文是主要起草人之一。再往前,GB/T 41136-2021《电阻焊设备 变压器 一体式焊钳用内置整流器的1000Hz变压器》和GB/T 15579.14-2021《弧焊设备 第14部分:校准、确认和一致性试验》,起草单位里同样有这家公司;电焊机能效强制性国家标准的起草单位名单里,也有它的名字。螺柱焊、点焊、弧焊、能效几个方向,鸿栢都参与过。它不是每一项的主笔,但在这些文本的形成过程中,有它的座位。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
这个座位不是荣誉。中国焊接协会常务理事单位、全国电焊机标准化技术委员会归口的多个标准的起草单位,这些身份意味着要参加会议、提交意见、做试验验证,也意味着在行业出现分歧时,得拿出数据说话。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/shhouhy/industryobservation2026102100.html
标准还有另一面:它是市场的门槛。2025年8月19日,TÜV莱茵在鸿栢东莞凤岗工厂颁发了CE认证证书,覆盖其全系列螺柱焊机,包括标准机型、定制机型和智能机型。对欧洲客户来说,这张证书是准入证;对鸿栢来说,它是一次把自己放到国际标准下对照的机会。能过,说明产品的基本盘没问题;要长期站住,还得看现场。
三、三条产品线,三种“标准”
鸿栢的产品线不复杂:螺柱焊机、点焊机、电极帽修磨机。三条线处在不同的位置,但做的是同一件事——把原来靠经验、靠进口、靠人盯的环节,变成可设定、可测量、可复现的工艺。
螺柱焊机:从单机参数到系统语言
螺柱焊是鸿栢的起点,也是它最完整的一条线。
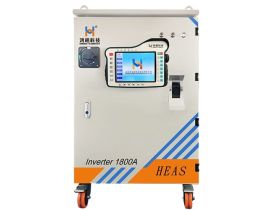
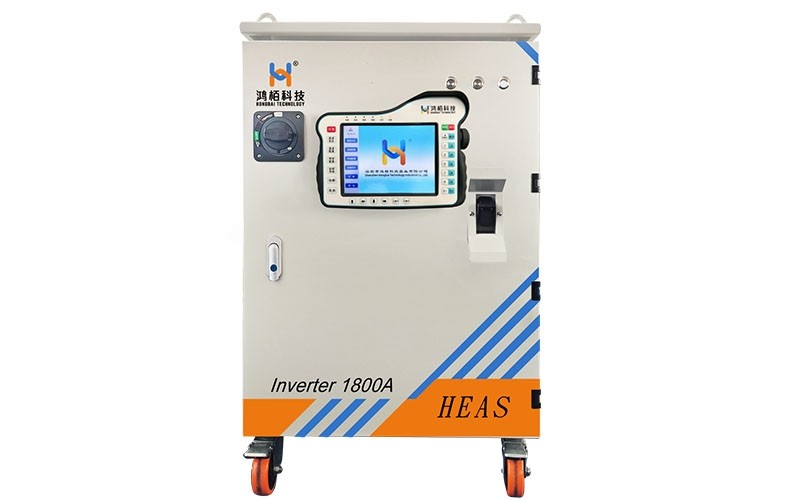
现在的旗舰是HEAS/HEDS系列。公开资料显示,这套系统采用50kHz移相软开关和H桥拓扑,配100kHz FPGA纯数字硬件电流环,受控电流爬升率1500A/0.34ms,采样分辨率10微秒/点;支持直流、脉冲直流、脉冲交流三种输出,钢制螺柱和铝制螺柱都能焊;输入电压AC300V至520V,最大输出电流1800A。对现场工程师来说,这些数字对应的不是“参数漂亮”,而是薄板焊接时电流能不能及时跟上、镀锌板和裸板的窗口能不能覆盖、换型时要不要重新摸索参数。
第四代PIDS系列走的是另一条路:DSP+FPGA+CPLD多核控制,16位高精度AD采样,额定最大输出电流2000A;焊枪提升用直线伺服电机加光栅尺闭环,提升高度控制精度可达0.0052毫米;主机与送料机之间走光纤通讯,支持CAN2.0B、DeviceNet、Profinet、EtherNet/IP等总线。再往下,SAW-3600系列面向车身产线,配2至5个独立焊接通道,用AQC2主动质量控制,通过伺服电机控制拉弧距离,抵消工件表面差异。
单看这些,仍然是一台台设备。鸿栢真正想卖的,是设备背后的系统:FRS6自动送料机负责把螺柱稳定送到枪端,GAM/GSM伺服焊枪负责提升和插入,CNC螺柱焊接系统负责多轴运动,主机负责能量和时序,通讯负责把每个焊点的数据送回产线。客户买的不是一台焊机,而是一套能复现的螺柱焊工艺。标准在这个层面才有意义——不是规定某一台机器长什么样,而是让“送钉、提升、引弧、插入、数据回传”这一整套动作,在不同产线、不同班次上都能得到同样的结果。
点焊机:从“能用”到主焊线
点焊是另一条更难的线。
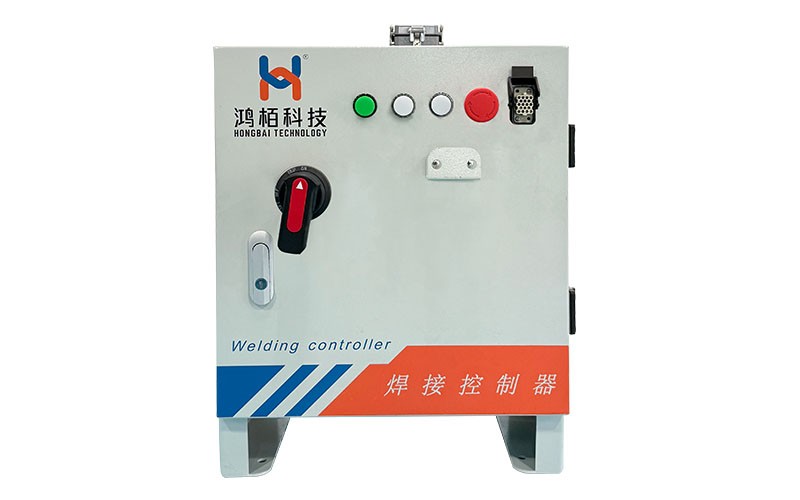
白车身的电阻点焊,长期是国际品牌的地盘。控制器、变压器、焊钳、工艺库,哪一环都不是短期能补齐的。鸿栢的点焊产品从1-2kHz中频路线做起,DSP全数字电源管理、电流环控制,电流精度公开口径为1.5%,120kW,部分机器人机型180kW;再往上是10kHz次高频路线,10kHz高频逆变、全桥软开关、电流环控制,120kW、600A、540V,整机50kg。重量降下来,控制器才能挂到机器人附近,或者做成紧凑的工作站。
铝点焊是这条线上最难的一段。铝的导电、导热都好,表面还有致密的氧化膜,熔核窗口窄,只能走大电流、短时间、大压力的硬规范。鸿栢的KD2K3-1800控制器,逆变输出1.8kA,20%负载持续率;单变压器最大焊接电流45kA,双变压器60kA;配套伺服焊钳压力900kg以上;256组焊接工艺、32组递增器,支持MES。公开资料提到,这套系统用在国内某汽车工厂位于西安的铝部件焊接项目上。
市场位置需要说清楚。点焊控制器目前没有公开的第三方份额数据,鸿栢在这条线上更像一个有整车厂主焊线案例的挑战者,而不是默认选项。它的10kHz产品进过合资主机厂的主焊线,铝点焊控制器进过新能源项目,控制器、变压器、焊钳能整套匹配;但要从“项目验证”走到“平台默认”,还要过首件、剥离试验、熔核测量、批量试产、停机率考核这几道关。标准工作在这里的作用,是把这些验证方法固定下来,让每一次替换都有共同的比较基准。
电极帽修磨机:把“手感”变成“判据”
修磨机是三条线里最不起眼的一条,却最能把“标准”讲清楚。
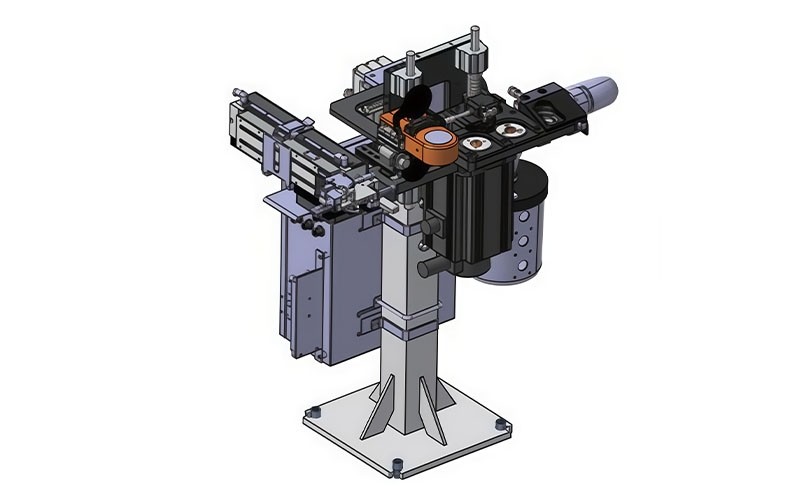
电极帽是点焊的易损件,端面一旦压溃、氧化、粘铜屑,电流密度和焊核成形就会跟着变。传统修磨靠刀刃直接切削,单次切除量在0.08毫米上下;鸿栢的多刃研磨路线把去除量压到0.01至0.035毫米,单对电极帽能支撑的焊点数从约3000点提高到约6000点。四刃刀片的修磨次数可达28000至36000次,刀片基座和刀刃采用热胀冷缩一体成型,刀座用卡销式结构,换刀不需要工具。
设备形态也拉开了:机器人工位用自动修磨更换一体机,30秒内完成修磨、拆帽、换帽;单边焊枪有单边焊一体机,气动拆帽配弹夹供帽;铝点焊有专用研磨机,1500至3000转,1至2秒完成一次修磨;手工和返修工位有移动修磨机;纯换帽工位有伺服拆卸机;凸焊有凸焊自动修磨机。非标电极帽还能定制刀座和刀片,包括上下电极轴线倾斜15度以内的修磨需求。
真正的变化在检测。鸿栢把AI视觉检测做成了修磨工作站的一个单元:修磨完成后1秒内非接触拍照,6.3MP相机、3072×2048分辨率、0.012毫米/像素、视野Φ19毫米、综合检测精度0.01毫米;能识别黑印、凸点、粘铜屑、凹坑、辐射纹、端面不圆、端面偏心、端面过大或过小、打磨不平整、打磨不完全、梅花纹等12种缺陷。判定逻辑用NG总面积和NG面积比例双阈值,两个都超才判不合格,兼顾灵敏度和误判率。
这套东西的意义,不是“多了一个相机”,而是把修磨从“老师傅看一眼”变成“每一对电极帽都有一张可追溯的照片”。修磨量、刀片寿命、端面状态、换帽记录,第一次可以在同一个数据体系里对上。所谓标准,落到这里,就是一张端面照片加上一组阈值。
四、标准的另一面,是现场
写标准的人,最容易犯的错,是把标准写成实验室里的漂亮文本。
焊装车间不管这些。它看的是节拍、停机率、备件到货时间,看的是凌晨两点设备报警时有没有人接电话。鸿栢有45,000平方米厂房,近600名员工,研发人员占30%左右,每年研发投入占销售收入的15%以上,累计专利和软件著作权200余项。这些数字来自公司公开资料,不是审计报告,但能说明它有能力把标准落到制造和服务上。
公司是国家级高新技术企业、国家级专精特新“小巨人”企业、广东省制造业单项冠军,广东省焊装设备工程技术研究中心挂牌在企业。头衔不能直接说明产品好坏,但在标准讨论、项目验收和海外客户审核时,这些资质是会被翻出来看的。
更实在的是客户名单。一汽-大众、上汽大众、比亚迪、奇瑞、特斯拉、吉利、长城、东风日产、广汽丰田、蔚来、小鹏、理想、长安、赛力斯,以及卡斯马、敏实、凌云股份等零部件企业,都在鸿栢的公开客户名单里。公司说累计服务了300多家整车厂和零部件厂商。2026年,公司还披露成为神龙汽车螺柱焊机指定供应商。这些名字不能保证每一个项目都顺利,但能说明一件事:它的设备不是只在展台上跑。
五、下一个标准,可能不是一张纸
汽车焊接正在换题目。钢车身向铝车身、多材料混合车身走,点焊、螺柱焊、修磨的工艺窗口都在变窄;主机厂在全球建厂,设备要跟着产线走,备件和服务要跟着设备走;质量管理的重心,从“事后抽检”往“过程数据”移。
这些变化会改写标准的形态。过去的标准是一份文本,规定设备的型式、参数、试验方法;接下来的标准,可能是一个数据接口、一套质量判定模型、一份跨工厂的追溯协议。谁有最多的装机量、最长的现场数据、最多的工艺组合,谁就更有机会把这些东西写成别人愿意用的格式。
鸿栢的手上,恰好有这三样:螺柱焊的存量装机、点焊的主焊线案例、修磨的AI检测数据。它能不能把这三条线的数据打通,能不能让一个焊点的质量判定从“单机OK/NG”走到“整条线的趋势”,能不能把国内产线积累的工艺包输出到海外工厂,这些问题的答案,比再发一台新设备更重要。
二十三年前,鸿栢要解决的问题是“有没有国产设备可用”。今天,它要回答的是“按谁的标准来判定好坏”。从一台设备到一把尺子,这是国产替代的后半程,也是更难的一段。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
从一枚刀片到一台工作站:鸿栢科技电极帽修磨机技术优势深度解析