

先看一个很常见的场景。0.8mm 镀锌板上焊 M6 螺柱,白班一切正常,夜班开始出现偶尔的虚焊。外观上看不出差别,直到抽检做破坏性试验,螺柱被锤子一敲就掉。停线查了两个小时,最后发现是夜班电网电压偏低,焊接能量掉了一截。
这类事在螺柱焊现场不算罕见。螺柱焊的焊接时间通常只有几十毫秒,起弧、熔池形成、螺柱浸入、凝固,全在一瞬间完成。焊接时看不到熔池,焊完以后外观也说明不了熔深。质量到底如何,常常要等抽检、等总装,甚至等客户反馈。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
把现场问题归归类,真正因为“焊机功率不够”引起的并不多。更常见的是能量窗口、动作一致性、材料状态、电网干扰、送料链路、检测手段、参数管理这几类问题。下面按七类拆开看,每一类对应装备侧能做什么,也说明它做不到什么。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
薄板的能量窗口,只隔着几十毫秒
0.8mm 镀锌板上焊 M6,工艺窗口可能只有几毫秒、一两百安培。能量不够,熔深不足,螺柱一敲就掉;能量过了,背面烧穿、镀层烧损。麻烦在于,焊接时间本来就只有几十毫秒,电流从零爬到设定值还要占掉一部分。上升沿慢了,有效焊接时间被压缩,现场只能靠加时间或加电流去补,窗口越补越窄。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
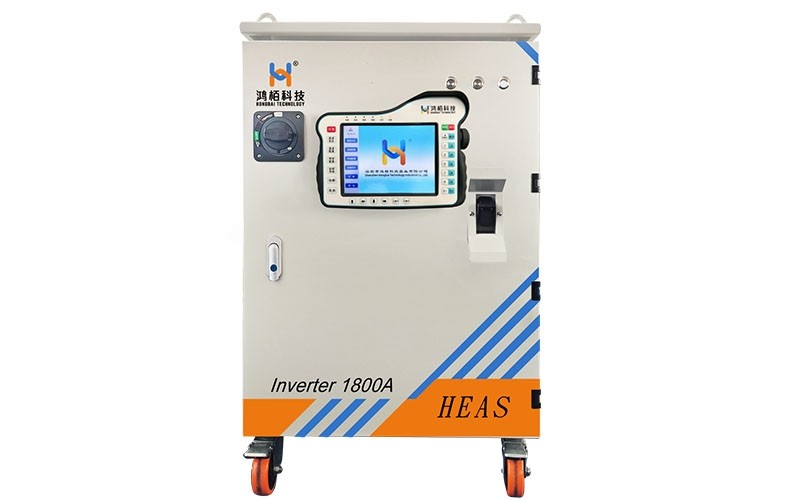
焊接能量大致等于电弧电压与电流对时间的积分,所以电流波形的形状和持续时间,比峰值数字更能说明问题。HEAS 用 100kHz FPGA 纯数字硬件电流环,受控爬升率 1500A/0.34ms,采样 10µs 一点。这组参数解决的就是上升沿和波形保真:控制器能看见几十毫秒里的电流细节,而不是只拿到一个平均值。PIDS 把电流下限做到 100A,时间范围 5~150ms,给薄板留出了小能量焊接的余地。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
设备能把能量输出做准,但不能替产线定工艺。薄板的窗口最终要靠焊接工艺评定来定。板材厚度公差、镀层厚度、螺柱材质和表面状态,都会让窗口移动。同一套参数在 A 线好用,搬到 B 线未必成立。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
提升高度:一个常被忽略的变量
螺柱焊的动作很短:焊枪提起螺柱、引弧、螺柱下落进入熔池、冷却。提升高度决定弧长,弧长决定热输入分布和熔深。提得太高,电弧容易吹偏、飞溅大;提得太低,弧长不够,容易虚焊。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
机械式焊枪靠凸轮或气压控制提升,气压波动、密封件磨损、导轨积尘都会让实际高度漂移。这种漂移不会报警,只会让第 1000 颗螺柱和第 1 颗焊得不一样。等到抽检发现,可能已经打了几百颗。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
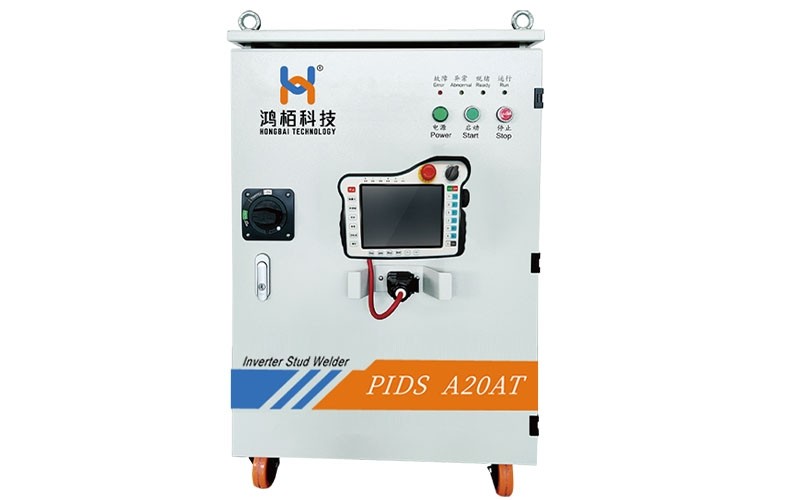
PIDS 的提升机构用直线伺服电机加光栅尺闭环,产品资料给出的高度控制精度是 0.0052mm。HEAS 走的是驱控一体路线,控制周期 50µs,位置分辨率 0.01mm,提升高度、插入深度、下降加速度、最大下降速度可以分别设定。对铝螺柱这类熔池黏度低、凝固快的材料,“柔顺”浸入比单纯提高速度更有用。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102086.html
需要分清的是,这是机构对高度的控制精度,不是焊后螺柱的位置精度,也不是焊接质量的保证。夹具定位、工件贴合度、焊枪垂直度仍然会影响结果。
镀锌板、铝板和高强钢:材料把窗口又收窄一次
镀锌板的锌层在 900℃ 左右沸腾气化。锌蒸汽会排开熔池、带走热量,容易留下气孔和未熔合。铝的问题更麻烦:表面 Al₂O₃ 膜的熔点约 2050℃,而铝基体只有 660℃,膜不破,熔融铝和螺柱就接不上。高强钢则是另一个方向,热输入稍大,热影响区变宽,接头韧性下降。
据鸿栢的技术资料,HEAS 可以改变每个焊接脉冲的电流方向。当设置为负极性、电流从螺柱流向母材时,电弧中的正离子高速撞击工件表面,产生阴极清理效应,把氧化膜物理破碎。相当于把焊前打磨的一部分工作放进了焊接过程。正反向电流的比例可调,钢铝混合连接时多了一点调节余地。
高频脉冲补的是另一块短板。HEAS 在基础电流上叠加 500~2000Hz、幅值最高 300A 的方波脉冲,靠 50kHz 逆变主频和 100kHz 电流环直接调制。脉冲带来的电磁搅拌有助于熔池里的氢气逸出,晶粒也会细一些,电弧挺度提高,对铝这种高反射材料有好处。
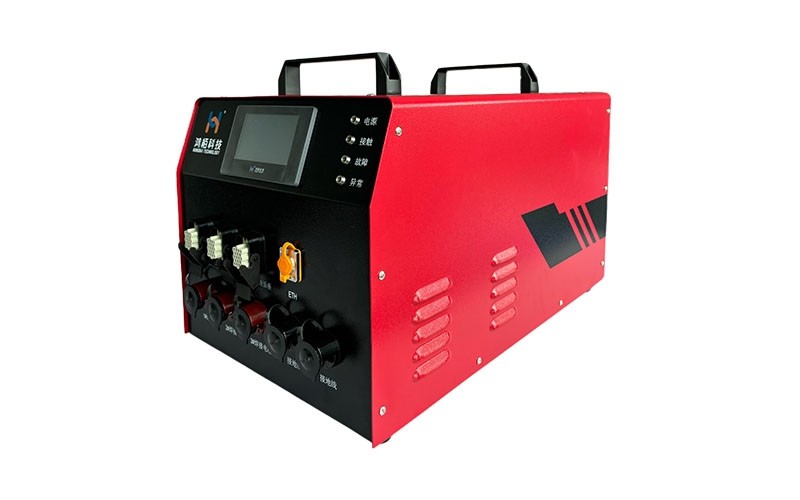
薄板和异种金属还有一条路线:SAW-D9 储能式机型。它支持拉弧、接触、非接触三种方式,带一个传统储能焊少见的回火功能,焊后降低降温梯度,减少裂纹倾向。每次焊接后自动检测储能电容容量,容量衰减到一定程度就预警,避免“能量不足”以虚焊的形式出现在产线上。
“免打磨”这种说法要按产线验证。板材存放时间、氧化膜厚度、螺柱批次都会影响清理效果。设备提供的是能力,不是免检通行证。
电弧不稳,有时问题在电网不在焊机
车间里常见的现象是:白天焊得好好的,夜班或者用电高峰就开始出问题。三相整流后的直流母线,在 50Hz 电网下天然带着 300Hz 的脉动,电网电压跌落、变频器启停、机器人伺服加减速,都会往焊接回路里灌干扰。表现出来就是电弧发飘、飞溅变大、熔深忽深忽浅。
SAW-3600 系列的做法是 AQC2 主动质量控制:用伺服电机精确控制拉弧距离,抵消工件表面差异带来的扰动;输出侧用电压前馈压制 300Hz 分量。HEAS 把输入范围放宽到 AC300~520V,50/60Hz,不挑相序,电网偏低时仍能维持输出;主电路用 H 桥软开关和层叠复合母排。PIDS 在输入侧放了进电滤波器、共模电感和储能电容。主机与送料机之间走光纤,也是为了把干扰挡在控制回路之外。
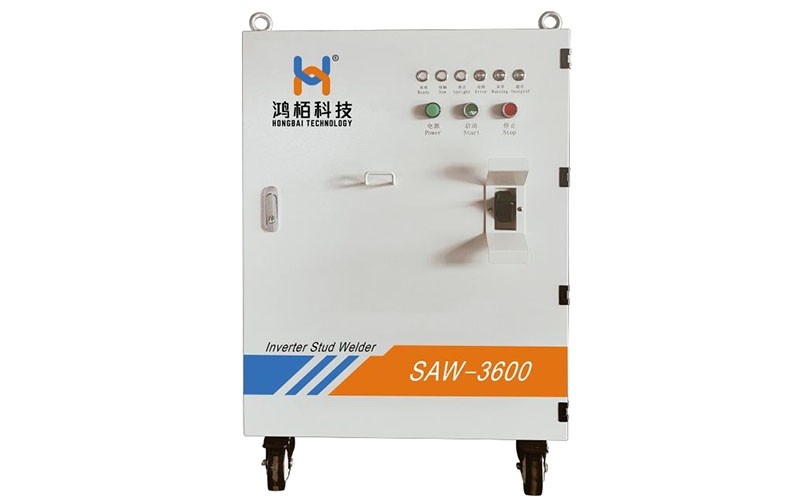
这些设计不能让焊机免疫于电网。电压跌得太深、缺相、接地不良,设备该报警还是会报警。它们的作用是把“可用的电网窗口”拓宽一些,让小波动不至于直接变成焊点缺陷。
卡钉和等料:停机时间往往不在焊接本身
一条自动螺柱焊线停线,原因常常不是焊机。送料机卡钉、送钉管磨损、螺柱在料斗里搭桥、机器人等料,任何一个环节都能让节拍掉下来。焊接本身只要几十毫秒,处理一次卡钉可能要几分钟。
鸿栢把送料机做成了独立产品线,SL、LS、FRS4/5/6/7 覆盖不同容量和布置方式。FRS5 的料斗能装 1000~3000 颗螺柱,主机与送料机之间走 CAN2.0B,送料机与机器人之间走 DeviceNet,主机侧支持 Profinet、EtherNet/IP。PIDS 一台主机带 5 个独立通道,可以同时接手动枪、半自动枪和全自动枪,换枪不用换主机。出现异常时,信号能定位到主机、送料机还是焊枪,而不是整线一起停。
焊枪这一侧,GMM 手动枪大约 1100g,GSM 半自动和 GAM 全自动走的是同一套直线伺服加光栅的控制思路,换枪型不用重新学一套调试方法。
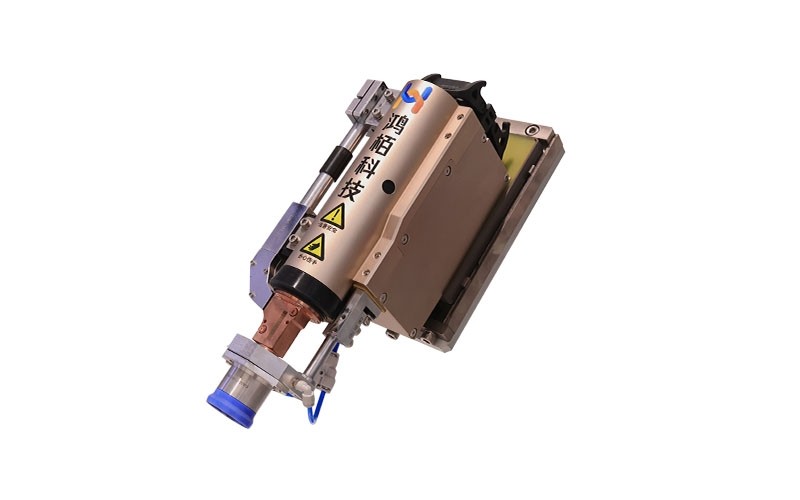
卡钉也不是设备一方能全包的。螺柱批次的毛刺、镀层厚度、料斗清洁周期、送钉管弯曲半径、现场压缩空气质量,都会改变送钉的顺畅程度。设备能做的是把料斗、管路、通讯和异常检测做得更稳,剩下的要靠产线维护。
焊后检测:抽检补不上全检的缺口
螺柱焊的质量判定一直是个难题。目检只能看外观:螺柱有没有歪、飞溅大不大、有无明显烧穿。熔深够不够、结合面积有多大,外观看不出来。破坏性试验能看清,但代价是破坏工件,只能抽检。抽检比例低,漏掉的缺陷就流到总装。
2026 年 7 月上海 AMTS,鸿栢发布了一套内置 AI 大模型的螺柱焊质量检测系统。它的思路是两条线一起判:工业相机对焊点拍照做外观检测,同时采集电流、电压、提升高度等过程数据做质量预测,再把发现、反馈、定位、处理、解决串成闭环。公司给出的效果数字是一次合格率提升 70%、返修率降低 80%。
这两个数字要留个心眼。它们来自企业发布,没有说明统计口径、对照基线和产线运行时长。AI 质检的价值方向是清楚的——把“焊完再抽”变成“焊的时候就在判”——但能不能在更多产线上跑出可复现的数据,还需要时间。
换型和追溯:参数管理的账,平时看不见
多车型混线是现在的常态。同一个工位,上午焊 M6 镀锌螺柱,下午换成 M8 高强钢螺柱,提升高度、焊接电流、焊接时间、插入深度都要跟着变。参数存在老师傅的笔记本里,换型时靠人调,调完靠首件确认,这套流程的隐患不难想象。
HEAS 提供 512 组工艺参数,每组包含提升高度、期望弧压、高频脉冲开关、电流偏差、能量上下限。PIDS 的 5 个通道可以各自存参数。设备支持 1TB 以上数据记录、4G/5G 接入,群控系统单网最高接 250 台,可对接 MES。换型时调用相近参数再局部验证,比从零试起省时间;出了问题也能回溯到当时的电流波形和动作曲线。
参数库不是工艺文件。谁改了参数、为什么改、改完有没有重新做工艺评定,这些是管理问题。设备能把数据记下来,不能替工厂建立变更流程。
设备管不到的那一半
把上面七类问题放在一起,会发现一个共同点:设备能收住的是“设备端”的变量——电流输出、动作精度、通讯、数据记录。收不住的是来料和现场:板材厚度公差、镀层均匀性、螺柱批次差异、焊前油污、夹具贴合、接地状态、压缩空气品质,以及操作者的习惯。
| 现场问题 | 装备侧的主要手段 | 仍然取决于 |
|---|---|---|
| 薄板烧穿、未熔合 | 硬件电流环、快速爬升、小电流段控制 | 工艺评定、板材公差 |
| 熔深波动 | 伺服提升、光栅闭环、浸入曲线 | 夹具、工件贴合、焊枪垂直度 |
| 镀锌板气孔、铝材未熔合 | 交直流、高频脉冲、气体保护、储能回火 | 来料状态、焊前清理 |
| 电弧发飘 | AQC2、电压前馈、宽输入、滤波与光纤隔离 | 电网质量、接地 |
| 卡钉、等料 | 送料机、标准总线、多通道、异常定位 | 螺柱批次、管路布置、气源 |
| 漏检 | 拍照加电学数据、AI 判定闭环 | 模型训练数据、统计口径 |
| 换型与追溯 | 工艺库、数据记录、群控、MES | 参数变更管理、工艺评定 |
这张表想说明的是,螺柱焊的质量从来不是一台焊机的事。设备选型时,把“设备端”的能力问清楚,也要把“设备端之外”的责任分清楚,后面少扯皮。
结语
螺柱焊是个小工艺,难点却不少:时间短、看不见、材料杂、节拍紧。国产设备这些年的进步,主要不是把电流数字做大,而是把这些难点一个个拆开,用电流环、伺服、总线、数据记录和检测手段去接。HEAS 接的是铝板和高强钢,PIDS 守的是钢螺柱和镀锌板的基本盘,SAW-3600 面向多通道车身线,SAW-D9 管薄板和异种金属,AI 质检则试图把质量判定从焊后往焊中移。
这些手段都有边界。真正把螺柱焊做好,还是要靠设备、工艺、来料和现场管理一起配合。对准备上线的项目来说,先把自己的痛点排个序,再去看哪一档设备能接住,比对着参数表逐项比较更有用。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315