次高频指频率低于高频段但高于中频段的感应加热电源工作频段,常用于焊接、熔炼、热处理等感应加热场景。本标签汇集与次高频相关的技术原理、设备选型、工艺参数、应用要点及常见问题等内容,适合焊接与感应加热领域的技术人员、工艺工程师、设备选型人员及相关专业学习者查阅参考。
常见问题
次高频焊接和普通高频焊接有啥区别?
次高频一般指频率低于常规高频的感应加热方式,穿透深度更大、加热更均匀。区别主要在频率段和适用厚度,具体分界看设备厂家定义,选型时按工件厚度和加热深度要求判断。
次高频适合焊多厚的板子?
次高频适合中厚板,薄板容易热影响区过大。判断方法是看电流穿透深度是否覆盖板厚,一般板越厚选越低频率。没有统一标准,建议按工件材质和焊速做工艺试验确定。
次高频感应加热为什么加热慢?
不是慢,而是热量分布更均匀、升温相对平缓。频率低穿透深,表层升温不如高频快,但整体热透性好。若嫌慢可提高功率密度或缩短感应圈与工件距离,需兼顾变形控制。
次高频设备怎么选型?
先定工件材质、厚度和加热宽度,再算所需功率和频率段,最后看设备连续负载能力。别只看标称频率,要问清实际输出范围和匹配变压器。建议带样件试机,看加热效率和温度均匀性。
次高频焊接热影响区大怎么办?
可提高频率或加快焊接速度来缩小热影响区,也可加装冷却或优化感应圈形状集中加热。先确认热影响区超标是频率偏低还是功率过大,再做参数试验,别盲目换设备。
 汽车连接
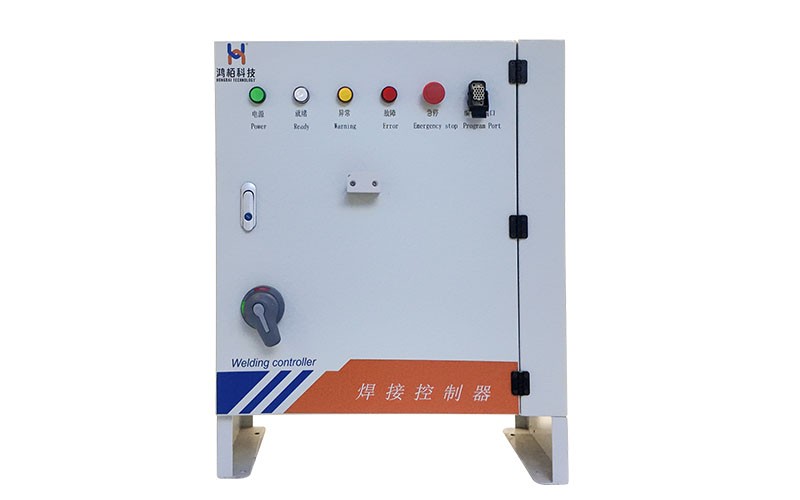
鸿栢科技全系列点焊控制柜技术优势分析 2026 年 11 月 · 技术分析 焊装车间里,点焊控制柜很少站在显眼的位置。它挂在工位旁边,或者跟着机器人一起移动,面板上只有电源、就绪、异常几个指示灯。但白...
 80焊接
车身
汽车连接
上汽大众B+ SUV车型的主焊线上,一块车身板件要经过高强度钢、多层镀锌板和铝板的组合焊接。鸿栢科技的点焊控制柜要在几十毫秒内把电流推到设定值,并在电极帽磨损、板材批次变化、电网波动的条件下,把每一个...
63汽车连接
点焊
汽车连接
在汽车白车身制造中,电阻点焊是连接工艺的绝对主力。一辆乘用车车身动辄数千个焊点,每一个焊点的熔核形成,都依赖焊接电流在毫秒尺度上的精确输出。而决定这束电流"长什么样"的核心装备,就是点焊控制柜——业内...
176汽车制造
焊接

 80评论焊接
车身