

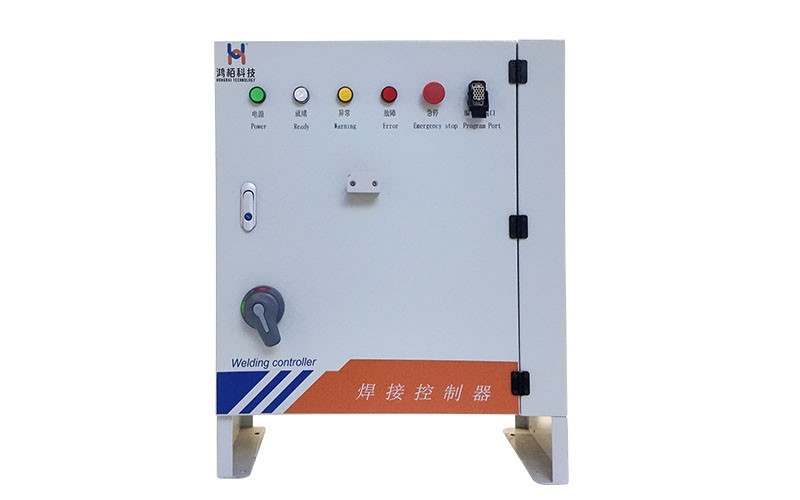
在汽车白车身制造中,电阻点焊是连接工艺的绝对主力。一辆乘用车车身动辄数千个焊点,每一个焊点的熔核形成,都依赖焊接电流在毫秒尺度上的精确输出。而决定这束电流"长什么样"的核心装备,就是点焊控制柜——业内也常称焊接控制器。
它一端连着三相电网和冷却水路,一端连着焊接变压器与伺服焊钳,把粗放的电网电能,转换成可控、可编程、可复现的焊接电流脉冲。可以说,焊装线上的每一次放电,都始于这只控制柜。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
鸿栢科技的点焊控制产品线围绕三类焊接需求展开:面向通用板材的中频逆变直流系列(1~2kHz)、面向多层板和热成型钢的次高频逆变直流系列(10kHz),以及专为铝合金车身开发的铝连接点焊系列。三条路线共用全数字 DSP 控制、全闭环电流控制与模块化伺服焊钳体系,覆盖悬挂式、机器人集成与手动应用场景。本文逐一解析。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
点焊控制柜是什么:从主电路到通讯集成的"功率与控制中枢"
从工程构成看,一台点焊控制柜可以拆成四个层次:文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
- 主电路:三相整流 → IGBT 全桥逆变 → 焊接变压器降压 → 次级整流,输出低电压、大电流的直流焊接电流;
- 控制回路:高速 DSP 微处理器实现全数字化电源管理与全闭环电流控制,负责电流、时间与压力时序的编程和实时调节,电流控制精度可达 1.5%;
- 接口与通讯:集成 Profinet、Profibus、EtherNet/IP 等现场总线接口,支持与焊接机器人、PLC 及 MES 系统联动,满足数字化产线的数据接入需求;
- 热管理与防护:强迫风冷或"风冷 + 水冷"组合散热,防护等级 IP54,适应焊装车间粉尘与连续大电流工况。
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
与工频焊机和早期交流控制器相比,逆变式点焊控制柜的核心变化有两处:一是把工作频率从 50Hz 提升到 1~2kHz 乃至 10kHz,焊接变压器体积、重量大幅下降,更容易与焊钳一体化集成;二是电流从"开环设定"变为"全闭环实时控制",输出电流不受输出回路变化影响。这两点,直接决定了焊点质量的一致性。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
三大系列总览:中频、次高频与铝连接
鸿栢科技全系列点焊控制柜的定位可以用一张表快速对齐:文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
| 系列 | 逆变/工作频率 | 电流控制精度 | 适配材料 | 典型场景 |
|---|---|---|---|---|
| 中频逆变直流(KD2K3 系列 / HP1800A2 系列等) | 1~2kHz | 1.5% | 冷轧板、镀锌板、热成型钢、高强钢 | 通用白车身、零部件、五金钣金 |
| 次高频逆变直流 | 10kHz | — | 多层镀锌板、热成型钢、高强钢、铝板 | 高质量要求工位、主焊线 |
| 铝连接专用 | 1~2kHz 可调 | ±2% | 铝合金 | 新能源汽车铝车身 |
三个系列共同的技术底座是:大容量 IGBT 功率器件、双变压器并联能力、全闭环电流控制,以及模块化伺服焊钳的配套体系;全系列支持 MES 系统部署,控制侧最大输出电流可达 1800A,双变压器配置下焊接电流最大可达 60kA。集成形态上,覆盖悬挂式工位、机器人工作站与手动应用。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
中频逆变直流系列:1~2kHz 的全数字路线
中频系列是覆盖面最广的一条产品线,核心技术是用高速 DSP 实现全数字化电源管理和全闭环电流控制,配合中频(1~2kHz)逆变技术与次级整流技术,与工频焊机相比具有热效率高、输出功率大、焊接飞溅小、焊核成型好的特点。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
其"自适应"能力值得单独说明:控制系统可在较大范围内自动匹配板材条件,一把焊钳在同一个工位就能适应不同厚度板材的焊接需求,鲁棒性强。这对需要频繁切换车型、板材组合的柔性产线尤其重要——不必为每一种厚度组合单独调试工艺。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
以机器人中频逆变直流点焊机及中频自适应直流点焊机为例,控制柜主要参数如下:文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026101996.html
| 项目 | 技术指标 |
|---|---|
| 主机体积 (mm) | 650 × 845 × 480(机器人机型 810 × 685 × 480) |
| 主机重量 (kg) | 90 ± 10(机器人机型 85) |
| 额定输出功率 (kW) | 120(机器人机型 180) |
| 逆变频率 (kHz) | 1 – 2 |
| 额定负载电流 (A) | 600(20% 负载率;机器人机型额定 450 / 最大 600) |
| 电流控制精度 | 1.5% |
| 可搭载变压器 | BD1-105 至 BD2-175 系列 |
| 防护等级 / 绝缘等级 | IP54 / F |
| 冷却方式 | 强迫风冷 / 水冷 |
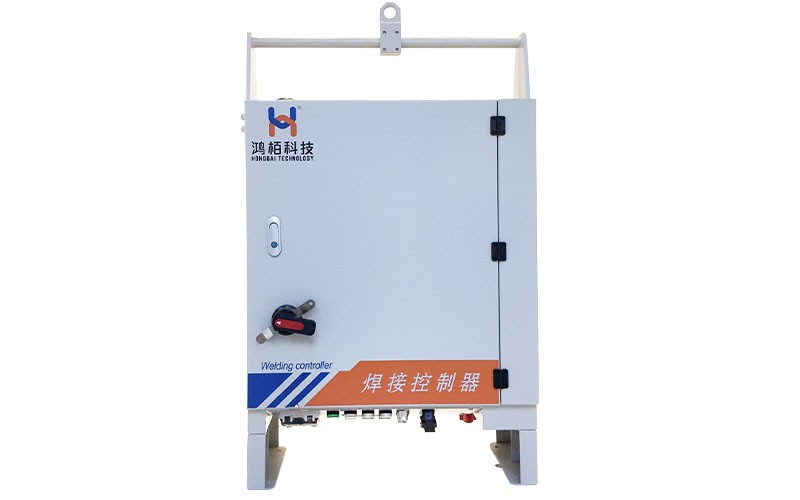
该系列已在上海大众、一汽大众、神龙汽车、比亚迪等车企的项目中使用,可适应普通冷轧板、镀锌板、热成型钢板与高强度钢板的焊接,并广泛用于汽车零部件、五金钣金、家电、低压电器、航空航天等领域。
次高频逆变直流系列:10kHz 带来的能效与工艺优势
次高频系列把逆变频率进一步提高到 10kHz,采用 10kHz 高频逆变技术、全桥软开关技术和闭环电流控制技术。频率提升带来的直接收益:焊接变压器工作频率为 10kHz 后,体积小、能效转换率高,整机节能最高可达 71.6%,也更有利于降低机器人载荷。
工艺层面,次高频系列在焊接多层锌钢板和高强度钢板时优势突出,焊钳采用电动伺服机构实现焊接压力与焊接电流的自适应控制,基本实现无飞溅焊接。该产品线已获得国内发明专利四项、实用新型专利十五项、软件著作权三项,以及国际发明专利两项。
机器人次高频逆变直流点焊机主要参数:
| 项目 | 技术指标 |
|---|---|
| 主机体积 (mm) | 498 × 488 × 468 |
| 主机重量 (kg) | 50 |
| 输入特性 | 三相 380V ± 15%,50–60Hz |
| 额定输出功率 (kW) | 120 |
| 输出特性 | 540V ± 15%,10kHz |
| 额定负载电流 (A) | 600(20% 负载率) |
| 空载损耗 (kW) | ≤ 0.07 |
| 工作方式 | 焊接机器人联动 |
| 冷却方式 | 强迫风冷、水冷 |
| 接口特性 | Profinet、Profibus、EtherNet |
| 可搭载变压器 | BJ3-100、BJ3-130、BJ3-170 |
| 防护等级 / 绝缘等级 | IP54 / F |
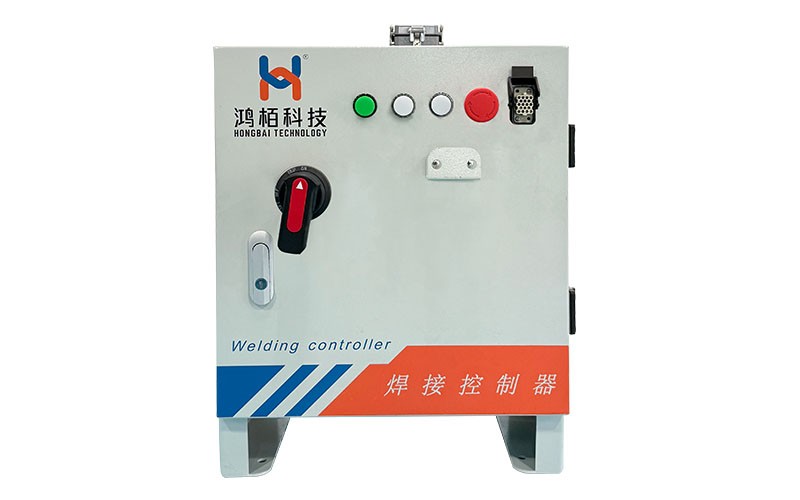
应用侧的两个标志性项目:上汽大众 B+ SUV 车型主焊线,用于高强度钢板、多层钢板和铝板的焊接;通用汽车 D2UX 车型生产线,进行车身点焊作业。
铝连接系列:为新能源汽车铝合金车身设计
铝合金的电阻点焊难度高于钢:表面氧化膜致密、导电导热快、熔核形成窗口窄,对电流输出能力和控制精度都提出更高要求。鸿栢科技的铝连接中频逆变直流点焊机正是针对这一需求研制,公司具备从控制器、焊钳主体到焊接变压器的全套自主研发与制造能力。
核心控制器 KD2K3-1800 的关键能力包括:
- 逆变输出电流可达 1.8kA(20% 负载持续率),电流控制精度 ±2%;
- 支持对焊接时间、焊接电流进行自由格式编程,快速二次电流上升时间,保证焊接效果高度一致;
- 支持单变压器或双变压器灵活配置,双变压器并联下最大焊接电流可达 60kA;
- 智能化工艺管理:256 组焊接工艺、32 组递增器,支持 MES 系统部署。
| 项目 | 技术指标 |
|---|---|
| 主机尺寸 (mm) | 700 × 730 × 420 |
| 主机重量 (kg) | 48 |
| 输入电压 | 三相 AC 380V ± 10% |
| 逆变频率 | 1~2kHz 可调 |
| 最大输出电流 (A) | 1800 |
| 额定输出电流 (A) | 800 / 20% 负载率(另有 1350A / 20% 机型) |
| 电流控制精度 | ±2% |
| 焊接压力 (kg) | ≥ 900(电动伺服驱动) |
| 最大焊接电流 (kA) | 60(双变压器配置) |
| 冷却方式 | 风冷 + 水冷 |
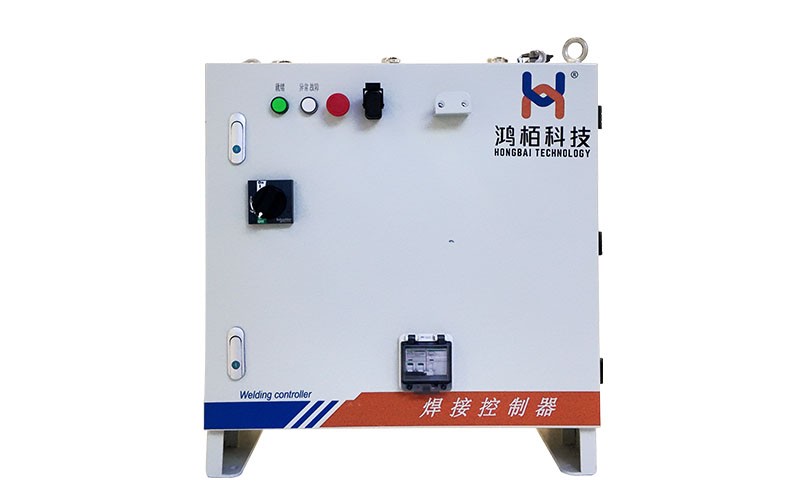
目前该系列已应用于国内某知名汽车工厂位于西安的铝部件焊接项目,是新能源汽车铝车身产线的国产化选择之一。
与伺服焊钳的集成:C 型、X 型与"一钳多工位"
控制柜只是"大脑",执行焊接动作的伺服焊钳是"四肢",两者的匹配程度决定整站的性能上限。鸿栢科技的模块化伺服焊钳体系按形态分为 C 型与 X 型两大系列。
C 型机器人专用伺服点焊钳主体采用航空铝和优质铜材精加工,刚性好、型变量小;焊钳采用电动伺服机构,可实时进行焊接压力与焊接电流的自适应控制,实现单一焊钳在同一工位实施多种不同工件厚度的焊接作业。其配套控制器支持三相 380V ± 15% 输入、540V ± 15%(10kHz)输出,额定输出功率 120kW(另有 180kW 规格),集成 Profinet、Profibus、EtherNet/IP 接口,可搭载 BD3-75、BD3-100、BD3-130 等变压器。
X 型机器人专用伺服点焊钳则体现了模块化设计思路:与 C 型焊钳共用同一标准枪体、变压器和侧板,通过更换专用组合套件(电动缸、软连接组件、支轴组件)即可形成不同枪型,零部件与备枪数量大幅减少。其驱动部采用行星滚柱丝杠传动技术和内置无刷伺服电机,体积紧凑、承载能力强,驱动部最大出力 17,642N(约 1800kgf),最大行程 150mm,额定功率 2kW。同一枪体还可互换搭载中频或次高频变压器,满足不同焊接工艺需求。
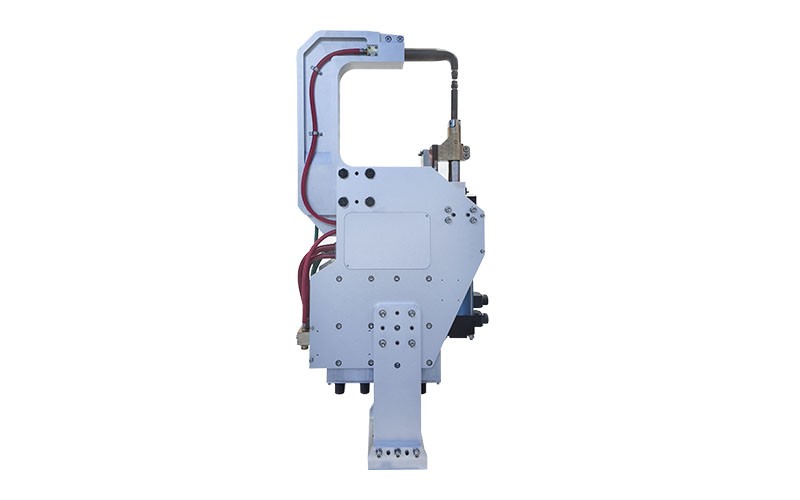
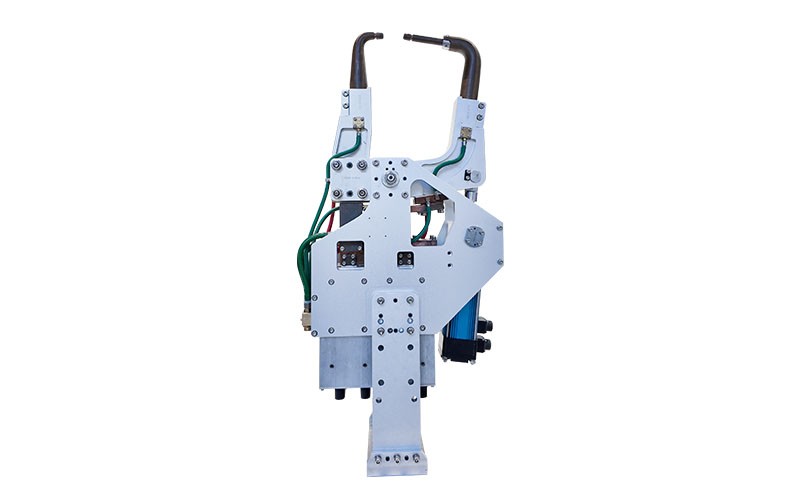
两类焊钳均可与 ABB、安川、FANUC、KUKA 等国内外主流工业机器人可靠连接。再加上变压器与焊钳的一体化集成,机器人载荷要求进一步降低,为"一钳多工位"的柔性产线提供了硬件基础。
选型要点与典型应用
综合三个系列的技术特性,选型时可以从三个维度切入:
- 按板材定路线:普通冷轧板、镀锌板、高强钢的常规组合,选中频系列;多层镀锌板、热成型钢或对飞溅有严格要求的工位,选 10kHz 次高频系列;铝合金焊接选铝连接系列,并根据熔核直径要求决定单/双变压器配置;
- 按产线形态定集成方式:悬挂式工位、机器人工作站或手动应用均有对应机型,机器人工作站需关注变压器集成后的重量与机器人载荷匹配;
- 按数字化规划定接口:新建产线建议直接选择支持 Profinet 等总线接口与 MES 部署的机型,为后续工艺数据采集与质量追溯预留能力。
鸿栢科技点焊设备已广泛应用于一汽大众、上汽大众、比亚迪、奇瑞、吉利、长城、东风日产、广汽丰田、蔚来、小鹏、理想、长安、赛力斯、红旗等国内主流汽车品牌及零部件供应商的白车身产线。
结语
从 1~2kHz 的中频系列,到 10kHz 的次高频系列,再到能把焊接电流推到 60kA 的铝连接系列,鸿栢科技点焊控制柜的产品逻辑是清晰的:用全数字控制与全闭环电流控制打底,用不同频率和功率等级去匹配不同材料的焊接特性,再通过模块化的伺服焊钳体系完成整站集成。对正在规划或改造焊装线的企业来说,这是一条经过主流车企验证、且可以按需组合的国产化路线。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
鸿栢科技AI电极帽修磨视觉检测系统全解:原理、架构与焊点质量闭环