

上汽大众B+ SUV车型的主焊线上,一块车身板件要经过高强度钢、多层镀锌板和铝板的组合焊接。鸿栢科技的点焊控制柜要在几十毫秒内把电流推到设定值,并在电极帽磨损、板材批次变化、电网波动的条件下,把每一个焊点的熔核尺寸控制在窗口内。
这类工位对设备的要求,和零部件厂的单机点焊不是一回事。节拍以秒计,停线成本以分钟计,控制柜一旦出现电流偏差,整条线的白车身质量都要重新评估。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
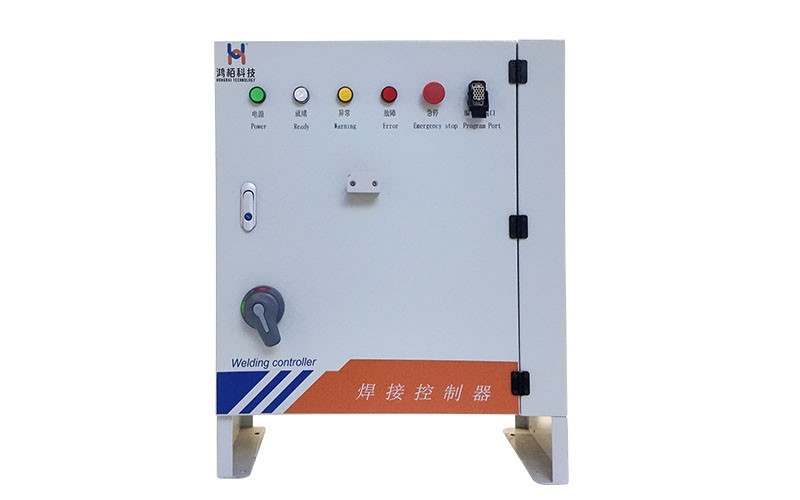
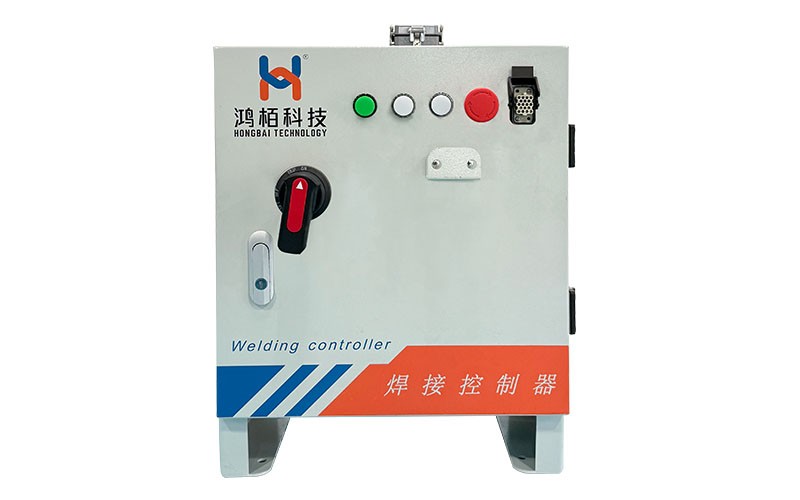
鸿栢科技的点焊控制柜产品线分三条:1~2kHz中频逆变直流、10kHz次高频逆变直流,以及针对铝合金的铝连接系列。三条线共用全数字DSP控制、闭环电流控制和伺服焊钳配套体系。频率是它们最直观的区别,但不是全部。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
主焊线要的不是峰值功率
点焊的整个过程只有几百毫秒:焊钳压下、预压、通电、保持、抬起。真正决定熔核质量的,是通电阶段电流上升的速度、峰值保持的稳定性,以及电网电压波动时控制器能不能及时补回来。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
早期交流控制器靠可控硅调相,电流波形随电网和负载变化,设定值和实际值之间常有偏差。逆变式控制柜把三相交流整成直流,再经IGBT全桥逆变成中频方波,通过变压器降压、次级整流输出直流焊接电流。闭环控制每个半周期采样一次实际电流,与设定值比较后调整IGBT占空比。鸿栢中频系列给出的电流控制精度是1.5%,铝连接系列是±2%。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
这个数字看着不大,放到产线上是另一回事。一台车几千个焊点,电极帽端面会逐渐压溃、氧化,二次回路阻抗跟着变;夹具的分流、板件搭接方式、镀层厚度也会影响实际电流密度。控制柜如果只会按设定值输出,焊点质量就会随这些变量漂移。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
鸿栢在中频系列上做的自适应控制,允许一把焊钳在同一工位适应不同厚度的板件组合。对柔性产线来说,换车型时少调一组参数,就少一次试焊和停机。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
10kHz解决的是另一类问题
中频1~2kHz能满足大部分冷轧板、镀锌板和高强钢的焊接。到了多层镀锌板、热成型钢,或者对飞溅要求很严的工位,不少项目会把频率往上走。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
鸿栢的次高频系列把逆变频率做到10kHz,输出540V。频率提高后,变压器磁芯可以做得更小,整机重量降到50kg,体积498×488×468mm,更接近机器人可以携带的重量。次级整流后的电流脉动频率到20kHz,脉动幅度更小,熔核形成过程更平稳。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
10kHz的难点不在把频率提上去,而在开关损耗。频率越高,IGBT每次开通关断的损耗越多,如果散热和软开关做不好,效率反而下降。鸿栢在这条产品线上用全桥软开关拓扑,配合DSP数字控制,把空载损耗压在0.07kW以下。公司公布的整机节能数据最高到71.6%,但没有展开测试工况和对比基准。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102063.html
这条产品线另一个被反复提到的指标是"基本无飞溅"。飞溅不是控制柜单独能解决的问题,它取决于电流波形、电极压力曲线和板件表面状态的配合。鸿栢的做法是把控制柜和电动伺服焊钳放在一起调:焊钳在通电前建立压力,通电过程中跟随电流变化调整压力,焊后保持一段锻压时间。按公司的说法,多层镀锌板和高强钢的焊接,在这种配合下飞溅明显减少。
该系列已获得国内发明专利四项、实用新型专利十五项、软件著作权三项,以及国际发明专利两项。按公司公开的项目资料,上汽大众B+ SUV主焊线、通用汽车D2UX生产线都用了这条产品线;上海大众途观纵梁、A-plus、Yeti项目,神龙汽车G25、G95改造项目,一汽大众捷达和速腾备件项目,也在应用名单里。
铝车身是另一道题
铝合金的电阻点焊比钢难。表面那层氧化膜熔点约2050°C,远高于铝本身的660°C,通电前必须把氧化膜破开;铝的导热快,热量容易从熔核区散走;熔核形成的电流窗口窄,电流低一点焊不透,高一点就飞溅。
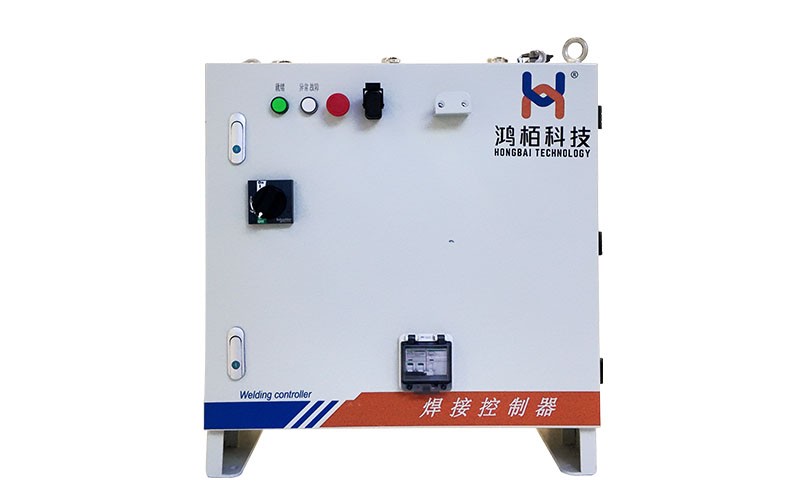
鸿栢的铝连接系列用1~2kHz逆变,最大输出电流1800A,电流控制精度±2%,支持单变压器或双变压器配置。双变压器并联时,焊接电流最大可到60kA。控制器内置256组焊接工艺和32组递增器,可以对焊接时间、电流做自由格式编程,二次电流上升时间做得比较快。
这些参数解决的是铝点焊的两个核心问题:足够的电流密度,以及短时间内的热量集中。配合电动伺服焊钳,电极压力可以做到900kgf(约8.8kN)以上,焊前破膜、焊后锻压的时序由控制器统一协调。
按公司资料,这套系统已用于国内某汽车工厂位于西安的铝部件焊接项目。铝点焊对电极帽修磨、表面处理的要求比钢更严,控制柜只是其中一环,这一点在评估产线方案时不能忽略。
控制柜只是半个系统
点焊控制柜要和变压器、焊钳、机器人、产线网络一起工作。控制柜负责电流和时序,变压器负责降压,焊钳负责压力,机器人负责位置,任何一环的响应慢半拍,焊点质量都会受影响。
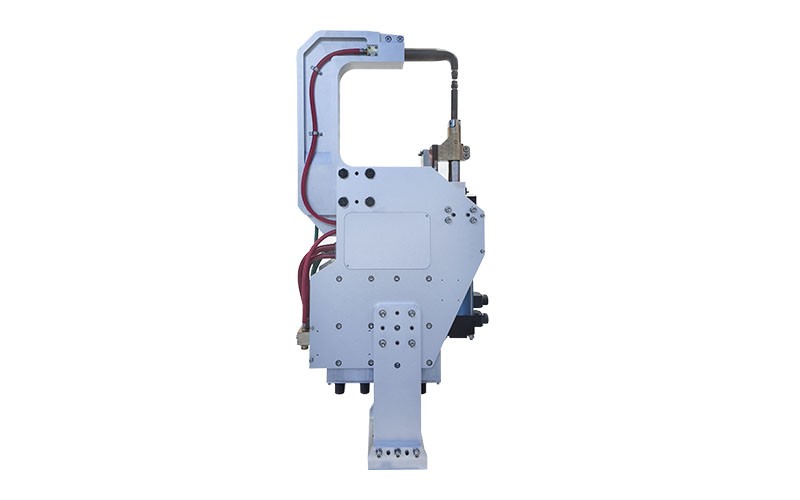
鸿栢的伺服焊钳分C型和X型。C型用航空铝和铜材做主体,刚性好,适合机器人自动点焊;X型走模块化路线,和C型共用枪体、变压器和侧板,换一套电动缸、软连接和支轴组件就能变型。X型驱动部用行星滚柱丝杠加内置无刷伺服电机,最大出力17,642N,行程150mm。同一枪体可以换装中频或次高频变压器,产线换型时不必整把枪换掉。
通讯方面,控制柜集成Profinet、Profibus、EtherNet/IP等接口,可以和机器人、PLC、MES对接。铝连接控制器的256组工艺配方,落到产线上就是不同车型、不同板件组合的焊接参数库。对多车型共线生产的焊装车间,这比单台设备的峰值功率更实用。
国产控制柜走到了哪一步
鸿栢科技2003年成立,主业是汽车焊接装备,点焊和螺柱焊两条线并行。公司是国家级高新技术企业、国家级专精特新重点"小巨人"企业,承担过国家重点科技攻关项目和国家级火炬计划项目,广东省焊装设备工程技术研究中心挂牌在公司。厂房面积45,000平方米,员工近500人,研发人员占比约30%,年均研发投入占销售收入的15%以上。
在点焊控制这个细分领域,行业位置可以从两个侧面看。
一是标准。全国标准信息公共服务平台2023年公开征求意见的《电阻焊设备 变压器 与焊钳一体式的变压器》国家标准中,鸿栢科技是起草单位之一,公司总经理韩沛文列在起草人名单里。这份标准涉及变压器与焊钳一体化的技术要求,能进入起草组,说明企业在变压器与焊钳一体化这个方向上有多年的工程积累。
二是项目。除了前面提到的上汽大众、通用汽车项目,鸿栢的点焊设备还进入了一汽大众、比亚迪、奇瑞、吉利、长城、东风日产、广汽丰田、一汽丰田、蔚来、小鹏、理想、长安、赛力斯、红旗等车企及零部件供应商的产线。合资品牌的主焊线对设备验证周期长,能进去并持续供货,比展会上的样机更有说服力。
次高频逆变直流点焊机在2013年被列为国家创新基金资助项目和国家火炬计划产业化示范项目,2014年获宝安区技术发明奖。这类项目评审看的是技术指标和产业化能力,不单是样机演示。
还没到可以松懈的时候
把国产点焊控制柜放进主焊线,不等于所有指标都追平了进口设备。几个边界需要说清楚。
10kHz的节能数据来自企业测试,实际节电效果取决于原设备状态、负载率和班次,不能直接按71.6%推算电费。"基本无飞溅"也有前提,板件表面有油污、镀层不均或电极帽磨损超限时,飞溅照样会出现。
铝点焊的工艺窗口窄,控制柜的电流精度只是必要条件。电极帽修磨频次、表面处理方式、焊钳随动精度,都会影响最终合格率。
在部分高端车型的主焊线上,进口控制器仍有应用,替代不是一蹴而就的事。国产设备真正站稳,要靠多个车型、多个工厂的长期运行数据,而不是单条产线的验收报告。
结语
点焊控制柜是一个不太容易被看见的产品。它藏在焊装线旁边,参数表上只有功率、频率、电流几个数字,真正决定成败的是电流波形、时序配合和长期稳定性。
鸿栢用三条产品线覆盖了冷轧板、镀锌板、高强钢和铝材的主要点焊场景,把控制柜、变压器、伺服焊钳和总线接口做成了可以组合的系统。下一步的竞争,可能不在频率数字上,而在工艺数据的积累:哪种板件组合对应哪组参数,电极帽用到什么程度需要修磨,焊接质量能不能在焊后几秒钟内判断出来。这些问题,靠一台控制柜回答不了,得靠产线上的数据一点点攒。
从1kHz到10kHz,国产点焊控制柜已经走完了"能焊"的阶段。接下来要解决的是"焊得久、焊得稳"。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315