

先说一个不太像广告的结论:PIDS-A20AT 不是鸿栢科技最新的一代螺柱焊机。第五代 HEAS/HEDS 已经上市,参数和功能都比它更激进。但在 2026 年 AMTS 的展前资料里,鸿栢仍然把 PIDS A20 加 GSM1A 半自动焊枪、FRS4 送料机的组合,作为小批量、多品种柔性生产的推荐配置。一台第四代产品还能留在展台上,说明它解决的问题还没有消失。
这篇文章不打算把它说成“全能机型”。我们只看三件事:它的技术底子到底强在哪,这些参数在产线上意味着什么,以及它今天在行业里处于什么位置。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
先把它放回产品谱系
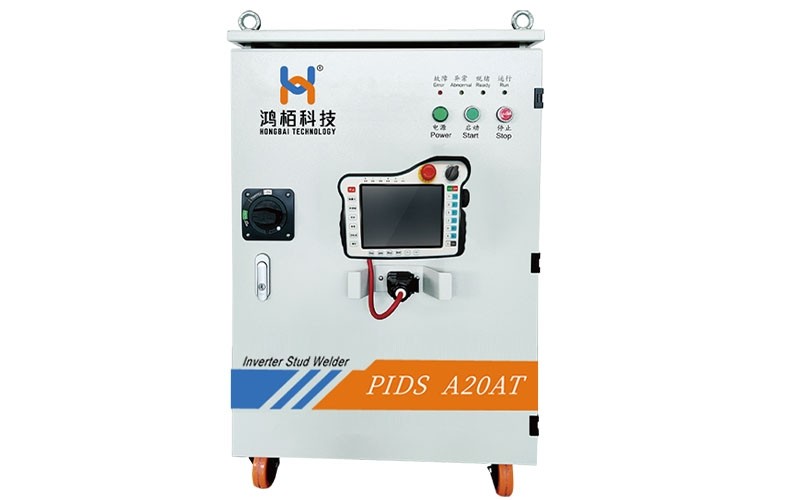
鸿栢科技 2003 年成立,PIDS 系列是在 SAW-3000A 的基础上、面向汽车工业升级开发的第四代旗舰。产品页写得很明确:PIDS 采用全数字控制,最大输出 2000A,覆盖 3~12mm 螺柱,支持手动、半自动、全自动三种工作方式。第五代 HEAS/HEDS 则是后来针对铝车身、高强钢、超薄板和数字化质量追溯做的进一步升级。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
PIDS 这一代有两个容易混淆的型号:A20AT 和 L20AT。A20AT 焊钢和镀锌钢;L20AT 才能焊铝,而且要配气体保护的焊枪。很多选型资料把“PIDS 能焊铝”当成 A20AT 的卖点,这是不对的。买 A20AT 去焊铝车身,从原理上就不合适。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
| 项目 | PIDS A20AT | PIDS L20AT |
|---|---|---|
| 可焊材料 | 钢、镀锌钢 | 铝(需气体保护) |
| 最大输出电流 | 2000A | 2000A |
| 工作方式 | 手动、半自动、全自动 | 手动、半自动、全自动 |
| 焊接通道 | 5 个独立通道 | 5 个独立通道 |
从产品定位看,A20AT 更像一台“生产工具”,不是“工艺研究平台”。它的核心任务是把白车身上的钢制螺柱、镀锌螺柱稳定地焊上去,节拍跟得上机器人,换型不要太麻烦。这个定位决定了它后面所有的设计取舍。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
2000A 的意义:不是数字大,而是余量足
PIDS-A20AT 的电气参数是这样:输入 AC380V ±10%,三相四线;额定容量 90kVA;最大输出功率 120kW;最大输出电流 2000A,额定输出电流 1800A;焊接电流 100~2000A 可调;焊接时间 5~150ms;允许螺柱直径 3~12mm;在 1500A、30ms 的工况下,每分钟可焊 30~60 颗。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
这组数字里,最值得看的是“2000A 最大、1800A 额定”这个组合。最大电流是短时能力,额定电流是能长时间稳定工作的能力。两者只差 200A,至少说明它的额定能力和峰值能力比较接近,不是把峰值标得很高、实际只能偶尔用一下的设备。对于 8mm、10mm、12mm 的螺柱,或者板厚较大、散热快的工件,电流余量直接决定了焊接窗口宽不宽。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
5~150ms 的时间范围和 30~60 颗/分钟的节拍,是给机器人产线准备的。白车身上的螺柱直径常见的是 M5~M8,焊接时间通常落在几十毫秒;如果主机响应慢、送钉不稳定,机器人等焊机,节拍就下来了。PIDS 把这段做得比较成熟,这也是它还能留在柔性生产线上的原因之一。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
需要说明的是,2000A 不是“越大越好”。薄板、镀锌板最怕的是电流过大导致烧穿、飞溅和气孔。PIDS 的电流范围能低到 100A,配合 5~150ms 的短时间输出,才有条件在薄板上做小能量焊接。真正决定薄板质量的,是电源能不能在小电流段稳住,而不是峰值有多高。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
0.0052mm 的提升精度:起弧前就决定了一半
螺柱焊的过程很短:焊枪把螺柱提起,引弧,螺柱下落进入熔池,冷却。提升高度、下落速度、插入深度这几个动作,直接决定电弧长度和熔深。提得太高,电弧容易吹偏、飞溅大;提得太低,弧长不够,容易虚焊。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102022.html
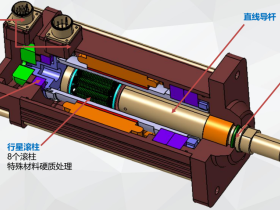
PIDS 的焊枪提升机构用直线伺服电机,配合光栅尺做闭环反馈,产品页给出的提升高度控制精度是 0.0052mm。这个数字不是焊后位置精度,而是提升机构对高度的控制分辨率。它的价值在于把每一颗螺柱的起弧条件做一致:同一把枪、同一个程序,第一颗和第 1000 颗的提起高度不会因为气压、磨损、温度漂移而明显变化。
对薄板和高强钢来说,这种一致性比“最大电流”更重要。薄板的焊接窗口窄,提升高度差 0.1mm,弧长和热输入就可能变一个状态;高强钢对热输入敏感,能量稍微大一点,热影响区就变宽。0.0052mm 的控制能力,至少让“设备端”的变量小了一截。
PIDS 主机自带 5 个独立焊接通道,可以同时接手动、半自动、全自动焊枪。一个工位要兼顾手工补焊和机器人自动焊,或者一条线要混产几种车型,5 个通道比换主机更现实。通道之间可以独立设工艺参数,换枪不用重新调一遍。
50kHz 软开关与 100kHz 电流环:焊得稳的底层
PIDS 的主电路用 50kHz 全桥软开关,控制上用 100kHz 纯数字硬件电流环。这两个数字听起来像参数竞赛,实际解决的是两个很具体的问题。
第一,电流要跟得上。螺柱焊的焊接时间只有几十毫秒,电流从零爬到设定值、在焊接过程中保持稳定、在收弧时快速下降,整个过程都在毫秒级完成。硬件电流环的响应速度比软件环快,电流波形不容易滞后,能量控制就更准。产品页提到这一代用了 16 位 AD 采样,上一代是 12 位;对 100~2000A 这么宽的范围来说,采样分辨率越高,小电流段的控制越细腻。
第二,器件要扛得住。50kHz 软开关让 IGBT 在开通和关断时的电压、电流交叠减小,开关损耗和电应力都降下来,器件寿命更长。对一台每天要打几千上万颗螺柱的焊机来说,这比实验室里的峰值参数更有意义。
PIDS 还在输入侧放了 100A 进电滤波器、2200uF 电解电容、4 个 150uF 无极性电容和共模电感。主机与送料机之间用光纤通讯。这些设计不显眼,但焊装车间的电网波动、变频器干扰、机器人伺服噪声都很多,抗干扰做不好,焊接电流和通讯都会出问题。PIDS 把这些做成系统的一部分,而不是让集成商在现场临时加滤波器。
一台主机五种用法:系统账比单机账重要
PIDS-A20AT 的“5 通道”不是一个营销数字。它意味着这台主机可以同时连接 5 把焊枪:手动枪、半自动枪、全自动枪可以混接。对多车型、多工位的焊装线来说,一台主机覆盖多个工位,备件和管理都简单。
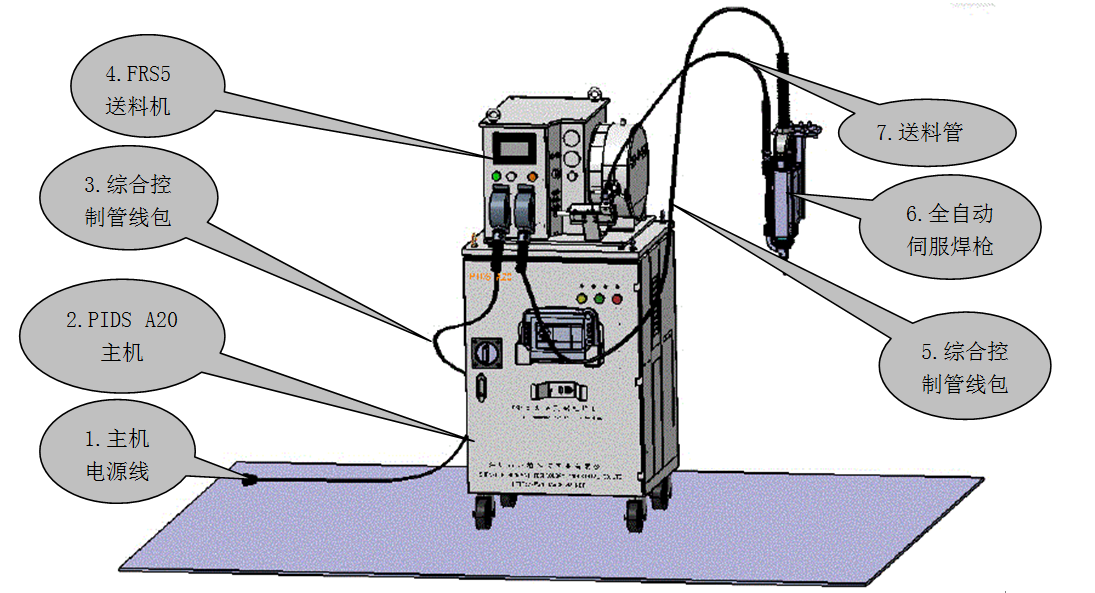
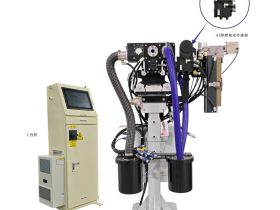
全自动配置的典型链路是:PIDS 主机 + FRS5 送料机 + GAM1/GAM2 全自动伺服焊枪 + X100/X110 管线包 + 机器人/PLC。FRS5 的料斗能装 1000~3000 颗螺柱,主机和送料机之间走 CAN2.0B,送料机和机器人之间走 DeviceNet。PIDS 主机还支持 Profinet、EtherNet/IP 等总线,方便接入不同品牌的 PLC。
这套链路的价值在于“接口是标准的”。机器人不需要知道焊机内部怎么控制,只需要发焊接命令、收完成信号和异常码;送料机负责把钉送到枪里,焊枪负责提升和下落。哪个环节出问题,信号能定位到环节,而不是整条线一起停。
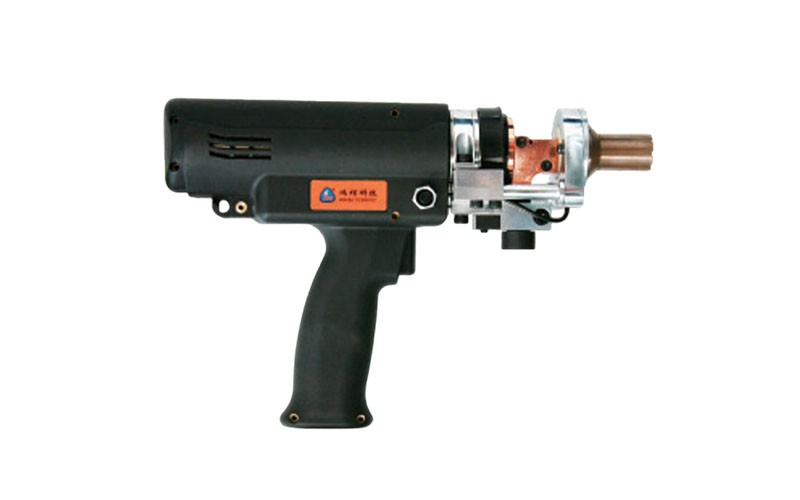
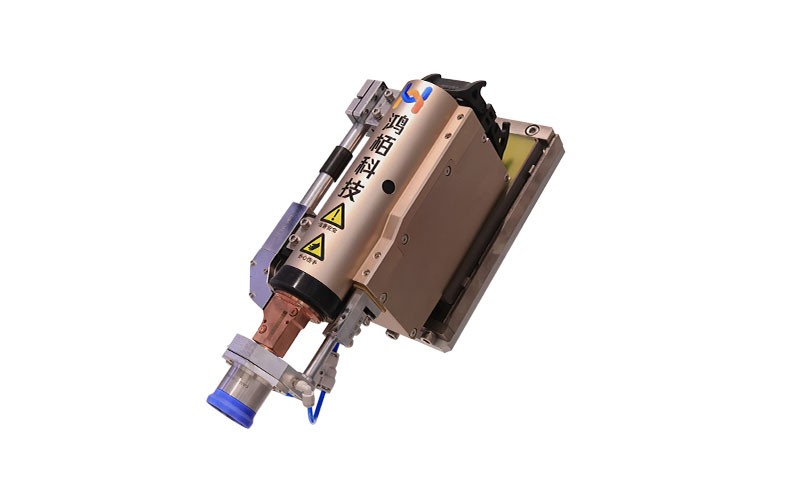
GSM1 是半自动伺服焊枪,配 FRS4 送料机,自动送钉、人工焊接;GAM1 是全自动伺服焊枪,装在机器人末端;如果要焊铝,GSM2/GAM2 带气体保护。A20AT 配钢制焊枪,L20AT 配铝制焊枪,这个搭配不能混。
从采购角度看,PIDS 卖的不是一台电源,而是一套已经配好的系统。主机、送料机、焊枪、管线包、总线接口都是同一家做的,现场调试的扯皮会少一些。这是它和“买一台主机再自己配枪”的最大区别。
行业地位:从“能不能用”到“产线默认选项”
讨论 PIDS-A20AT 的行业地位,不能只看它是不是最新。要看它有没有真正进过量产线,进了多少年,解决了什么问题。
公开资料能查到的几个节点:
- 2015 年公司的产品资料里,PIDS 系列已经列出一批量产应用:上海大众途观纵梁、A-plus 项目、Yeti 项目,神龙汽车 G25 改造项目;L20AT 还进入了通用汽车全铝车身项目。这些项目的时间点,正好是国内车身螺柱焊从进口设备向国产设备切换的阶段。
- 2026 年公司发布的一篇 AMTS 参展手记提到,PIDS A20AT 通过了德国大众康采恩认证,符合 KLH11 螺柱焊 V1.6 及相关标准。大众的认证不是一张普通的奖状,它是进入大众体系产线的门槛之一。
- 2026 年 AMTS 展前资料里,PIDS A20 + GSM1A + FRS4 仍然作为“小批量、多品种柔性生产”的推荐组合出现。第五代 HEAS 已经上市,PIDS 没有被撤下展台,说明它的需求还在。
市场层面,公司总经理在 2022 年《深圳机械》的采访中称,鸿栢占据了全国约 60% 的汽车螺柱焊市场;2026 年的一篇公司参展手记则称,根据中国电器工业协会电焊机分会的统计,其螺柱焊机产量和销售收入连续多年行业第一。这两组数据都是企业口径,公开资料里没有看到独立的第三方数据,引用时需要保留这个前提。但即使打个折扣,PIDS 系列在国内车身螺柱焊的装机基础,也不是一个新品牌几年能追上的。
它的行业位置可以这样概括:PIDS-A20AT 不是技术天花板,但它是国产螺柱焊机从“能焊”走到“敢在主机厂白车身上批量用”的那一代产品。第五代 HEAS 把铝车身、高强钢、AI 质检这些新需求接了过去;PIDS 则继续守着钢制螺柱、镀锌板、多品种柔性线这些基本盘。两者不是替代关系,是分层。
需要客观看待的几点
为了避免把技术分析写成产品手册,有几件事需要说清楚:
- A20AT 不能焊铝。要焊铝,选 L20AT,并且配 GSM2/GAM2 气体保护焊枪。把 A20AT 用在铝车身上,不是调参数能解决的。
- 0.0052mm 是提升机构的控制精度,不是焊后位置精度,也不是焊接质量的保证。螺柱的材质、表面清洁度、板材、夹具、保护气体、操作习惯都会影响结果。设备只是把“设备端”的变量控制住。
- PIDS 是第四代平台。它没有 HEAS 的交直流输出、高频脉冲、AI 质量分析、4G/5G 和 TB 级数据记录。如果项目的要求是铝车身、高强钢、超薄板、全流程追溯,PIDS 不是最优解,应该看 HEAS/HEDS。
- 公开产品页上,技术优势栏写“50kHz 全桥软开关”,参数表里的“逆变频率”写 20kHz,两处口径不一致。这类情况在选型时应以出厂铭牌、说明书和现场实测为准,不要只看网页。
- “60% 市占率”“行业第一”都是企业口径,缺少独立数据。可以把它当作方向性判断,不要当作精确数字写进招标文件。
- 大众康采恩认证是资格门槛,不代表每一条产线、每一种材料都能直接套用。具体工艺参数仍然要在现场做焊接工艺评定。
- PIDS 不是刚上市的新平台。选型时要确认供货周期、备件政策和后续升级路径;如果项目周期很长,这一点比参数表更实际。
结语
PIDS-A20AT 的技术优势,不是某一项“黑科技”,而是几个成熟模块的组合:2000A 的功率平台、0.0052mm 的提升控制、100kHz 的硬件电流环、5 个独立通道,以及一套走标准总线的送料/焊枪链路。单看任何一项,都有竞品能对标;合在一起,它是一台在产线上跑了多年、接口和备件都被验证过的机器。
它的行业地位也一样:不是最新,但是国产车身螺柱焊绕不开的一代。HEAS 负责把上限往上推,PIDS 负责把基本盘守住。对用户来说,选哪一台,取决于材料、节拍、追溯要求和预算,而不是“哪台更新”。
设备是工艺的一部分,不是全部。把螺柱焊做好,焊机、焊枪、送料、夹具、板材、参数和现场管理,缺一不可。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 后花园
42岁,职场下半场:一个制造业中年男人的几点实话