

一辆白车身有几千个焊点。焊装线上,点焊控制器每天要重复几万次同样的动作:压紧、通电、保压、抬枪。评判一台控制器,不是看它能不能瞬间输出很大的电流,而是看第 1 个焊点和第 4000 个焊点能不能形成同样的熔核。
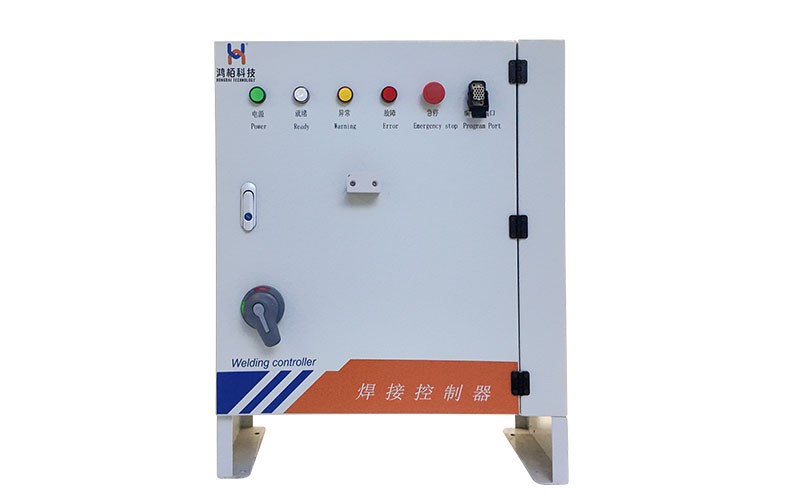
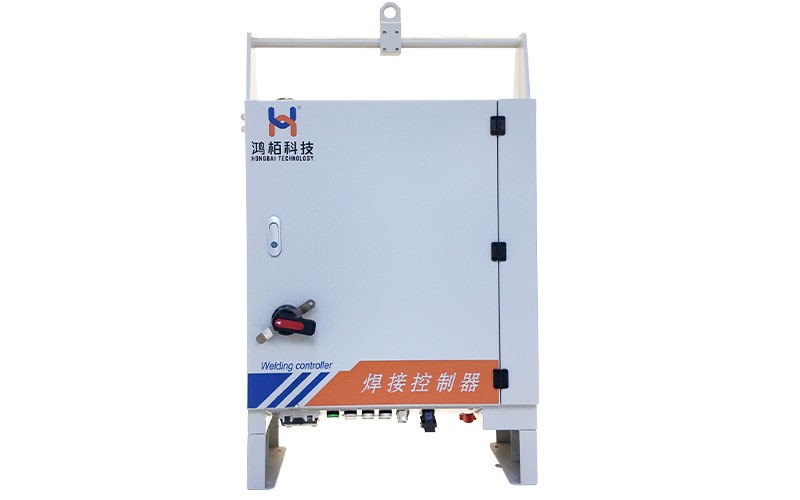
本文只谈控制器本身。控制柜的柜体、防护、焊钳选型不是重点;这些内容容易和控制器能力混在一起。控制器是控制柜里的功率变换与控制核心:把三相 380V 整流成直流母线,再逆变成中频方波,经变压器降压、次级整流,最后送到电极。它要同时管住电流、时间和压力,还要让这些数据能被产线取走。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
控制器和控制柜,不是一回事
控制柜是集成体:控制器、主接触器、冷却回路、接口端子、柜体。控制器是里面的发动机和变速箱。选型时,柜体尺寸和防护等级容易被当成控制器能力,真正影响焊点的是功率余量、电流环的采样与调节速度、时序分辨率、与变压器和焊钳的匹配,以及通讯和工艺管理。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
一个简单的判断:同样标 120kW 的两台柜子,一台能把 600A 稳稳输出 200ms,另一台到 150ms 就开始塌电流,价格差通常不在柜壳上。控制器要在电网波动、焊钳发热、电极磨损、板材表面状态变化的情况下,仍然把同样的电流送进焊点。这件事靠的是功率器件、采样链路、控制算法和热设计,不是靠把参数表做大。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
电流环:1kHz 和 10kHz 的差别,不只在频率数字
电阻焊的热量来自 Q=I²Rt。电流 I 是第一个变量,也是最难控的那个。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
主电路的链路不复杂:三相不控整流变成直流母线,母线电容平波,IGBT 全桥把直流逆变成中频方波,中频变压器降压,次级整流模块把交流变成低电压、大电流的直流,最后送到电极。控制器通过调节 IGBT 的导通占空比,把次级电流拉回设定值。采样点通常在次级回路,用罗氏线圈或电流互感器。次级电流是 kA 级,di/dt 很高,周围又是强电磁干扰,采样链路的设计比控制算法更容易被低估。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
1kHz 逆变,开关周期 1ms;全波整流后输出电流的脉动频率是 2kHz,控制器每 0.5ms 左右就有一次调整机会。10kHz 逆变,开关周期只有 0.1ms,调节节奏快一个数量级。这个差别在稳定工况下不明显,在通电初期和干扰工况下就出来了。镀锌板、高强钢、铝板在通电初期的接触电阻变化很快,尤其是铝板表面的氧化膜,前几十毫秒的电阻曲线和钢完全不同。电流环慢半拍,热量就已经偏了。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
频率提高还有两个直接收益:变压器变小、变轻;铜损和铁损下降。鸿栢的 10kHz 机器人机型整机 50kg,1-2kHz 中频机型 90kg 左右。同样 120kW,前者更适合挂在机器人附近,或者做成紧凑的机器人工作站。公司公开资料称,10kHz 机型比工频机型节能最高 71.6%,这是特定工况下的口径,但频率提高带来的变压器小型化和效率提升方向是确定的。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
代价也在那里。频率越高,开关损耗越大,EMI 越难处理,变压器寄生参数和绝缘要求也更高。10kHz 不是把 IGBT 频率调高那么简单,全桥软开关、低感母排、叠层布局、散热和滤波都要跟上。鸿栢公开资料把“10kHz 高频逆变、全桥软开关、闭环电流控制”作为这条产品线的三个技术点,这个组合是对的:软开关让 IGBT 在电压或电流过零附近开通、关断,降低开关损耗;闭环电流控制负责把输出拉回设定值;10kHz 负责把变压器做小。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
| 维度 | 1-2kHz 中频 | 10kHz 次高频 |
|---|---|---|
| 开关周期 | 1ms | 0.1ms |
| 电流调节节奏 | 约 0.5ms 一次 | 快一个数量级 |
| 变压器与整机 | 90kg 级 | 50kg 级 |
| 典型功率与电流 | 120-180kW / 600A | 120kW / 600A |
| 主要工程难点 | 通用性、成本 | 软开关、EMI、散热、绝缘 |
电流精度是另一个容易被误读的参数。鸿栢中频自适应机型公开写的是 1.5%;铝点焊控制器在不同页面上出现过 ±1%、±2%、±3% 三种写法。这不一定是产品变了,更多是口径不同:设定精度、显示精度、控制精度、重复精度,含义不一样;负载率、测量点、校准表不同,数字也不能直接比。选型时把精度写进技术协议,并约定验收方法,比记住一个数字有用。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102028.html
还要看采样点。真正的全闭环,应该采次级电流;如果只采初级电流再按变比估算,遇到变压器饱和、焊钳发热、分流,误差就会出来。控制器标称的精度是台架口径,装到现场后,焊钳电缆长度、变压器变比、电极磨损都会改变次级回路,所以现场必须做电流校准和首件验证。
时间环:毫秒级时序,决定热量给得够不够
焊接时间 t 是第二个变量。工频交流一个周波 20ms,时间只能按周波数调;逆变控制器可以把时间切到 1ms 甚至更细。对于 100-300ms 的焊接,1ms 是 0.3%-1% 的热量,看起来不大,但焊点窗口往往只有几个 kA 和几十毫秒宽。铝点焊是典型的大电流、短时间、大压力硬规范,时间误差占热量的比例更高。
时序不只是通电时间。预压、通电、保压、休止,四段时间要匹配。预压不够,电极还没压稳就通电,接触电阻高,飞溅;保压不够,熔核没凝固就抬枪,粘电极、裂纹。控制器要做的,是把这些段时间和电流、压力一起编排,而不是单独给一个计时器。
鸿栢铝点焊控制器支持自由格式编程,可以把电流和时间分成多段,设置上升、平台、下降和二次电流上升。二次电流上升对铝点焊有用:初期用较低电流破氧化膜,避免飞溅;熔核开始形成后再把电流推上去。但段数不是越多越好,段数多意味着调试时间长、节拍损失、对工艺人员要求高。好的控制器应该让工程师用尽量少的段数达到稳定熔核,而不是让参数表看起来很复杂。
时间环的另一个指标是重复性。设定 200ms,实际每次是 199ms、200ms、201ms,还是 190-210ms,差别很大。控制器要用硬件定时而不是软件循环来保证时序。焊接节拍越短,这一点越重要。
压力环:电极压力不是配角
压力决定接触电阻和电流密度。压力低,接触电阻大,局部过热,飞溅;压力高,接触面积大,电流密度下降,熔核可能偏小。有工艺研究显示,铝板点焊时电极压力从 3.5kN 提到 5.5kN,最小可用焊接电流会移动 1-3kA。换句话说,压力曲线变了,电流窗口也跟着变。控制器如果只控电流,不控压力,等于只算了一半。
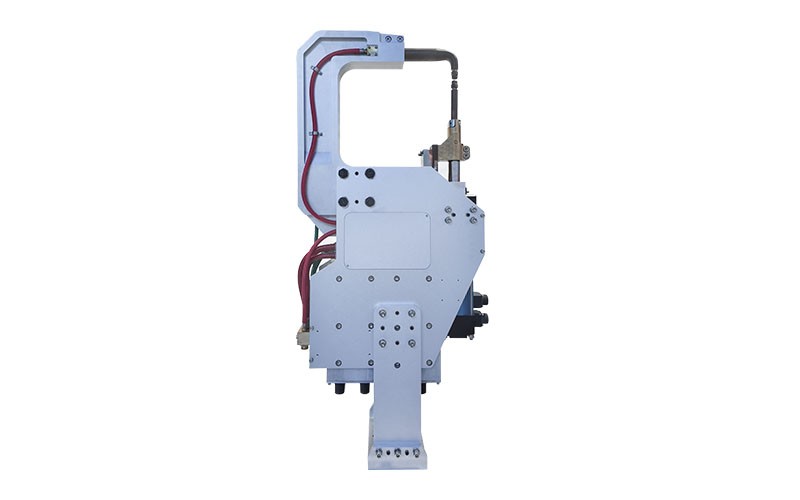
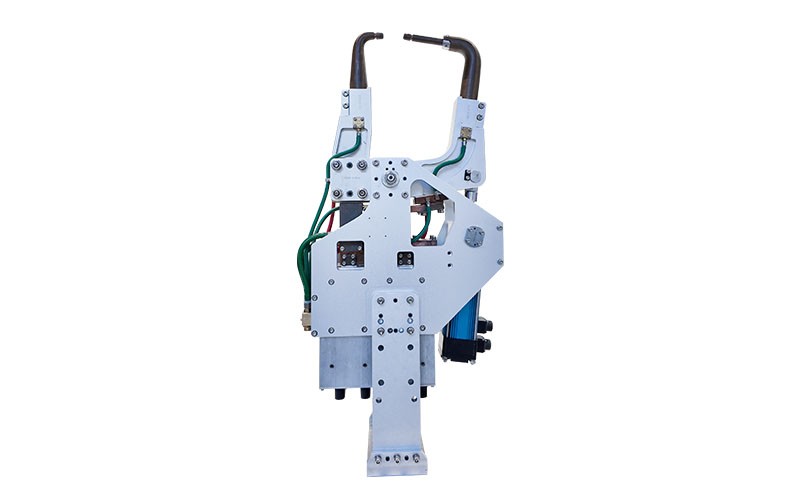
执行机构有两条路:气动伺服和电动伺服。气动伺服用比例阀调压,成本低、响应快,但压力受气源波动影响;电动伺服用伺服电机加丝杠,可控性好,可以编压力曲线、做软接触,但成本高、控制复杂。鸿栢的 C 型、X 型伺服焊钳都是电动伺服。C 型主体用航空铝和铜材,X 型是模块化设计,和 C 型共用枪体、变压器、侧板,换组合套件就能变枪型。X 型驱动部最大出力 17,642N,行程 150mm,额定功率 2kW。
控制器要把压力曲线和电流曲线在同一时间轴上对齐:什么时候软接触、什么时候升到焊接压力、什么时候开始通电、什么时候泄压。所谓“一钳多厚度”,本质上是压力与电流的协同自适应。它能减少换型调试,但不能代替每种板厚组合的首件验证。自适应是帮工程师少调几次,不是让工程师不调。
三个闭环之外:编程、通讯与追溯
三个闭环做好,焊点能稳。但产线要的是换型快、数据可查、故障可定位,这就需要控制器往上走一层。
工艺管理方面,鸿栢铝点焊控制器公开的参数是 256 组焊接工艺、32 组递增器。递增器是电极磨损补偿:随着焊点数增加,电极帽直径变大,电流密度下降,控制器按设定步长逐步加一点电流或时间。这个功能不显眼,但对批量生产很实用。
通讯方面,控制器集成 Profinet、Profibus、EtherNet/IP 等现场总线,和机器人、PLC、MES 对接。作用不只是“能联网”,而是车型切换时自动下装规范、焊接结果上传、异常报警、电极寿命和修磨计数、质量追溯。数据要有用,至少要有时间戳、工位号、车型或焊点编号、规范号、实测电流、时间、压力、报警码。只上传一个 OK/NG,价值有限。
对比一下行业标杆。博世力士乐做电阻焊控制器 60 多年,PRC7000 可以存 10,000 个焊接程序,带 IoT 接口和自适应、监控功能。鸿栢公开资料是 256 组工艺。256 组对单站、单车型通常够用,但多车型共线、全球平台统一管理时,差距在软件和数据层。这不是说 256 组不够,而是说控制器竞争到最后,比的是工艺库和数据模型。
| 闭环 | 被控量 | 执行机构 | 关键指标 | 失控后的典型现象 |
|---|---|---|---|---|
| 电流环 | 次级焊接电流 | IGBT 逆变桥、变压器 | 调节周期、采样精度、重复性 | 飞溅、虚焊、熔核偏小 |
| 时间环 | 通电与保压时间 | 控制器时序、硬件定时 | 时间分辨率、重复性 | 过烧、未熔透、粘电极 |
| 压力环 | 电极压力 | 伺服电机或比例阀、焊钳 | 压力重复性、跟随误差、软接触 | 接触电阻波动、压痕、飞溅 |
鸿栢的技术路径与典型项目
鸿栢科技 2003 年成立,国家级高新技术企业、国家级专精特新“小巨人”,省级工程中心“广东省焊装设备工程技术研究中心”挂牌在企业。公司有 45,000 平方米厂房,近 500 名员工,研发人员占 30%,年均研发费用占销售收入 15% 以上,累计专利和软件著作权 100 余项。
点焊控制器这条线,鸿栢走了三条技术路线。
1-2kHz 中频路线:DSP 全数字电源管理、全闭环电流控制,电流精度 1.5%,120kW,部分机器人机型 180kW;额定 600A,机器人机型额定 450A、最大 600A。自适应功能强调一把焊钳在一个工位适应不同厚度板材。公开的客户名单里有上海大众、一汽大众、神龙汽车、比亚迪。
10kHz 次高频路线:10kHz 高频逆变、全桥软开关、闭环电流控制,120kW、600A、540V、整机 50kg。公开资料称这条线拿了 4 项国内发明专利、15 项实用新型、3 项软件著作权、2 项国际发明专利。应用项目包括上汽大众 B+ SUV 主焊线,焊高强度钢、多层钢板和铝板;以及通用汽车 D2UX 车型生产线。
铝点焊路线:KD2K3-1800 控制器,逆变输出 1.8kA,20% 负载持续率;单变压器最大焊接电流 45kA,双变压器 60kA;伺服焊钳压力 900kg 以上;256 组工艺、32 组递增器,支持 MES。公开资料提到国内某汽车工厂位于西安的铝部件焊接项目。
铝点焊为什么需要这么大的电流?钢板点焊电流常在 6-10kA,铝板可以到 50kA 量级;电极帽修磨频率也从钢板的约 100 次一次,缩短到铝板的约 20 次一次。铝的导电、导热都好,氧化膜致密,熔核形成窗口窄,只能走大电流、短时间、大压力的硬规范。这也是 60kA 双变压器配置的意义:不是数字好看,而是铝件熔核需要的能量密度决定的。双变压器并联也不是把两台电源简单并在一起,均流、同步、保护都要解决,否则一台先饱和,另一台还没出力。
还有一个容易被忽略的资质:在国家十二五重大智能专项“基于机器人的汽车焊接自动化生产线”中,鸿栢是国产机器人电动伺服点焊机的承担者。这说明它进入点焊不是最近几年的事,而是跟着国内机器人焊装线一起走过来的。
垂直整合是鸿栢的一个特点:控制器、变压器、焊钳都自己做。好处是匹配和响应速度,出问题不用在几家供应商之间扯皮;限制是控制器通常作为系统的一部分交付,不是卖给所有品牌的通用控制器。对用户来说,这意味着选它更像选一套系统,而不是买一个黑盒子。
行业位置:从“能用”到“默认选项”
从公开信息看,点焊控制器市场大致分三层。
最上面一层是博世力士乐这些老牌厂商。它们的优势不只是硬件参数,而是几十年的工艺数据库、全球主机厂认证、全球服务网络,以及和机器人、焊钳生态的深度绑定。博世力士乐做电阻焊控制器 60 多年,PRC7000 这一代已经把 IoT 和自适应做成了平台能力。
中间一层是国内的头部厂商。优势是性价比、响应速度、本地化服务,以及对自主品牌和合资本地化项目的适配。鸿栢在这层。
下面还有大量中小厂商,主要拼价格和单机功能。
鸿栢在螺柱焊设备上是国内领先,国内市占率超过 70%。但点焊控制器是另一条赛道。它在点焊控制器上的位置,更像一个有整车厂主焊线案例的挑战者,而不是默认选项。把螺柱焊的份额直接套到点焊控制器上,不准确。
它的长处在系统匹配:10kHz 高频逆变、铝点焊大电流、控制器加变压器加焊钳整套交付,加上国内服务响应。短处在品牌和数据:点焊控制器没有公开的第三方市占率数据;全球服务网络、长期现场失效数据、工艺库厚度,和国际头部还有差距;高端动态电阻自适应控制,公开资料里讲得不多。
国产替代的真实路径,不是参数表对标就结束。一个工位要换控制器,通常要经过首件焊接、剥离试验、熔核测量、批量试产、停机率考核。控制器厂商要陪客户跑完这些,才能从“能用”变成“默认”。这也是为什么点焊控制器的国产化速度,比螺柱焊慢。
结语
点焊控制器的技术分水岭,不是能不能做出 10kHz 的箱子,而是三个闭环能不能在几千个焊点、几年产线节拍里稳住,以及数据能不能被产线用起来。
鸿栢已经跨过“能做”的门槛:10kHz 产品进了合资主机厂主焊线,铝点焊控制器进了新能源项目,控制器、变压器、焊钳能整套匹配。下一步是从“项目验证”走到“平台默认”:更多车型、更多海外工厂、更长的现场数据、更完整的工艺库。这条路比把频率数字再往上推更难,也更有价值。
注:本文产品参数来自鸿栢科技公开产品资料,行业对比参考博世力士乐公开资料及公开工艺研究;具体项目的选型与验收,以合同技术协议为准。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 后花园
42岁,职场下半场:一个制造业中年男人的几点实话