

电极帽修磨机在焊装车间里是一台"小设备",但它管的是点焊质量链条上最靠前的变量:电极帽端面状态。端面一旦压溃、氧化或粘上铜屑,电流密度和焊核成形就会跟着漂移——修磨机的水平,最终会体现在焊点一致性和耗材账单上。
评估一台修磨机是否"有技术优势",只看产品页上的转速和功率很容易失焦。真正能拉开差距的,是几个可以被产线验证的维度:修磨量能不能压得住、节拍够不够快、结构在现场靠不靠谱、能不能无缝接入自动化产线、智能化走到了哪一步、产品线能不能覆盖具体工位。本文以鸿栢科技修磨机产品线的公开技术资料为样本,按六个维度逐一分析,尽量用工程逻辑和数据说话。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
维度一:修磨量控制——从 0.1 mm 量级压到 0.01 mm 量级
传统修磨靠刀具直接切削端面,单次切除量普遍在 0.1 毫米量级。电极帽是铜合金制品,每一次多切掉的都是成本,也直接消耗电极帽的使用寿命。新一代研磨思路通过多刃结构把切削力分散到多个刃口,把单次去除量降到 0.01 至 0.035 毫米级别,修磨从"切掉一层"变成"磨掉薄薄一层"。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
鸿栢在这条路线上的做法是分层配置刀具系统:通用机型采用硬质合金涂层刀片,铝点焊研磨机配置四刃刀片、刀刃表面做碳化钨处理。刀具寿命有明确的量化数据——四刃刀片的修磨次数可达 28000 至 36000 次;换算到电极帽寿命上,采用四刃刀片方案后,单对电极帽可支撑的焊点数从约 3000 点提升到约 6000 点,接近翻倍。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
这是"技术优势"里最实在的一项。修磨量每降低一个数量级,耗材成本、换帽频率、铜材消耗都会跟着重算一遍;对高节拍产线,这项差异会直接反映到月度耗材账单上。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
维度二:转速分级——不同工况需要不同的修磨工艺
修磨转速是产品页上最显眼的参数,但它本身不构成"越高越好"的结论。鸿栢产品线的转速设计是按工况分级的:文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
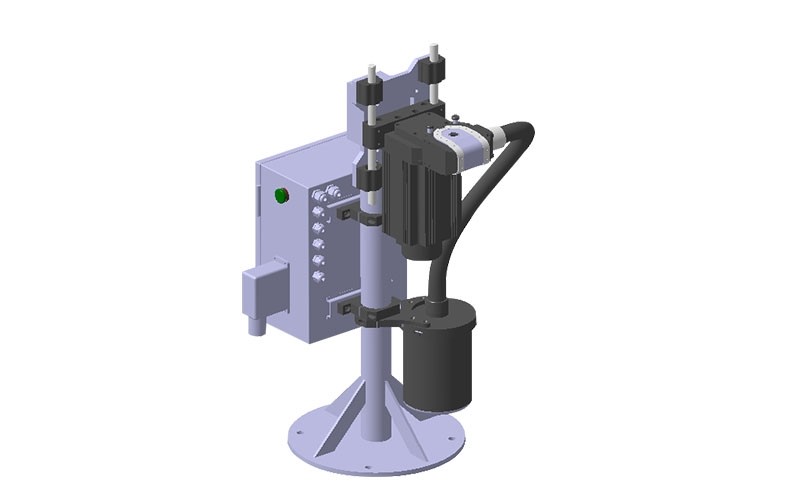
- 电极帽自动修磨更换一体机:220V 伺服电机驱动,修磨转速 0-650 RPM 可调;
- 单边焊一体机:380V 三相电机驱动,280 RPM,面向单边焊枪的批量修磨工况;
- 移动修磨机:300-500 RPM,旋转修磨头部支持横、竖两种修磨方式;
- 铝点焊研磨机:超高速伺服电机驱动,1500-3000 RPM。
分级逻辑是清楚的。钢点焊的常规修磨,重点是把修磨量和端面质量做稳定,转速不是主要矛盾;铝点焊则是另一回事——铝与铜反应生成的合金层又硬又粘,低速修磨容易修不净、堵屑,需要高速配直角研磨片快速刮除。鸿栢铝点焊研磨机在 1500-3000 RPM 下约 1 至 2 秒完成一次修磨,单次去除量控制在约 0.01 毫米,属于"快速轻切"的工艺取向。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
所以看转速参数的正确方式,是问一句:这台机器为哪种工况设计?能不能匹配产线上的电极帽材质和节拍?文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
维度三:结构设计与现场可靠性——设备要扛得住焊钳的冲击
修磨机装在生产线上,每天要承受焊钳成百上千次的接近、加压和离开。结构设计不过关,最先出问题的不是修磨质量,而是设备本身。几个值得关注的设计点:文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
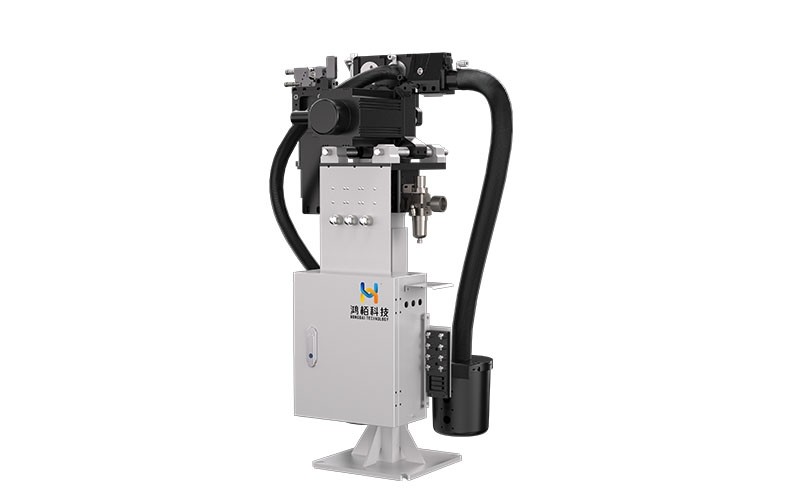
- 平衡缓冲装置:焊钳以较大速度和力度接近修磨机时,缓冲装置吸收冲击,避免撞坏修磨装置——这是现场设备损坏的常见来源之一;
- 拆卸结构:一体机采用五爪拆卸结构;纯拆卸机型采用蜗轮蜗杆传动配 5 个棘爪,平衡拆卸、受力均衡,对 Φ13-Φ20 mm 的电极帽都能稳定拆下;
- 弹匣容量:一体机的电极帽弹匣为上下共 12 对,连续生产时不需要频繁补帽;
- 铜屑收集:修磨产生的铜屑(铝点焊时是铝屑)通过收集器集中回收,工位保持整洁,也减少粉尘对设备的影响;
- 过载保护:伺服电机扭矩实时反馈,遇到过载或卡滞及时制动,不会损坏设备。
 文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026102005.html
这些设计单看都不复杂,但它们共同决定了设备在焊装车间这种高粉尘、高冲击环境里的年故障率——对产线而言,这比峰值参数更重要。
维度四:产线集成——修磨机是自动化网络里的一个节点
现代焊装线上,修磨机不是独立设备,而是一个受控节点:机器人按焊点计数调用修磨程序,修磨机向机器人反馈完成或故障状态,整个过程嵌进节拍。集成能力因此成为一项硬指标。
鸿栢修磨机产品的通讯配置:标配 24VDC IO 端口(PN 或 PNP 依机型而定),并可选配 DeviceNet、Profinet、Profibus 等主流总线,方便接入不同主机厂的产线网络。
自动化换帽的节拍数据更直观:一体机在 30 秒内完成"修磨 + 拆卸 + 更换"全流程,传统人工换帽需要 5 至 10 分钟,且质量依赖操作手法。这是修磨机常被低估的一部分价值——它不只是修得好,还让修磨换帽从"停线事件"变成"节拍内的常规动作"。
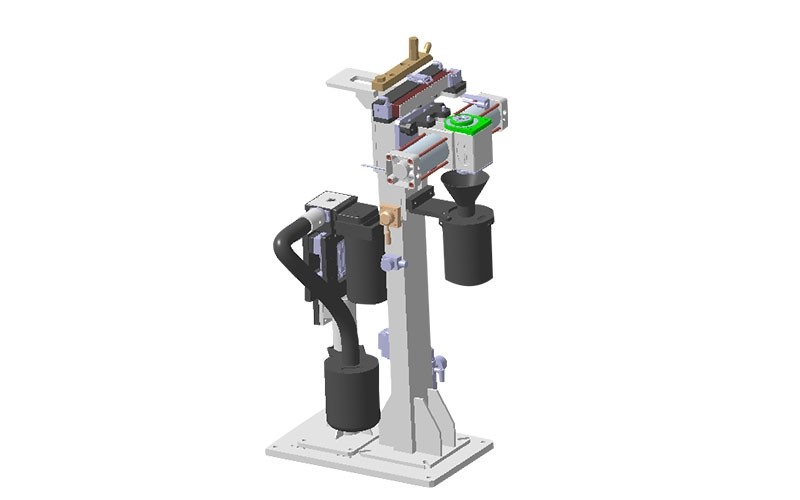
单边焊一体机体现了另一种集成思路:针对白车身单边焊枪,集成气动拆卸电极帽、气动弹夹供应电极帽、自动修磨和修磨后辅助检测,专机的形态是为了贴合特定焊枪与工位布局,而不是把通用机硬装上去。
维度五:智能化——AI 视觉把修磨结果变成数据
传统修磨管理靠"按点数修磨"加人工目检:修得够不够、端面状态怎么样,缺乏即时、客观的判据。鸿栢的 AI 视觉更换一体修磨机把检测做成了执行单元的标准搭档:执行单元 30 秒完成修磨、拆卸和更换,检测单元在修磨后 1 秒内完成非接触光学检测——光学方式的好处是,不会对刚修磨完的电极帽造成二次损伤。
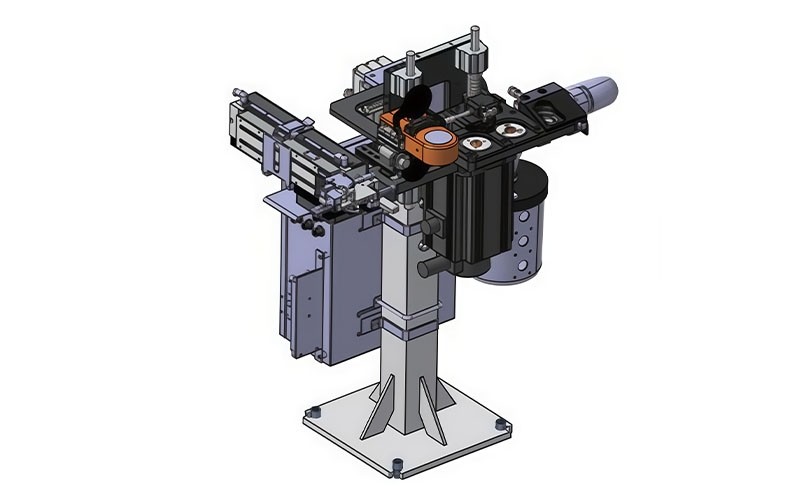
检测能力有具体的量化参数:可识别 12 种端面缺陷(黑印、凸起、粘铜屑等),检测精度达 0.012 mm/Px,视野范围 φ19 mm。修磨后的端面状态由此变成结构化数据——哪些电极帽欠修、哪些接近寿命极限、缺陷出现的频率和趋势,都可以被记录和分析。
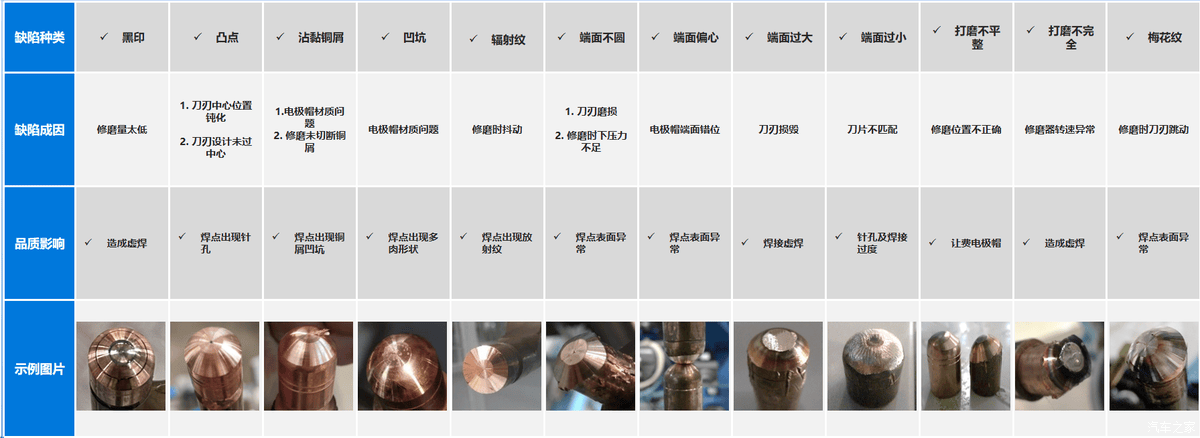
这一步的意义在于管理方式的切换:修磨周期从"固定点数"走向"按状态触发",冗余修磨和欠修同时减少。需要说明的是,AI 检测并非所有工位都必需——高节拍、质量要求严格或电极帽消耗量大的产线收益最明显;对中小工位,先把修磨参数与计数记录做起来,也是可执行的过渡方案。
维度六:产品谱系——不同工位需要不同的修磨装备
"哪台修磨机好"这个问题没有统一答案,因为工位需求差异很大。鸿栢的产品谱系是按场景切分的:
- 机器人工位:电极帽自动修磨更换一体机,全自动修磨、拆卸、更换;
- 单边焊枪工位:单边焊电极帽修磨更换一体机,气动拆帽配弹夹供帽;
- 铝点焊工位:铝点焊专用研磨机,超高速配四刃刀片;
- 手工与返修工位:移动电极帽修磨机(内置锂电池、配移动滚轮);另有手持气动修磨机等型号;
- 纯换帽工位:伺服电机拆卸机,只拆不磨,含横、竖、立三种安装姿态,适配不同焊钳形式;
- 凸焊等特殊工艺:凸焊自动修磨机等专用机型。
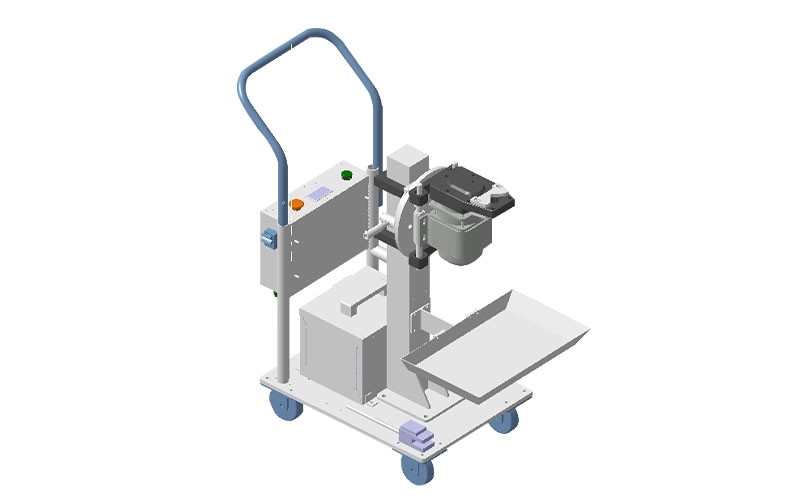
"专机"的思路值得单独提一句:单边焊、铝点焊、纯拆卸这类需求,用通用机型往往要么效率受损、要么功能冗余,专用机型反而是总成本更优的解。此外,鸿栢支持非标电极帽修磨刀片的定制开发——对使用非标电极帽的产线来说,这解决的是一个实际的门槛问题。
应用验证与国产化背景
技术优势最终要在产线上被验证。据产品资料,鸿栢修磨设备已在比亚迪、长城汽车等主机厂的白车身产线使用,相关产品通过 CE 认证。
在国产替代的语境下,修磨机的评估还要加两个现实维度:一是交付与服务响应——修磨机是高频使用的耗材型设备,备件供应和现场支持的及时性直接影响产线;二是定制能力——国内产线的焊钳形态、电极帽规格比海外更复杂,"改得动"本身就是一项能力。
结语
把"修磨机技术优势"拆成六个维度之后,评估思路会清晰很多:先算修磨量的账(刀片与切削系统),再核对转速与工艺的匹配关系,然后看结构可靠性与集成能力,最后按工位需求决定智能化配置和机型选择。值得关注的一个变化是:国产修磨装备的参数已经对齐主流需求,真正的差异点正在从"能不能修"转向"修得省不省、管得细不细"。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
鸿栢科技螺柱焊机品牌影响力、技术优势与行业地位分析