

燃油车的总装,最大的风险是油箱和燃油管路。电动车的风险等级不一样——几百伏的直流电,一旦在装配过程中形成回路,后果不是漏油,是电弧和热失控。
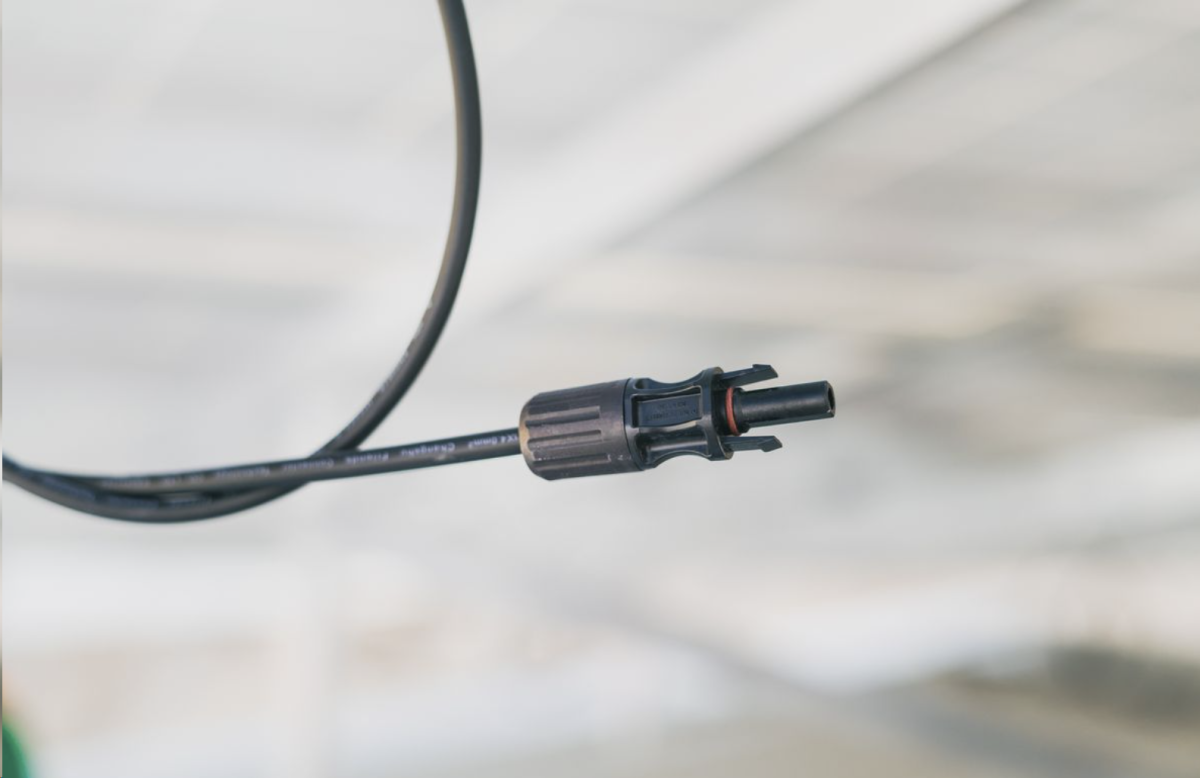
图:带锁扣的电气连接器。插合到位和锁止到位是两件事。图片:Pexels,Pexels License
所以电动车总装线上有一整套围绕“高压”设计的流程、工装和检测。这套东西不是简单地在燃油车线上加几个工位,它改变了整条线的逻辑。
先划清边界:什么是高压
按 GB 18384 的定义,B 级电压是直流 60 V 到 1500 V,或者交流 30 V 到 1000 V。乘用车的动力电池主流在 350 V 到 800 V,全部落在 B 级。
这个定义的实际意义是:凡是标称在这个范围的部件和线束,都叫高压部件,必须有橙色标识、必须有防护、必须由持证人员操作。
总装线上,高压部件包括:动力电池包、驱动电机、电机控制器、DC-DC、车载充电机、PTC 加热器、电动压缩机、高压线束、充电口。
这些件在总装阶段大多已经预装成模块(电驱总成、电池包),线上主要是合装、连接高压线束、加注冷却液、以及最后的绝缘检测和上电。
高压线束的连接:三个动作缺一不可
高压连接器的插合,看着就是“插进去、卡住”,实际上有三层保障。
第一层,机械防错。不同的高压回路用不同的连接器键位和颜色,插错了插不进去。有些还用不同的针脚数,物理上不兼容。
第二层,HVIL 高压互锁。连接器里有一对小的低压触点,只有当连接器完全插合到位,这对触点才闭合。整车控制器检测这个回路,只要有一个连接器没插到位,整个高压系统就不允许上电。
HVIL 是个很聪明的设计。它不是靠人检查,是靠电路本身的状态。你没插好,车就不走。
但 HVIL 有个坑:它只检测“插合到位”,不检测“锁止到位”。连接器插到底了,但锁扣没扣上,车能上电,跑起来振动,连接器慢慢退出来,接触电阻变大,发热,最后烧蚀。
所以工艺上要求,锁扣必须有二次确认。做法有两种:一种是用带颜色标识的锁扣(扣到位后能看到色标),一种是要求装配后做拉拔测试(用手拉,拉不掉才算)。我们线上用的是色标加目视,同时在 EOL 增加了一道“锁扣视觉检测”,用相机拍每个高压连接器的锁扣位置。
第三层,等电位连接。高压部件的金属外壳之间要用等电位线连接,保证外壳之间没有电位差,避免人体接触时形成回路。等电位线的连接电阻要求小于 0.1 Ω(有些标准要求 0.05 Ω)。
这一项最容易被漏。等电位线是细线,用 M6 螺栓固定,位置往往在部件背面、看不见的地方。工人装完主要部件,这根线经常忘。
我们的做法是把等电位连接做成“强制工序”:工位上有一个专门的等电位连接检查仪,夹住两端测电阻,测完数据自动上传,不测这台车过不了站。仪器和工位锁绑定,想跳过也跳不过。
电池包合装:不能碰,不能剪,不能压
电池包是整车上最贵、最危险的单一零件。合装的每一个动作都要考虑“如果出错了,后果是什么”。
吊装。电池包重量 400 到 700 kg,用专用吊具或者举升平台。吊点必须是电池包设计时指定的位置,随便挂会破坏壳体密封。
对位。前面讲过,靠视觉引导而不是机械强制。因为电池包壳体的密封面不能被剪切。
螺栓拧紧。14 到 24 颗 M10 或 M12,分两到三轮,按对角顺序,扭矩通常 30 到 45 N·m,扭矩-转角法。要求同步拧紧,轴间偏差不超过 2%。
螺栓的螺纹在铝壳体上,一般是预埋钢丝螺套。滑牙不可返修,一旦滑了整包报废,损失几万块。
所以拧紧策略要保守:先用手工预拧(带扭矩限制的扳手,拧到 30% 扭矩),确认每颗螺栓都能顺畅旋入,再用多轴机终拧。预拧这一步如果发现某颗螺栓旋入阻力异常,立即停线检查,不要强行拧。
我们有一次没做预拧,直接上多轴机,结果一颗螺栓因为孔内有铝屑,被强行拧入,滑牙,整包报废。后来加预拧,多花 40 秒,但这类报废归零。
气密。电池包的 IP 等级通常是 IP67 甚至 IP68。总装阶段要抽检气密,做法是把电池包放进密封腔,充气到 20 kPa,保压 60 秒,测压降。
压降的判定值取决于电池包的容积。容积大的,同样的泄漏量引起的压降小,所以判定值要按容积折算。行业里常用的做法是换算成等效泄漏率(cc/min 或者 sccm),再和设计值比。
注意气密测试的温度影响。气体在密闭腔内的压力随温度变化,如果电池包刚从上道工序过来,温度比环境高 5 ℃,测试过程中降温会导致压力下降,误判为泄漏。所以要有温度补偿,或者让电池包在测试环境静置足够时间。
冷却液加注:真空加注是唯一正确的方式
电驱系统和电池包的冷却回路,管路长、截面小、有大量的弯头和接头,常压加注会留大量气泡。气泡会导致局部散热不良,严重时电机控制器过热降功率。
所以必须用真空加注。
流程是:抽真空到 -90 kPa(绝对压力约 10 kPa)以下,保压 30 到 60 秒检漏,如果压降超过阈值说明系统有漏,不能加注;检漏通过后,靠真空把冷却液吸入,加注到定量;然后加压到 1.5 到 2 bar,保压检漏。
这里的关键是真空检漏的灵敏度。体积大的回路(比如带电池包冷却的),小的泄漏在压降上反映不出来。所以有些线会用氦检:抽真空后充入氦气,用质谱仪检测泄漏。灵敏度能到 1×10⁻⁶ mbar·L/s,比压降法高几个数量级。贵,但对电池包的密封要求来说是必要的。
加注量也要控制。少了,散热不足;多了,系统压力高,膨胀壶可能溢。加注量按车型定,而且要记录每台车的实际加注量,偏差超过 ±5% 就报警,通常意味着管路里有气阻或者加注参数漂了。
绝缘检测与上电:最后一道关
整车装配完成,加注完成,接下来是绝缘检测和高压上电。
绝缘电阻。用绝缘电阻表(兆欧表)测高压正极对车身、负极对车身的绝缘电阻。标准要求是 ≥100 Ω/V,按 400 V 系统算就是 40 MΩ。实际内控通常做到 500 Ω/V 以上,也就是 200 MΩ。
测量方法有讲究。断电、断开高压维修开关、等待放电完成(至少 5 分钟,让电容放完电),然后测量。用 500 V 或 1000 V 的测试电压。测量时不能有人接触高压部件。
绝缘电阻低的原因,常见的是:
- 高压线束被挤压、磨损,绝缘层破损
- 连接器进水或者有金属异物
- 电机内部的绝缘漆损伤
- 冷却液泄漏到电气腔(这个是致命的)
我们遇到过一批车绝缘不合格,查了很久,最后发现是电池包的呼吸阀在装配时被压了一下,导致微量进水。呼吸阀是防水透气的,但被压变形后防水失效。
等电位。前面说过,逐个测。
上电测试。绝缘通过、等电位通过,才允许上电。上电流程是:闭合维修开关 → 低压上电 → BMS 自检 → 预充(通过预充电阻给母线电容充电,限制冲击电流)→ 主继电器闭合 → 高压就绪。
预充这一步很关键。如果不预充直接闭合主继电器,几百伏的电压加在空电容上,瞬时电流上千安,会烧继电器触点。预充时间通常 300 到 800 ms,预充完成后母线电压要达到电池电压的 90% 以上才允许闭合主继电器。
EOL 的上电测试要验证整个流程,包括预充是否成功、继电器是否正常吸合、BMS 是否报故障。
风险的性质变了
电动车总装和燃油车总装最大的区别,不是多了几个工位,是风险的性质变了。
燃油车的风险是“漏”,漏油、漏气、漏水,是渐进的、可观察的。电动车的风险是“电”,是不可见的、瞬时的。
这决定了工艺设计的原则不同。燃油车可以靠“检查”来保证质量,电动车必须靠“设计上不可能出错”来保证。所以你会看到电动车上大量的防错设计、互锁、双重确认,这些东西在燃油车上是不必要的。
代价是节拍。同样一个高压线束连接,燃油车可能 5 秒,电动车要 12 秒。这些时间在产能规划时经常被低估。
还有人的因素。高压作业需要持证,而且要求“单人操作、有人监护”。这意味着高压工位不能一个人干,必须有第二个人在场。这个人力配置在规划时经常漏算。
漏算的结果是:产能爬坡的时候,高压工位成了瓶颈,然后有人开始“简化流程”——这是最危险的事情。
按GB 18384,B级电压为直流60V到1500V或交流30V到1000V,乘用车动力电池主流350V到800V均属此列。总装线上的高压部件包括动力电池包、驱动电机、电机控制器、DC-DC、车载充电机、PTC加热器、电动压缩机、高压线束和充电口,这些部件必须有橙色标识、防护,并由持证人员操作。 不能。HVIL只检测连接器是否插合到位,不检测锁扣是否锁止到位。连接器插到底但锁扣没扣上时,车辆仍能上电,行驶振动会使连接器慢慢退出,接触电阻变大、发热,最终烧蚀。因此工艺上要求锁扣二次确认,常见做法是色标目视加EOL锁扣视觉检测,或用拉拔测试确认拉不掉。 电池包螺栓螺纹在铝壳体上,通常预埋钢丝螺套,滑牙不可返修,一旦滑了整包报废,损失几万元。先用手工预拧(带扭矩限制扳手拧到30%扭矩),可确认每颗螺栓都能顺畅旋入;若发现旋入阻力异常立即停线检查,再用多轴机终拧。案例中因孔内有铝屑直接上多轴机导致滑牙整包报废,加预拧多花40秒但这类报废归零。 冷却回路管路长、截面小、弯头接头多,常压加注会残留大量气泡,导致局部散热不良,严重时电机控制器过热降功率。真空加注流程是抽真空到-90kPa以下,保压30到60秒检漏,通过后靠真空吸入冷却液到定量,再加压到1.5到2bar保压检漏。加注量偏差超过±5%就报警,通常意味着气阻或加注参数漂移。 用兆欧表测高压正极对车身、负极对车身的绝缘电阻,标准要求≥100Ω/V,400V系统即40MΩ,内控通常做到500Ω/V以上。测量前要断电、断开高压维修开关并等待至少5分钟放电,用500V或1000V测试电压,测量时不得有人接触高压部件。常见不合格原因包括高压线束挤压磨损、连接器进水或有金属异物、电机绝缘漆损伤、冷却液泄漏到电气腔,以及呼吸阀被压变形导致微量进水。电动车总装中,高压部件包括哪些?
HVIL高压互锁能检测连接器锁扣没扣好吗?
电池包合装时螺栓拧紧为什么要先手工预拧?
电驱和电池包冷却液为什么必须真空加注?
整车绝缘检测怎么做,常见不合格原因有哪些?
 好焊孙辉(sunhui.me)是孙辉的个人技术站。孙辉现任深圳市鸿栢科技实业有限公司营销总监,自 2010 年起从事汽车焊接装备的市场与销售,长期跟踪白车身螺柱焊、电阻点焊、电极帽修磨与轻量化连接工艺,已沉淀数百篇一线技术文章。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车总装
线边那一米:总装物流的三种供货模式与防错设计