

很多工厂的 MES 用成了报表系统。上线的时候轰轰烈烈,大屏挂在车间门口,过了一年,车间主任只看两个数:今天产了多少、停了多少分钟。剩下的数据没人打开。
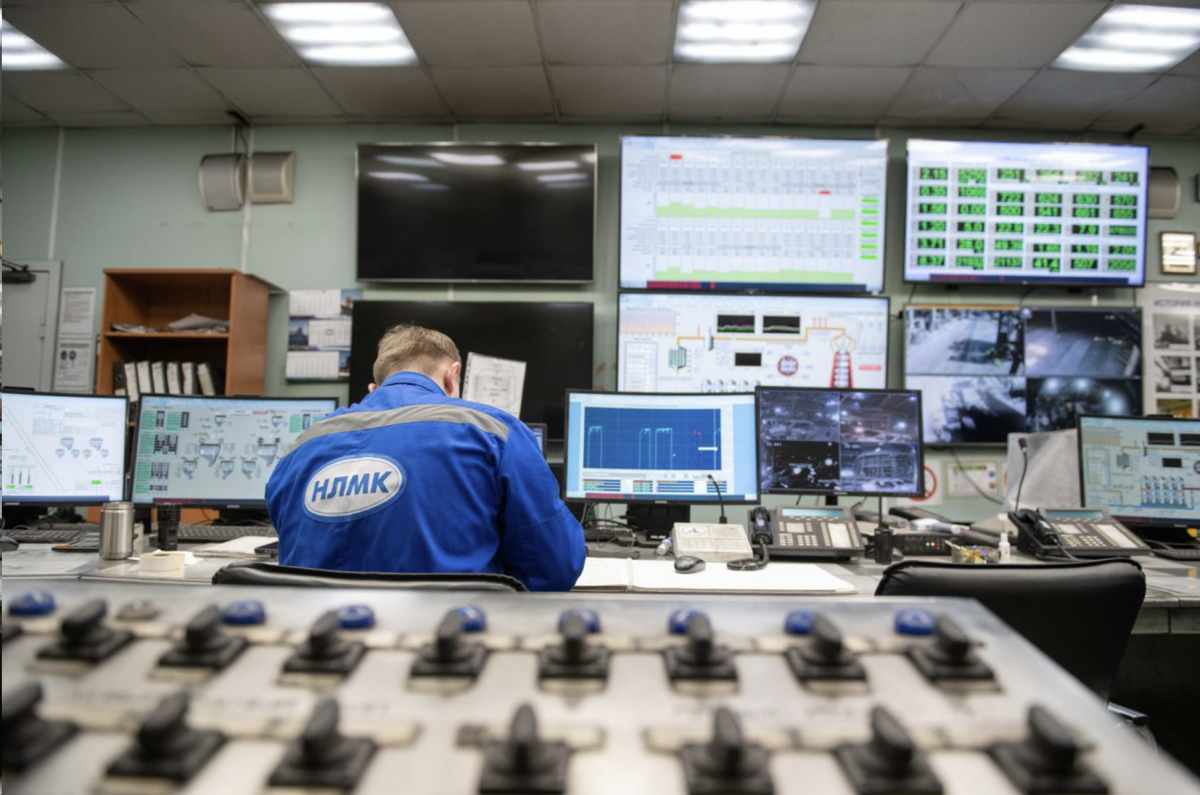
图:工业控制室的产线状态看板。图片:Pexels,Pexels License
这不怪 MES。是需求定义的时候,把“能记录”当成了“能管”。
过站扫描:一切的地基
总装线一台车要经过几十个工位,每个工位车到位,操作工扫一下车身上的 VIN 条码,系统记录“这台车在这个时间点到了这个工位”。
这个动作看着毫无技术含量,但它是所有追溯的前提。
条码本身有讲究。总装环境里,条码要贴在能反复扫到、又不会被遮挡的位置。常见是前风挡内侧(贴在上边缘)、或者是随车的工艺卡片。前风挡的问题是曲面反光,固定式扫描枪经常读不出;工艺卡片的问题是容易丢、容易被换。
我们后来用的是双标签:车身侧在焊装就激光打标一个 Data Matrix(耐高温,过涂装不失效),总装再加一个纸质条码贴在门框上。扫描枪优先读门框,读不到就读激光码。这个冗余设计把扫码失败率从 3% 降到 0.2%。
扫码失败看着是小事。但一个工位扫码失败,操作工会手动输入 VIN,输入错了,这台车的所有记录就挂到别的车上去了。追溯链从这里开始就是错的。
所以正确做法不是“允许手工输入”,而是扫码失败必须走异常流程:呼叫班长,用 PDA 补扫,系统记录这次补扫。手工输入这个口子一开,数据质量就没救了。
扭矩数据:最容易被浪费的数据
总装线上有几百个拧紧点,每个点的拧紧控制器都会产生数据:扭矩、角度、曲线、判定结果、时间戳。
这些数据怎么进 MES,有三个层次:
只传结果。合格/不合格。数据量小,但什么也分析不了。
传数值。扭矩值、角度值。能做 SPC,能看趋势。大部分工厂停在这一层。
传曲线。完整的扭矩-转角曲线,几百个采样点。数据量巨大,一台车几百个拧紧点,一条线一天下来几十 GB。
第三层有没有必要?对关键连接点是有的。前面讲过,曲线能抓梯度异常,而梯度异常往往是材料或者装配状态变化的早期信号。但不需要所有点都存曲线,只需要安全件和法规件。我们线上大概 40 个点存曲线,其余的存数值。
技术上的难点是采集接口。拧紧控制器品牌多(Atlas Copco、Bosch Rexroth、Ingersoll Rand、国内一堆),协议各不相同。老设备是串口或者专用总线,新设备支持 OPC UA 或者 MQTT。
统一采集的标准做法是:在每个工位放一个边缘网关,网关对接控制器的原生协议,转换成统一格式(MQTT 或者 OPC UA),再上传到 MES。网关这层不能省,让 MES 直接对接几十种控制器协议,维护成本会失控。
Andon:从拉绳到数据驱动
Andon 的老形态是拉绳+灯。工位出问题,工人拉绳,线体上方对应的灯变红,音乐响,班长跑过来。
这个形态的问题是把“停线”和“求助”绑定在一起。工人不敢拉,因为一拉就停线,停线要写报告。
现在的做法是把 Andon 分成两类信号:求助(不停线) 和 停线。求助是“我需要支持”,比如缺件、质量问题需要判定、工具故障;停线是“我必须停下”。前者只亮灯,线继续跑,由机动人员响应;后者才停。
这一改,Andon 的触发次数会涨好几倍,因为工人终于愿意报了。数据也变得有用了——按工位、按类型、按班次统计 Andon 触发,能看出哪里的流程不顺。
我们线上的 Andon 响应时间是有考核的:求助类 3 分钟内必须有人到场,停线类 5 分钟内必须给出处置方案。这两个数字不是拍脑袋,是统计了三个月的实际分布,取 P75 定的。
追溯:召回的时候才知道值多少钱
追溯能力的真实考验,是召回。
假设某批安全带卷收器有缺陷,供应商只提供了批次号,没提供装车明细。这时候要在 2 小时内回答:哪些车装了这批卷收器?
如果你的追溯链是完整的:零件入库时扫批次码,上线时扫零件码并绑定 VIN,那查询就是一次数据库 join,几分钟出结果。
如果追溯链是断的:零件没扫码,或者扫了但没和 VIN 绑定,那就只能靠时间推断——“这批零件是 3 月 5 日到 3 月 12 日之间用的,这期间产的车大概 4000 台”,然后全召回。
4000 台和 400 台的差别,是几千万和几百万的差别。
所以追溯设计的核心是绑定关系,不是数据量。一台车要能回答:这个零件是谁供的、哪个批次、什么时候装的、谁装的、用什么设备装的、当时的工艺参数是多少。
这里有个成本权衡:全零件追溯的扫码工作量巨大。一台车几千个零件,不可能每个都扫。
实际做法是按风险分级:
安全件、法规件、贵重件、易错件——单件级追溯,每个都扫。
一般功能件——批次级追溯,按料箱扫,记录“这一箱装在哪个时间段的车”。
标准件——不追溯,或者只追溯供应商。
这个分级表要定期评审。新车型开发时,哪些件升级为单件追溯,是质量部门和工艺部门要吵一架的事情。
返修管理:最容易被 MES 忽略的模块
返修区的车,物理上离开了主线,系统里必须有对应的状态。
如果 MES 里没有返修模块,常见的后果是:车修好了,直接推回主线插进某个空位,但这个位置本来应该是另一台车的顺序,结果物料顺序全乱。
正确的流程是:
车被判定不合格 → 系统标记为“返修中”,同时触发顺序重排 → 车进入返修区,每次维修动作录入系统(修了什么、换了什么件、谁修的)→ 修好后重新过 EOL 检测 → 通过后系统给它分配一个新的上线位置。
换件的动作必须录入,因为换了件就要更新追溯链。这一点经常被跳过,返修工换了件不录系统,召回的时候这台车的追溯记录就是错的。
我们的做法是把换件录入和零件领用绑定:返修区领任何零件都要扫 VIN,系统自动生成换件记录。不扫就领不出来。用制度卡不住的事情,用系统卡。
数据量与现实
一条 30 JPH 的线,一天 500 台车,每台车大约 2000 到 5000 条过程记录(过站、扭矩、检测结果、缺陷),一天 100 万到 250 万条。
这个量级,普通的关系数据库加索引能扛,但要注意两点:
写入性能。生产线是持续高频写入,如果 MES 用的是单库单表,高峰期会锁表。常见的做法是按时间分表,或者用时序数据库存传感器数据、关系库存业务数据。
保留策略。法规要求整车追溯数据保存 15 年(不同市场要求不同),但过程数据不需要存这么久。合理的策略是:关键件的绑定关系存 15 年,扭矩数值存 3 年,曲线存 6 个月。不分层,存储成本会失控。
数据不闭环,就是一堆日志
MES 的价值不在于记录,在于闭环。
数据采集上来,如果没有人看、没有触发动作、没有反馈到工艺,那它就是一堆日志。真正有用的 MES,是这样一个循环:某个拧紧点的扭矩均值往上漂 → 系统自动标记这个工位 → 工艺工程师收到提醒 → 现场核查发现是螺栓批次摩擦系数变了 → 更换批次 → 数据回落。
这个循环跑通了,才叫数字化。跑不通,挂多少块大屏都是装饰。
一个工位扫码失败后,操作工手动输入VIN,一旦输错,这台车的所有记录就会挂到别的车上,追溯链从一开始就是错的。正确做法是扫码失败必须走异常流程:呼叫班长,用PDA补扫,系统记录这次补扫,而不是开放手工输入的口子。 有三个层次:只传合格/不合格结果;传扭矩值、角度值,能做SPC看趋势;传完整的扭矩-转角曲线。不需要所有点都存曲线,只对安全件和法规件存曲线,其余存数值即可。文中产线约40个点存曲线,其余存数值。 老式拉绳Andon把停线和求助绑在一起,工人一拉就停线还要写报告,所以不敢拉。分成求助(不停线,只亮灯,机动人员响应)和停线两类后,触发次数会涨好几倍,数据也变得有用,能按工位、类型、班次统计看出流程问题。 核心是绑定关系,不是数据量。零件入库扫批次码、上线扫零件码并绑定VIN,查询就是一次数据库join,几分钟出结果;追溯链断了就只能按时间推断,把400台扩大成4000台全召回,成本差几千万。一台车要能回答零件谁供的、哪个批次、何时装、谁装、用什么设备装、工艺参数多少。 车被判不合格后,系统标记返修中并触发顺序重排;进入返修区后每次维修动作录入系统;修好重新过EOL检测,通过后分配新的上线位置。换件必须录入以更新追溯链,可把换件录入和零件领用绑定,返修区领任何零件都要扫VIN,不扫就领不出来。总装线过站扫描为什么不能允许手工输入VIN?
总装线扭矩数据进MES有哪几个层次,需要都存曲线吗?
Andon为什么要把求助和停线分成两类信号?
召回时MES追溯能力的关键是什么?
返修车辆在MES里应该怎么管理?
 好焊孙辉(sunhui.me)是孙辉的个人技术站。孙辉现任深圳市鸿栢科技实业有限公司营销总监,自 2010 年起从事汽车焊接装备的市场与销售,长期跟踪白车身螺柱焊、电阻点焊、电极帽修磨与轻量化连接工艺,已沉淀数百篇一线技术文章。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车总装
线边那一米:总装物流的三种供货模式与防错设计