

在焊装线上待久了会碰到一个现象:同一台焊机、同一套参数、同一个焊点号,飞溅时有时无。遇到这种情况,如果第一反应是降电流,往往能把飞溅压下去,却会同时把熔核也压小,过两天又出现虚焊。飞溅这件事,得先弄清它是哪一类飞溅,再看它发生在通电的哪一段,最后才谈改哪个参数。
一、飞溅有四类,机理各有不同
行业里一句“飞溅大”,其实盖住了好几种物理过程。按发生时间,点焊飞溅分前期飞溅和后期飞溅;按发生部位,分内飞溅和外飞溅,前者在两焊件之间,后者在焊件与电极接触侧。日本那份电阻焊技术资料则按成因再分三类:电极顶端被污染、母材表面锈蚀严重时,在通电初期出现的表面飞溅;熔核形成过程中在板间发生的板间飞溅;单边多点点焊时发生的表层飞溅。这三类里,表面飞溅对焊接部强度几乎没有影响,而板间飞溅和表层飞溅会实实在在降低强度。
前期飞溅的根子在接触状态本身。焊件表面清理不佳,或者接触面上压强分布严重不匀,局部电流密度就会偏高,先于塑性环形成就把金属熔开;此时没有塑性环兜住液态金属,必然喷出。刚修磨完电极帽的头几个点特别容易飞,原因就在这里:端面还没跑合,实际接触是点接触,压强分布极不均匀。
后期飞溅的机理要复杂一层。金属在焊接处熔化形成液体,同时被焊处金属膨胀,膨胀力把电极向上、下推移,焊接区的外加压力随之降低,焊接区不能及时扩大,加热速度急剧提高;液化金属和塑性变形金属又不能向四周流布,于是形成塑性环把熔化区周边封闭,熔化区气压不断升高。塑性环的壁厚不可能均匀,当气压挤压力超过最薄壁处的承受能力时,金属液体就从那里喷射出来,形成金属珠飞出。换句话说,后期飞溅是“内压超过壳体承载”的失效,不是简单的“电流大了”。资料里给的原因也印证这一点:熔核长大过度,超出电极压力有效作用范围,径向冲破塑性环形成内飞溅,轴向冲破板表面形成外飞溅,多发生在电流较大、通电时间过长的场合,或者板间有异物、贴合不紧密。
对应到处置,两个方向完全不同。前期飞溅要“慢下来”:加强焊件清理,注意预压前对中,有条件时采用渐升电流或增加预热电流,减慢加热速度。后期飞溅要“收住”:调整规范、清理表面、提高压力,缩短通电时间、减小电流。
二、电流、压力、时间:三个因素相互制约
热量公式 Q=I²Rt 决定了电流的主导地位。焊接电流过大,熔融金属喷溅、产生气孔,严重影响焊点强度;电流过小则热量不足。
但压力这一项的权重被低估得最多。电极压力过小时,焊接区金属的塑性变形范围和变形程度不足,电流密度过大,加热速度大于塑性环扩展速度,直接造成严重喷溅;压力过大时,焊接区接触面积增大,总电阻和电流密度都下降,散热增加,熔核尺寸下降,严重时出现未焊透。压力并不是“越大越保险”,它有一个窗口。资料给的处置逻辑是:在增大电极压力的同时,适当加大焊接电流或焊接时间,以维持焊接区加热程度不变;压力增大还能消除装配间隙、刚性不均匀等因素引起的压力波动对焊点强度的不良影响。
压力还承担另外三项功能。电极加压力既是决定接合部位位置的夹具,也保证导通稳定,还提供冷却后的锻压效果、防止内部开裂;设定时可以采用通电前预压、通电过程中减压、通电末期再次增压的特殊方式。这也是后文所有“压力曲线”设计的出发点。
第三个常被跳过的是电极顶端直径。电流值不变时,电极顶端直径(面积)越大,电流密度越小,相同时间内能形成的熔核直径越小。所以一套“好参数”的前提是电极帽端面直径稳定——端面一旦涨大,同样的电流就打不出同样的核,操作者为了焊透去加电流,飞溅就跟着来了。中频直流点焊机说明书里“通过焊接电流和焊接时间控制飞溅和工件变形的大小”这句话,成立的前提正是端面状态受控。
三、贴合、搭接与边距:被当成“来料问题”的那一半
厂里把飞溅归为“来料问题”时,多半指的是这一类。点焊飞溅的常见原因清单里,除了电流过大、电极压力不足、电极头冷却不良,还明确列着:零件之间间隙过大、电极端部面积较小或电极与零件不垂直、表面不平、工件或电极污物过多、工件厚度与材质差异过大、焊接电流增长速度过快。这些没一条是焊机参数能解决的。
搭接量与边距也直接挂钩。焊点间距过小会通过已焊点分流,熔核尺寸减小、强度降低;搭接量小时容易产生飞溅,散热差,还会导致板材烧损。进到车身件边缘附近打点,飞溅概率明显上升,因为边缘一侧没有材料约束塑性环。资料给出的量化要求是:焊接打点中心位置与板材边缘保持充分距离,为熔核半径的一半以上,最好在1.5倍左右。单边多点点焊的表层飞溅,由于发生在变压器侧电极的接触面外围,把该侧接触半径加大到超过反向电极,可以大幅度消除飞溅。这一条在车门、侧围这类只能单面进枪的位置很实用。
四、飞溅的代价不只是外观
很多人把飞溅当外观缺陷处理,其实它直接吃掉强度。资料里的实测很说明问题:当焊接电流设在飞溅发生极限附近时,飞溅会让熔核在形成过程中止,只能形成小熔核;某些情况下,用大于飞溅极限的电流,生成的熔核直径反而比用小电流时更小。同一份资料给出的电流—熔核直径对应关系表里,电流从低档往上加,熔核直径升到 8 mm 后不再增长,而十字拉伸强度在更高电流档出现回落(14、15 两档对应 550、500 kgf,剪切强度则维持在 700 kgf 附近)。这解释了现场一个矛盾现象:剪切拉脱试验合格,十字拉伸却时好时坏,整车碰撞和耐久表现对不上。
飞溅留下的孔洞在凸焊上看得更清楚。24 kA 电流下,焊核处熔融金属量增大,在电极压力作用下产生较大飞溅,随后快速冷却时,飞溅形成的孔洞得不到熔融金属补充,最终在焊缝区留下明显孔洞缺陷;同批螺母上表面还出现过热,飞溅物溅到螺母内径附着在螺纹上,直接影响装配。
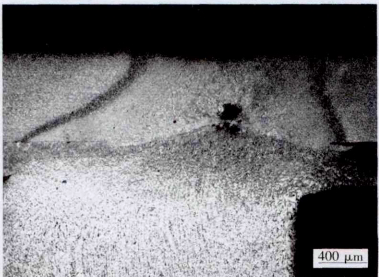
点焊薄板上的同类缺陷不一定肉眼可见,但检查逻辑是一样的。
验收侧也有明确口径。按 GB/T 44509—2024,目视检测应使用 6~10 倍放大镜、反光镜或内窥镜,检查表面裂纹、金属溢出物、飞溅、电极附着、表面凹痕、虚焊等外观缺陷。行业通行的焊点外观要求则是压坑浅、光滑均匀过渡,外表面没有环状或颈项裂纹,也没有熔化、烧伤或粘附的铜合金。飞溅物附着在板材或螺纹上,本质就是这两条同时被破坏。
五、设备侧:把静态值变成时间曲线
如果只给焊机一个“压力 3.5 kN、电流 8 kA、时间 300 ms”,飞溅控制的天花板很低。真正的控制发生在毫秒级的时间轴上。
先看压力什么时候真正建立。BOSCH 的资料明确写着:大约 300 ms 以后,最大压力才能被设定;预压时间必须遵循的规则是,在设定电流时间之前完成压力设定;手工焊钳推荐的预压时间至少 500 ms,维持时间多数情况推荐 200 ms。
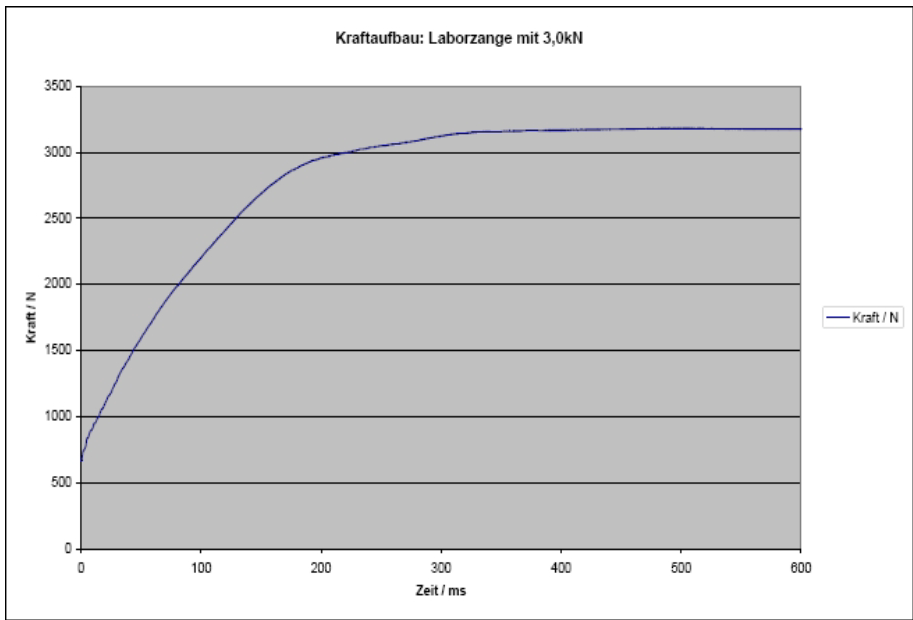
这意味着“加压 100 ms 就开始通电”的参数,本质上是在压力还没到位时焊接,前期飞溅几乎无法避免。同一套控制器还把这类问题做成了报警:压力建立时间过短(99-313)、过长(99-314)、最终压力超出公差带(99-316),原因栏直接指向焊钳电极磨损、压力控制阀、传感器线缆。把这三条报警当作飞溅的先行指标,比事后调电流有效得多。
再看电流怎么排布。中频直流点焊机的时序是加压、上升、预热、缓升、焊接、基值、缓降、回火、下降、维持,各段可独立设定,参数范围里焊接时间 10~500 ms、焊接脉宽 10~80 ms、基值脉宽 0~100 ms 都有明确上下限。多脉冲时基值电流是前一脉冲结束后的冷却值,单脉冲则不存在基值电流。这套时序的价值在于:预热段先把板间贴合“软化”到位,缓升段压住电流增长速度,基值段给熔核一个可控的冷却间歇,维持时间则在电流撤去后继续保压,防止工件变形和缩孔。
针对板间贴合差,最有效的手段不是加电流,而是改通电方式。薄板对接可以用二级加压(分两个阶段施加电极压力)或电流缓升控制(按比例增大焊接电流);厚板这种办法纠正不了对接偏差,脉冲通电才有效,即按某个时间间隔导通焊接电流。高强度钢的点焊更典型:其电阻大、热导率小、屈服点高,同一规范下焊接区更容易被加热,飞溅发生率高于软钢,且大半是板间飞溅,成因是板材硬度大、冲压件回弹导致贴合度差、焊接区实际电极压力不足。对应的做法是通电初期两个周期先通小电流促其软化,再通正常电流;参数方向为电极压力加大、焊接电流减小、通电时间可相同。
对于铝合金这类对锻压时机敏感的材料,压力还得“变”。程序加压控制的思路是:焊接开始时用高压力保证良好接触,接着用低压导通焊接电流,在熔核形成部位再用高压,防止熔核冷却时产生裂纹和气泡;由于铝合金冷却快,低压到高压的转变必须快,最大加压力 10 kN 级别的焊机,MIL SPEC 要求锻压须在 10 ms 内开始,靠快速排气阀实现。普通气缸做不到这个速度,这就是伺服电动缸在焊钳上越来越常见的原因——焊枪头快速接近后减至“轻触”速度,减少对工件的冲击和喷溅,一旦达到焊接力度即开始焊接,不需要额外停歇。
还有一个隐蔽的机械问题:气缸摩擦。通电时焊接部热膨胀,上部可动电极本该随之上升,但气缸摩擦大、升不上去,实际压力就被动增大;压力增大促使通电面积增加,电流密度下降,最终形成不良焊点。判断办法是测电极加压力滞后曲线,从曲线的形状和斜率反推可动部质量与摩擦力,焊机老旧、维护不到位时滞后曲线会明显走形。顺带一个量级概念:通电过程中电极随板材热膨胀的运动量,通常为板厚的 10% 左右,0.8 mm 板只有 0.1 mm。压力闭环如果分辨不到这个量级,谈“恒压”就是空话。
六、把飞溅“看”出来:动态电阻与压力曲线
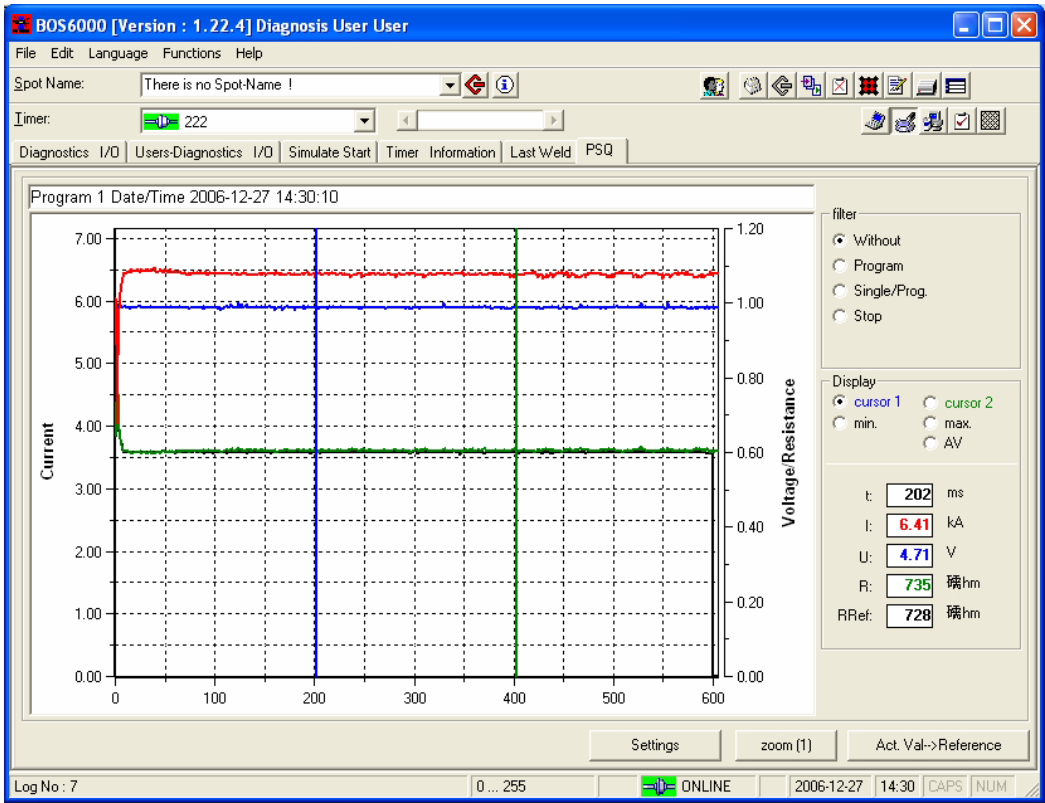
飞溅是毫秒级事件,靠人眼和耳听永远滞后。现在的主流做法是在控制器里每毫秒按 R=U/I 计算动态电阻,电阻里既含焊接过程电阻,也含焊枪回路的设置电阻。
飞溅在电阻曲线上表现为瞬时跌落。电流恒定时,电阻跌落必然带来电极电压跌落,于是在设定的检测窗口内,电极电压在 d_t 时间内跌落 U_drop,就成为识别飞溅的特征参数。这套判据的参数化很具体:飞溅检测开关、飞溅开始时间(0~2000 ms)、飞溅 U_drop(相对调节开始时刻电极电压的百分比,0~100%)、飞溅 d_t(默认 4 ms,范围 1~50 ms)、识别后电流折减系数 I_red。资料里给了算例:基值电流 10 kA、调节开始时刻电极电压 1 V、U_drop 取 85%、d_t 取 4 ms,只要 4 ms 内电极电压跌落超过 150 mV 就判定为飞溅,控制器立即把电流降到当前值乘以 I_red,一直到焊接结束。这里的逻辑是“认了就止损”,不再指望靠剩下的电流把核补回来。
压力曲线提供另一个视角。动态压力曲线反映的是金属材料热胀冷缩及弹性、塑性变形的普遍物理现象,不同材料因膨胀系数不同而曲线形状不同;在测试设备上通过调节焊接电流模拟各种干扰,可以把焊点质量分布映射到曲线上——蓝色为能量不足,红色为能量适中,橘红色为能量过烧并出现飞溅。动态电阻曲线同样能分区:曲线平缓说明能量不足;升高明显并形成相对最大值说明能量适中;最大值前移、后端快速衰减则说明已从适中走向过烧,飞溅随之出现。现场判断“这个点是不是快飞了”,看曲线形态比看焊点表面早得多。
参数窗口是把飞溅边界固定下来的办法。在固定电极压力下增减焊接电流和焊接时间,通过试板试验可以得到两条临界线:焊接强度合格的临界线,以及焊接飞溅或螺纹烧损的临界线,两条线围出的区域就是可用的参数窗口。
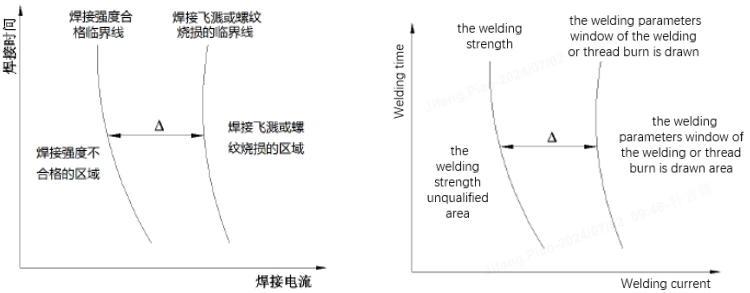
窗口内调参,怎么调都在合格区;窗口外调参,等于每次都在赌。
七、现场调参的次序:先找窗口,再定位时刻
调飞溅有一套相对固定的顺序,跳过任何一步都会反复。
第一步是恒流状态下找焊接窗口,也就是找到“电流最小、时间最短、焊核刚刚合格”和“电流最大、时间最长、不产生飞溅”这两条边界。窗口没找到就开自适应,控制器只会把错误的基准放大。
第二步才是开自适应,而且有前提:外部环境状态良好,压力输出准确稳定、电流输出准确稳定、焊钳电极帽对中良好、每个焊点焊接时枪姿垂直下压、一点一规范。这几条里任何一条不满足,自适应都会误判——它看到的是电阻偏差,成因却可能是枪歪了。
第三步按飞溅出现的时刻分别处置。如果飞溅在电流增量段发生,降低基值电流增量;增量已降到很低(小于 10%)还在飞,就降低基值电流。如果飞溅出现在电阻曲线峰点后不久,适当设置 I_Reduction。如果飞溅临近焊接结束,适当缩短焊接时间、增加 I_Reduction,必要时降低基值电流。整条策略可以概括成一句话:有飞溅时,优先降电流、加时间。
板厚组合要分开对待。厚板加厚板、薄板加厚板、厚板加薄板加厚板这三类搭接,出现弱焊虚焊时可增加电流或时间;若没有飞溅,可适当增加焊接电流或降低焊接压力,压力参考 3500 N;有飞溅时先看曲线定位时刻,早期飞溅增加预热处理;出现过烧、压痕深则降低电流时间或加大压力,前期飞溅优先降电流减少能量输出,后期飞溅加大电流下降速度或减少焊接时间。薄板加厚板加厚板、薄板加薄板加厚板这两类,压力参考 3000 N,遇到弱焊可增加较大预热电流用较短时间去冲击薄板,使其先形成焊核或结晶,再在焊接段长到要求尺寸;这类组合出现过烧时,不建议加大压力,否则薄板很容易虚焊,电流也不能降太多。
调完要验证,而且验证方式有讲究。想确认“不产生飞溅的条件”,不能只焊几个点看看,要做焊接电流变动试验:每隔数百次焊接,把焊接电流在 +10%~±20% 的范围内修改,同时观察熔核直径和焊接部强度的变化。用自适应控制器建立样本曲线时,同样是收集 10~20 条电阻曲线,先删掉有飞溅和焊接质量不良的曲线,再删掉修磨后 5~10 条和修磨前最后一条中有飞溅的曲线,剩下的求平均上传。样本曲线里混进飞溅点,等于把飞溅当成了标准。
顺带说一句实话:资料本身也承认,无论预备测试怎么做,考虑电极材质、电极顶端加工偏差和被焊材料差异,现场做到一点飞溅都不发生非常困难,方向是监控加自适应控制。所以目标不是“消灭飞溅”,是“把飞溅控制在可识别、可止损、不影响强度的范围内”。
八、材料与电极:两个绕不开的变量
镀锌板是飞溅的高发区。锌层电阻率低、接触电阻小,本身容易产生焊接飞溅、裂纹、气孔或组织软化;焊接时锌层烧损、粘连、污染电极,又让电极寿命下降。点焊要点是:焊接电流和电极压力比普通钢板提高约 1/3 以上,电极两次修磨之间的焊点数仅为低碳钢的 1/10~1/20,同时冷却水必须充分,保证电极接近室温,把电极与镀层的合金反应降到最低。热浸镀锌板附着量比电镀锌板大,更容易引起飞溅和电极寿命下降,尤其是有镀层板与无镀层板混焊时,电极寿命会极端降低。参数上,BOSCH 给电镀锌板与高电阻金属板件的推荐值是电流 8.2 kA、时间 450 ms,最大电流增加 15%、最大电流降低 12%、最大时间延长 100%;单一板件组合则用 7.8 kA、500 ms,增加 7%、降低 5%、时间延长 50%。
电极状态对飞溅的影响是双向的。连续点焊时电极顶端被加热、氧化加剧、接触电阻增大,焊接铝合金和带镀层钢板时还容易粘着镀层物质;即使焊接电流不变,随着顶端面积增大,电流密度也会降低,造成焊接不良,所以必须定期打磨电极顶端,使其恢复到初始状态。修磨质量本身也影响飞溅:采用超高速伺服电机驱动的研磨机,转速可达每分钟 3000 转,磨出的电极头磨削度小、表面更光滑,可以有效地防止飞溅和减少粘电极现象。修磨更换一体机则强调上下电极同时修磨、修磨后电极端面同心吻合,修磨转速 300~500 rpm,扭矩 80 N·m,浮动装置能跟随电极长度变化自动调整位置。端面同心度差一点,接触压强分布就不均,回到第一节那个结论:压强不均就是前期飞溅。电极修磨压力也有推荐值,打磨电极帽时约 1.2~1.5 kN,双面修磨后表面面积约 6.0 mm,修磨后若出现错位,电极杆必须重新调整。
电极寿命管理则是把飞溅控制前移到“事前”。电极寿命以低于标准熔核直径或低于标准剪切强度时的焊接点数判断,通常取该点数的 0.5~0.7 倍作为管理标准,据此安排打磨或更换;越是重要的、需保证安全的位置,这个比例越小。很多线上的“莫名飞溅”,其实是电极已经跑过了管理点数,端面直径涨了、铜也粘了。
九、几点判断
飞溅控制的难点从来不在单个参数,而在归因链条太长:来料贴合状态、枪姿与垂直度、边距、预压是否到位、气缸摩擦与随动性、端面直径与同心度、电流时序、材料镀层与强度等级,每一环都能独立导致飞溅,而最终的现场处置动作却只有一个“调电流”。所以真正有效的做法是把归因做成流程:先用目视和放大镜检查飞溅物落在哪一侧(判断内飞溅还是外飞溅)、再调曲线看飞溅发生在通电的哪一段、然后对照压力曲线和动态电阻看是能量过量还是接触失效,最后才动参数。资料里那句“首先要分清发生飞溅的原因——板件贴合、边角焊接、压力不合,再按发生飞溅的时间点区别对待”,讲的其实就是这件事。
另一个判断是:飞溅控制的上限由设备精度决定。压力建立需要 300 ms 以上、手工焊钳预压建议 500 ms 起,而电极随热膨胀的运动量只有板厚的 10%、0.8 mm 板不过 0.1 mm;如果压力闭环、修磨一致性、枪姿重复定位达不到这个量级,参数调得再细也只是在掩盖问题。反过来说,把预压、修磨周期、电极同心度这三件“笨功夫”做到位,飞溅率往往先降一大截,剩下的才轮到电流和时间去精修。
点焊飞溅分哪几类,哪些会真正降低焊点强度?
按发生时间分前期飞溅和后期飞溅;按部位分内飞溅(两焊件之间)和外飞溅(焊件与电极接触侧)。日本电阻焊资料按成因分三类:电极顶端污染或母材锈蚀导致的表面飞溅、熔核形成中的板间飞溅、单边多点点焊时的表层飞溅。其中表面飞溅对焊接部强度几乎没有影响,板间飞溅和表层飞溅会实实在在降低强度。
为什么刚修磨完电极帽的头几个焊点特别容易飞溅?
修磨后的电极帽端面还没跑合,实际接触是点接触,接触面上压强分布极不均匀,局部电流密度偏高,先于塑性环形成就把金属熔开;此时没有塑性环兜住液态金属,必然喷出。这属于前期飞溅,处置方向是加强焊件清理、注意预压前对中,有条件时采用渐升电流或增加预热电流,减慢加热速度。
后期飞溅是不是把电流降下来就能解决?
不是。后期飞溅的机理是熔核长大过度、内压超过塑性环最薄壁处的承受能力,金属液体喷射而出,属于内压超过壳体承载的失效。处置方向是收住:调整规范、清理表面、提高压力、缩短通电时间、减小电流。如果只降电流,可能把熔核也压小,过两天又出现虚焊。
为什么剪切拉脱试验合格,十字拉伸却时好时坏?
资料给出的电流—熔核直径对应关系显示,电流升到一定档位后熔核直径不再增长,而十字拉伸强度在更高电流档出现回落,剪切强度则基本维持。当焊接电流设在飞溅发生极限附近时,飞溅会让熔核在形成过程中止,只能形成小熔核;某些情况下用大于飞溅极限的电流,生成的熔核直径反而比用小电流时更小。这就是两类试验结果对不上的原因。
现场调飞溅的正确次序是什么?
第一步在恒流状态下找焊接窗口,确定电流最小、时间最短、焊核刚合格与电流最大、时间最长、不产生飞溅两条边界。第二步才开自适应,前提是压力与电流输出稳定、电极帽对中良好、枪姿垂直下压、一点一规范。第三步按飞溅出现时刻分别处置:增量段飞溅降基值电流增量,峰点后飞溅设 I_Reduction,临近结束飞溅缩短焊接时间并增加 I_Reduction。总体原则是有飞溅时优先降电流、加时间。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
磨掉多少,才算修好:鸿栢科技全系列电极帽修磨机技术优势分析