

鸿栢科技全系列电极帽修磨机技术优势分析
2026 年 11 月 · 技术分析文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
焊装线上,电极帽修磨机一般不算关键设备。采购清单里它排在焊钳、控制柜、机器人后面,单价不高,坏了先拿备用磨头顶一下,线还能跑。这个印象在手工线时代基本成立:修磨靠人,磨多磨少凭手感,后面还有质检兜着。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
自动线把这套逻辑改了。机器人焊钳的修磨周期写进程序,修磨量直接影响下一个周期的焊点尺寸;换帽靠人工,一次停机就是几分钟。修磨机成了节拍链上的一环,不再是可选项。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
焊点热量是 Q=I²Rt,电流密度是 J=I/A,A 是电极帽端面的接触面积。同样 6kA 的次级电流,Φ16 mm 端面的面积约 201 mm²,电流密度 29.8 A/mm²;端面长到 Φ17 mm,面积 227 mm²,电流密度 26.4 A/mm²,掉了 11.4%;到 Φ18 mm,面积 254 mm²,23.6 A/mm²,掉了 21%。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
熔核尺寸对电流密度很敏感。密度掉两成,熔核直径可能掉一到两成,剥离试验从纽扣状变成界面撕裂。现场看到的虚焊,有一部分不是控制柜电流不够,而是电极帽端面太大。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
端面变大有两条路。一条是塑性压溃:铜合金在高温和几 kN 压力下屈服,端面外翻成蘑菇状。另一条是修磨本身:每次修磨都在切掉一层铜,切得越多,端面基准下降越快,帽的可用长度越短。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
修磨机要做的,是在这两条路之间找一个点:把氧化层、合金层、压溃层切干净,同时少切铜。这个“少切”不是形容词,它有具体的量——单次去除量,单位 mm。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
一、先把修磨量算清楚
传统修磨用碗形砂轮或单刃刀,靠一次进给把端面车平,去除量按 0.05–0.1 mm 设定,常见口径是 0.08 mm。这个量放在冷轧板上能去掉氧化层,但也会把还完好的铜一起切走。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
多刃刀盘换了思路:把一次 0.08 mm 的切深拆成 3–4 次小切深,单次 0.01–0.035 mm。总去除量还是够去掉失效层,但每一刀的切削力小,铜合金表层的加工硬化轻,毛刺少,端面粗糙度好。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
算一笔账。电极帽 200 点修磨一次,一万点要修 50 次。单次多切 0.05 mm,50 次就是 2.5 mm;帽的可用长度通常只有几毫米,这 2.5 mm 直接决定它能不能撑到下一个换帽周期。反过来说,单次少切 0.05 mm,同样长度能多修几十次,按 200 点一次算,就是几千个焊点。文章源自好焊孙辉博客 https://www.sunhui.me好焊孙辉-https://www.sunhui.me/weldgyzb/autoweld2026112113.html
少切也有下限。氧化层几微米厚,锌铜合金层可能到几十微米,铝铜化合物层更厚。去除量低于失效层,等于把缺陷留在端面里。氧化层的电阻率比铜高几个数量级,接触电阻上升,同样的电流产热更多,端面氧化更快。这是一个正反馈,越不修越坏。
所以修磨量是一个窗口:下限是失效层厚度加平面度余量,上限是帽的可用长度和端面直径允差。窗口窄,靠人工手感控制不住,得靠设备把每次切深做准。
端面质量有三个硬指标:平面度 ≤0.02 mm,直径偏差 ±0.05 mm,表面粗糙度 Ra ≤0.8 µm。平面度不够,端面只有边缘接触,电流集中,熔核偏移;直径偏差大,同一台焊钳上不同电极的电流密度不一致;Ra 大,接触电阻不稳定,焊点忽大忽小。这三项比“转速多少、功率多大”更能说明一台修磨机的水平。
鸿栢公开的对比数据是:多刃修磨单次去除 0.01–0.035 mm,传统单刃约 0.08 mm;电极帽寿命从约 3,000 点提到约 6,000 点。这个倍数是厂方在特定工况下的结果,换成高强钢或铝,绝对值会变,但方向不变:少切一点,多焊几点。
二、端面为什么会失效
修磨量该定多少,取决于端面上有什么。电极帽的失效不是一种,是四种,去除策略也不一样。
1. 塑性压溃
铬锆铜的软化温度大约 500–550°C,端面瞬时温度可以更高。几 kN 的压力压在一个很小的环形接触面上,边缘先屈服,端面外翻成蘑菇状。
蘑菇化以后,端面边缘先接触板材,电流走边缘,熔核偏向一侧;边缘薄,容易粘附,也容易开裂。修磨要把外翻的部分切掉,恢复原来的球面或平面。切少了,边缘还在;切多了,帽变短。
2. 高温氧化
铜在 300°C 以上的空气里生成 CuO 和 Cu2O,颜色从亮铜色变暗红、发黑。氧化层电阻率高,接触电阻上升,产热增加,温度更高,氧化更快。
判断氧化层有没有去干净,不能看颜色。刚磨完的端面在空气里几秒钟就开始变色,颜色不可靠。可靠的是接触电阻、端面粗糙度,或者下一轮修磨前的焊点质量。
3. 镀锌板的锌迁移
镀锌板表面的锌层在焊接时熔化、蒸发,一部分与铜形成 Cu-Zn 合金,粘在端面上。黄铜的导电率只有纯铜的三分之一左右,粘附层让端面局部电阻升高,电流分布不均,飞溅增多。
锌迁移层比氧化层厚,修磨量要够。镀锌板的修磨周期通常比冷轧板短,现场常见 100–300 点修一次,视板厚、电流和锌层重量。
4. 铝的铜铝反应
铝表面的 Al2O3 熔点约 2050°C,焊接前要靠大电流和压力破除。焊接时铜电极与铝直接接触,300°C 以上开始互扩散,生成 CuAl2 一类的金属间化合物。
这层化合物脆、硬、电阻高。几微米厚,接触电阻就明显上升;继续焊,端面出现点蚀、粘铝、凹坑,熔核偏移。铝点焊的电极寿命常只有钢的十分之一到五分之一,修磨周期缩到 20–50 点。
三、全系列是按工位长出来的
鸿栢的修磨机型号从 001 排到 015,中间还有 H、L、AOI 这些后缀。型号多不等于系列乱。按“修磨动作怎么送到电极上”分,其实只有几类。
1. 固定式:HBXMQ-001
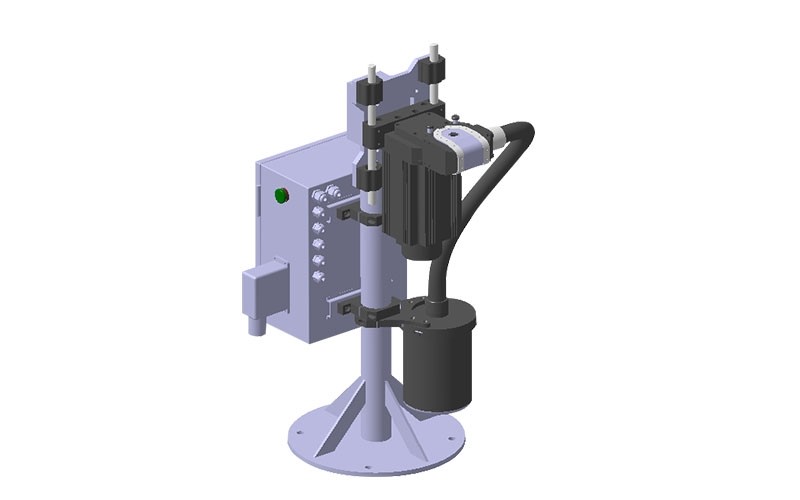
001 装在焊机下电极下方或工位旁,电极下降到位,磨头旋转进给。1.3kW,300–500 r/min,Φ13–20 mm。它有一套浮动装置,电极和磨头不同轴时,磨头能跟着偏一点,不至于把端面磨斜。齿轮转动检测用来确认磨头真的在转;没转还进给,刀片和电极一起报废。
修磨方式可以横装,也可以立装,看焊钳姿态。集屑是吸加吹,铜屑进集屑箱。控制接口是 24VDC PNP,可选 Devicenet、Profinet、Profibus。
2. 摆臂式:HBXMQ-002 与 015
002 是气动摆臂。磨头装在一个 90° 摆动的臂上,气缸把磨头送到电极下方,修完再摆回去。1.3kW,三相 380V,300–500 r/min,Φ13–20 mm。适合手工焊钳和固定焊机旁边,不占机器人节拍。
摆臂的好处是待机时磨头离开焊接区域,不受飞溅和冷却水影响;坏处是要留摆动空间,夹具设计时得提前想。
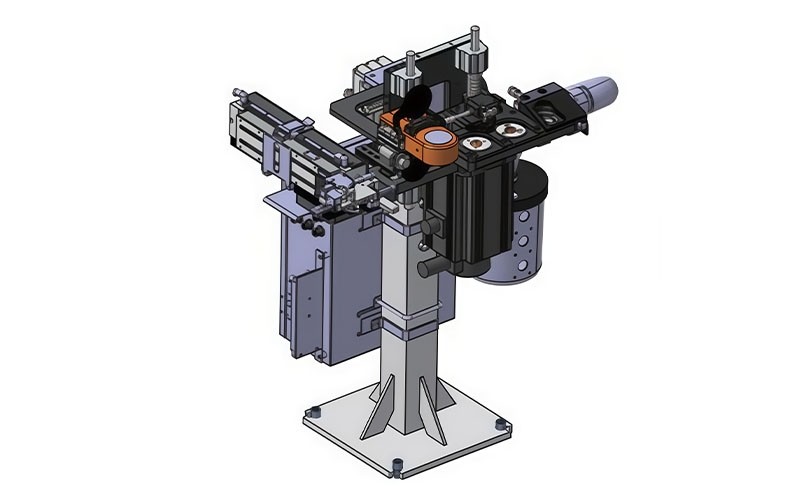
015 也是摆臂,集成度更高:90° 摆动,十字滑台浮动,拆帽、换帽、AI 视觉放在一套机构里。公开资料没有给完整参数,从形态看,它是给机器人工作站做“到站即修”的,焊钳摆过来,一次完成检测、拆帽、修磨、装帽。
3. 修换一体:HBXMQ-003 与 009
003 把拆帽、修磨、装帽做进一台设备。单相 220V,1.3kW,修磨 300–500 r/min,拆帽 20–120 r/min,拆帽 22 s,修磨加换帽 30 s。12 对电极帽的刀库,5 爪拆帽,30 N·m 扭矩,平衡缓冲,CE。
它解决的是自动线的换帽停机:电极帽到寿命,机器人把焊钳送到修磨机,机器自己拆、自己磨、自己装,不用人进围栏。003H、003L 是同一平台的变型,差别在高度或安装方式,具体以图纸为准。
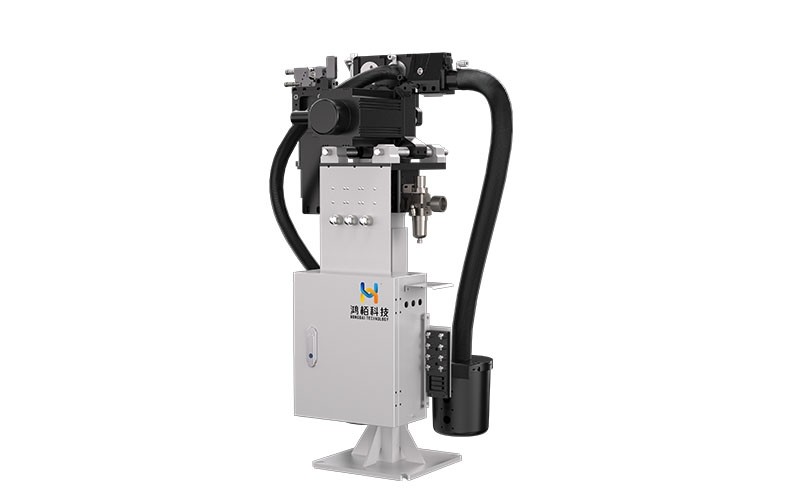
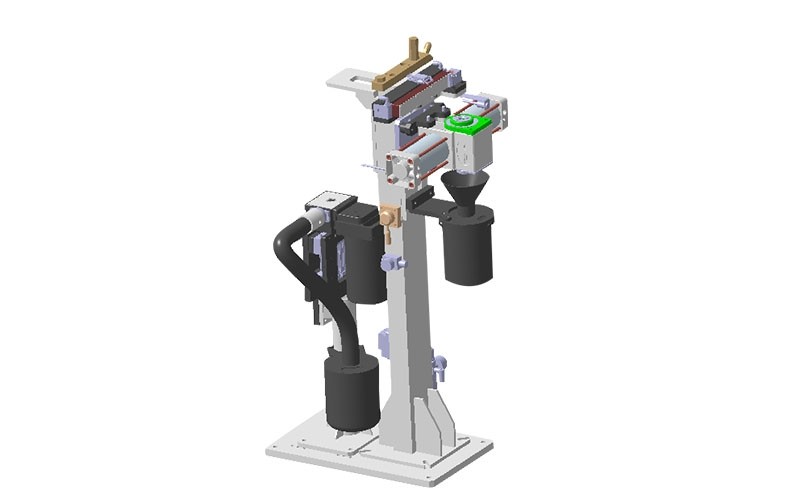
009 是单边修换,针对单面焊、杯形电极这类只有一侧电极的工位。三相 380V,1.3kW,气动拆帽、气动刀库、修磨,30 s,气源 0.4–0.6 MPa。公开资料正文写 280 r/min,参数表写 300–500 r/min,这个差异后面再说。
4. 移动与手持:HBXMQ-005 与 006
005 是手持气动,2.25kg,80–120 r/min,上下电极同时修磨。适合维修、小批量、样件线。它的价值是轻,单手能举着磨;转速低,靠时间换去除量,不容易磨过头。
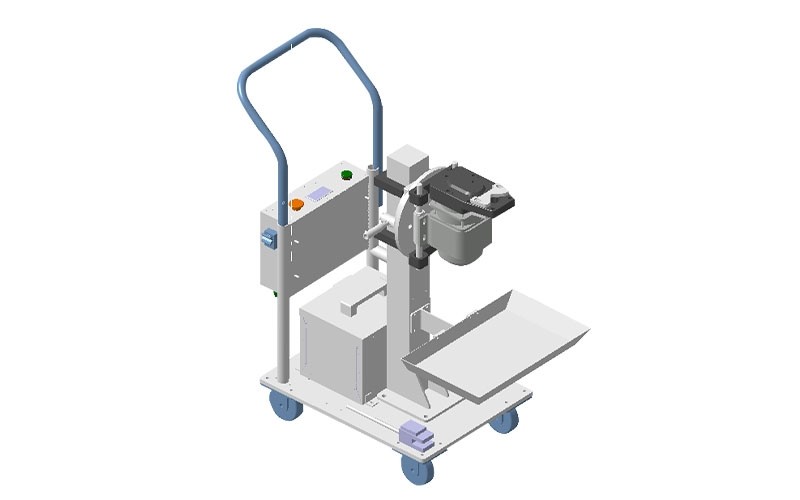
006 是移动式,带锂电池和脚轮,1.3kW,修磨 300–500 r/min,拆帽 20–120 r/min,30 N·m。机头可以转成横向或立向。适合一条线上多台焊钳、又不想每台配一台固定修磨机的场合。电池续航和充电时间要按班次算,公开资料没给具体数值,选型时问清楚。
5. 纯拆帽:HBXMQ-007
007 只拆帽,不修磨。20–120 r/min,22 s,蜗轮蜗杆加 5 爪,可以横装、立装、立式安装。带防偷帽回收装置。用在电极帽到寿命必须换、但端面还能用的场合,或者和修磨机分工:007 拆,001 磨。
6. 铝专用:HBXMQ-008
008 是铝专用。三相 380V,1.3kW,1500–3000 r/min,四刃直角硬质合金盘,钨钛涂层,单盘 20,000 次,单次去除约 0.01 mm,1–2 s。带扭矩监控,自动拆帽、送帽、装帽,独立集屑。转速比钢用机型高一个数量级,刀型也从碗形或斜刃换成直角盘,原因在第五节讲。
7. 凸焊与集中修磨:HBXMQ-014Z 及其它
014Z 是凸焊修磨。1.8kW,三相 380V,150–280 r/min 可调,最大 Φ35 mm。气动多轴,到位检测加转动检测,位移传感器测修磨量,并把修磨后的高度补偿到焊接程序里;缓冲弹簧吸收接触冲击,吹屑集屑,能自动避让工件。
还有一类是集中修磨:多台焊钳共用一个磨头,靠输送机构或机器人把焊钳送过来。适合焊钳多、节拍慢的老线改造。集中修磨的难点不在磨头,在排队和调度:哪把焊钳先磨、磨完送去哪个工位,要和线体控制一起做。
表 1 鸿栢电极帽修磨机主要型号与公开参数
| 型号 | 形态 | 驱动与转速 | 电极范围 | 主要能力 |
|---|---|---|---|---|
| HBXMQ-001 | 固定式 | 1.3kW,300–500 r/min | Φ13–20 mm | 浮动补偿、横/立修磨、吸+吹集屑、修磨计数、24V PNP IO,可选 Devicenet/Profinet/Profibus |
| HBXMQ-002 | 气动摆臂 | 1.3kW,三相 380V,300–500 r/min | Φ13–20 mm | 90° 摆动送进、进口气缸、主动集屑、IO/总线 |
| HBXMQ-003/003H/003L | 修磨+换帽一体 | 1.3kW,单相 220V,修磨 300–500 r/min,拆帽 20–120 r/min | Φ13–20 mm | 12 对刀库、5 爪拆帽、30 N·m、平衡缓冲、CE;修磨+换帽 30 s |
| HBXMQ-003-AOI | 修换一体+视觉 | 同 003 | Φ13–20 mm | 6.3MP 视觉、0.012 mm/Px、Φ19 mm 视野、11–12 类缺陷、单次 <1 s |
| HBXMQ-005 | 手持气动 | 2.25kg,80–120 r/min | Φ13–20 mm | 上下电极同时修磨,适合维修与小批量 |
| HBXMQ-006/006H | 移动式 | 1.3kW,单相 220V,修磨 300–500 r/min,拆帽 20–120 r/min | Φ13–20 mm | 锂电池、脚轮、机头可转横/立、30 N·m |
| HBXMQ-007/007H/007L | 纯拆帽 | 1.3kW,单相 220V,20–120 r/min | Φ13–20 mm | 蜗轮蜗杆+5 爪、22 s 拆帽、横/立/立式安装、防偷帽回收 |
| HBXMQ-008/008H/008L | 铝专用修换 | 1.3kW,三相 380V,1500–3000 r/min | Φ13–20 mm | 四刃直角硬质合金盘、钨钛涂层、20,000 次、去除约 0.01 mm、1–2 s、扭矩监控 |
| HBXMQ-009 | 单边修换 | 1.3kW,三相 380V,300–500 r/min(正文另写 280) | Φ13–20 mm | 气动拆帽、气动刀库、修磨;30 s;气源 0.4–0.6 MPa |
| HBXMQ-014Z | 凸焊修磨 | 1.8kW,三相 380V,150–280 r/min 可调 | 最大 Φ35 mm | 气动多轴、到位+转动检测、位移传感器测去除量并补偿、缓冲弹簧、自动避让 |
| HBXMQ-015 | 摆臂修换+视觉 | 90° 摆动 | 未公开 | 十字滑台浮动、拆帽+换帽+AI 视觉一体 |
表中参数取自鸿栢公开产品资料。H、L 后缀为同平台变型,差异以现行图纸和技术协议为准;“未公开”指公开页面没有给出数值,不代表没有指标。
四、型号背后的共用底座
把型号放一边,看机械结构,全系列共用几件事。这些事决定一台修磨机能不能长期稳定工作,比型号表更值得看。
1. 浮动与缓冲
电极帽和磨头不可能完全同轴。焊钳安装误差、电极帽更换后的螺纹间隙、机器人重复定位,都会带来零点几毫米到几毫米的偏差。硬碰硬地进给,端面会磨斜,刀片会崩。
浮动机构让磨头在轴向和径向有一点顺从量,靠弹簧或气缸把刀面贴住端面,切削力由气压或伺服控制,不由刚性碰撞决定。001 的浮动装置、014Z 的缓冲弹簧、015 的十字滑台,做的是同一件事。
缓冲是浮动的另一面。接触瞬间有冲击,尤其是摆臂和机器人送进,速度不低。缓冲把冲击吸收掉,刀片寿命和端面质量都靠它。
2. 转动检测与扭矩监控
转动检测看着简单,实际很关键。磨头没转、电极没转、皮带打滑,任何一种情况继续进给,刀片就会在端面上硬挤。001 用齿轮转动检测,014Z 用旋转检测,逻辑一样:没转就停。
扭矩监控用在拆帽和装帽。30 N·m 是 003、006、007 的公开设定值。扭矩不够,帽没拧紧,焊接时发热、松动;扭矩过大,螺纹滑牙,下一站拆不下来。008 的扭矩监控还管修磨进给,铝端面软,进给力大了会啃出凹坑。
3. 集屑
铜屑导电。落在焊钳、变压器、控制柜里,轻则报警,重则短路。修磨机用吸加吹:刀口附近吹,把屑从端面赶走;集屑口吸,把屑收进箱子。风量、风口位置、集屑箱容量,都是选型时要看的。
铝屑是另一回事。铝粉细,容易悬浮,达到一定浓度有粉尘爆炸风险。铝专用机型要独立集屑,不能和铜屑混,也不要用压缩空气把铝屑吹得到处都是。集屑箱要按周期清,不能等满了才倒。
4. 刀片
刀片材料公开口径是硬质合金,硬度 ≥90 HRA,表面钨钛涂层。刃数有 1–4 刃,双面可用。刃数越多,单刃切深越小,表面越好,但排屑空间越小;钢用 3–4 刃比较常见,铝用直角四刃盘。
刀片不是通用的。电极直径不等、端面有球面、电极轴线有倾斜(公开资料给的上限是 15°),刀型都要改。非标刀片要按电极图纸做,不能拿标准刀去凑。
5. 接口
控制接口分两层:硬线和总线。硬线是 24VDC PNP 的 IO,接 PLC 或机器人;总线是 Devicenet、Profinet、Profibus,具体看机型。
修磨机要告诉上位机的事不多,但每件都重要:就绪、忙、修磨完成、拆帽完成、装帽完成、刀片寿命到期、集屑箱满、报警。少一路,线体就得多做一次握手。
五、铝点焊是另一套修磨逻辑
铝的电阻率约 2.65×10⁻⁸ Ω·m,是铜的 1.6 倍;导热率 237 W/(m·K),比钢高得多。热量散得快,熔核窗口窄,工艺上走大电流、短时间、大压力。电极帽端面与铝直接接触,300°C 以上铜铝开始互扩散。
扩散生成 CuAl2 一类的金属间化合物。这层东西脆、硬、电阻高,几微米厚就能让接触电阻明显上升;继续焊,端面出现点蚀、粘铝、凹坑,熔核偏移。
修磨铝端面,刀要锋利,转速要高,进给要快。转速低,铝屑容易焊在刀面上,刀变钝,端面被挤而不是被切;进给慢,切削热积累,铝软化粘刀。
008 的 1500–3000 r/min、四刃直角盘、1–2 s、单次 0.01 mm,就是按这个逻辑配的。钢用的碗形砂轮或三刃刀盘拿到铝上,不是磨不动,是磨完很快又粘上。
铝屑要单独收。铝粉的爆炸下限比铜低,箱体要接地,清理要按周期。把铝屑和铜屑倒进同一个箱子,是把两种风险叠在一起。
六、AI 视觉把修磨变成测量工位
修磨机只能保证“按设定切了多少”,保证不了“切完是什么样”。刀片磨损、电极偏心、夹持松动、材料粘附,都会让实际端面偏离设定。AI 视觉补的就是这一段。
003-AOI 的公开参数:6.3MP 相机,3072×2048,像素当量 0.012 mm/Px,视野 Φ19 mm,复合精度约 0.01 mm,单次检测小于 1 s,能分 11–12 类缺陷,GigE Vision 接口,图像和数据可追溯,配套 RAIDI 自训练平台。
检测项包括端面直径、平面度、圆度、偏磨、粘铜、粘铝、氧化黑斑、裂纹、崩边、凹坑、刀痕、异物。不同版本算法列的类别数不一样,11 和 12 的差别大概在这里。
判定用双阈值:缺陷总面积超过上限判 NG,缺陷面积占端面面积的比例超过上限也判 NG。只看总面积,小电极上的大缺陷容易漏;只看占比,大电极上的绝对面积超标容易放过。两个一起用,才覆盖 Φ13 到 Φ20 的全范围。
0.012 mm/Px 是像素当量,0.01 mm 是复合精度,两个数不是一回事。像素当量是物理极限,复合精度是系统在重复测量下的稳定性。验收时用标准件测重复性和再现性,比看这两个数字有用。
数据追溯的价值在事后。第 3,000 个焊点虚焊,回查这对电极的修磨记录:什么时候修的、去除量多少、端面图像什么样、判定结果是什么。没有这些,只能猜是电流、压力还是板材。
RAIDI 是自训练平台。产线把 NG 样本标出来,模型迭代,不用每换一种材料就找厂家重训。这个思路对多材料混线有用,但前提是样本标得对,否则模型学偏。
七、公开参数里的几处口径差异
公开资料里,同一台设备有几种写法。这些差异不一定是错,很多是口径不同。选型和签协议时,最好逐条问清楚。
- 30 s 与 6 s。003 的“修磨+换帽 30 s”是整机循环,含拆帽、刀库换位、修磨、装帽、缓冲确认。部分展会和早期资料写 6 s,可能指单一修磨动作,或者不含机器人握手和刀库换位的理想节拍。协议里要写“从收到请求到装帽完成”,并注明是否含上位机握手。
- 3 爪与 5 爪。早期专利和宣传讲三爪自定心,现行规格写 5 爪。5 爪夹持更稳,对帽的圆度要求更低,拆帽时不容易打滑。采购以现行图纸为准,别拿旧样本对。
- 30 N·m 与 80 N·m。30 N·m 是 003、006、007 的现行拆帽扭矩;80 N·m 出现在更早的资料里,可能是大规格帽或锁紧螺母的数值。按实际帽型确认,不要按最大值签。
- 280 r/min 与 300–500 r/min。009 的正文写 280 r/min,参数表写 300–500 r/min。以参数表和技术协议为准。280 可能是某一档设定值,也可能是旧版参数。
- 11 类与 12 类缺陷。类别数随算法版本变。验收时按“能稳定检出的类别”签,不要按最大数字签。
- 0.01 mm 与 0.012 mm/Px。前者是复合精度,后者是像素当量,见第六节。两个数放在一张表里,容易被当成同一个指标。
- 刀片寿命 150,000 次与 20,000–36,000 次。150,000 次是宣传口径;3 刃 22,000–30,000 次、4 刃 28,000–36,000 次、铝盘 20,000 次,是分刃数和材料的产线口径。差别来自测试条件:材料、板厚、修磨量、压力。更靠谱的更换判据是“1 秒修磨量低于初始值一半”,比如初始 0.2 mm,低于 0.1 mm 就换。
- “全系列”的范围。公开资料包括手持、移动、固定、摆臂、修换一体、单边、凸焊、铝专用、集中修磨、纯拆帽。不同资料列的型号不完全一致。选型时按工位问,不要按“系列”问。
八、怎么选,怎么验收
选型从工位开始,不从型号开始。先看电极怎么装、焊钳怎么动、节拍允许多长停机,再看型号表。
表 2 按工位选型与核对重点
| 工位形态 | 优先机型 | 核对重点 |
|---|---|---|
| 手工焊钳、维修、小批量 | 005 手持 / 006 移动 | 重量、上下同时修磨、电池续航、转速 |
| 固定焊机、点焊专机 | 001 固定 | 横/立安装、浮动量、集屑、IO |
| 手工线旁、节拍宽松 | 002 气动摆臂 | 90° 摆动空间、气源、集屑 |
| 机器人自动线、换帽频繁 | 003 修换一体 / 015 | 30 s 循环、12 对刀库、5 爪、扭矩、总线 |
| 质量追溯要求高 | 003-AOI / 015 | 缺陷类别、双阈值、图像留存、MES 字段 |
| 单边焊、杯形电极 | 009 | 气动刀库、0.4–0.6 MPa、30 s |
| 凸焊、大直径电极 | 014Z | 最大 Φ35、位移补偿、自动避让 |
| 铝车身、铝件 | 008 铝专用 | 1500–3000 r/min、四刃盘、独立集屑、20,000 次 |
| 多焊钳、老线改造 | 集中修磨 | 输送方式、磨头数量、节拍匹配 |
设备到厂后,按下面几项验收,和选哪个型号无关:
- 用标准电极帽测修磨前后的直径、平面度、粗糙度,连续 30 次,算重复性;
- 测单次修磨去除量,和设定值对比;测 1 秒修磨量,作为换刀基准;
- 连续跑 8 小时,记录转速、扭矩、吸尘风压、报警次数;
- 用实际板厚做剥离和熔核测量,对比修磨前后的焊点尺寸;
- 核对安全项:门锁、急停、防夹、铝屑防爆、接地;
- 核对数据字段:时间、工位、电极编号、修磨次数、去除量、判定结果、图像路径。
结语
电极帽修磨机的技术含量,不在“能磨”,在四个问题:磨多少、磨成什么样、什么时候换刀、怎么证明。
鸿栢的全系列把工位铺开了:手工、移动、固定、摆臂、修换一体、单边、凸焊、铝专用、集中修磨、纯拆帽。共用的底座是浮动、缓冲、转动检测、扭矩监控、集屑、刀片和总线。前者决定能不能用,后者决定好不好用。
边界也要说清楚:公开参数有几种口径,签协议要逐条对;AI 视觉是测量环节,替代不了首件和剥离试验;刀片寿命按现场测,不按样本抄;铝和钢是两套修磨逻辑,不能用一台机器打天下。
把“修磨手感”变成“可复现的工艺参数”,这才是全系列真正的价值。
注:本文产品参数来自鸿栢科技公开产品资料,行业工艺数据为通用工程经验;具体选型、节拍与验收指标以合同技术协议为准。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
三条产品路线,一套控制底座:鸿栢科技全系列点焊控制柜技术优势分析