

一个凸台,把电阻焊的热量限制住:阿普拉斯 AL-S® 的现场逻辑
焊装线上有些工序做起来很别扭。四门两盖的包边算一个。外板已经成型,外观面就在眼前,你还要贴着折边过一遍电流。工频交流点焊那套参数摆在那儿:8 个周波、3000 牛顿、12 千安,热量有足够的时间往四周扩散。 等电极抬起来,外板上一圈发白,运气不好还有压痕,钣金工拿着油石过来蹭,返修单就跟着来了。问题出在工艺本身,参数往往不是根源。传统电阻焊要把两块板焊透,就得给足时间和压力,这两样一给足,热影响区和变形就跟着来。
阿普拉斯(ARPLAS)走的是另一条路。
这家荷兰公司 1971 年成立,创始人叫 Theo ARP,荷兰语里“焊接”是 LAS,公司名就是把姓和行当拼在一起。真正意义上的 AL-S® 设备是 1997 年做出来的,之后陆续在全球拿了专利,按资料里的说法,已经在全球 40 余个汽车厂应用。 一家做了五十多年焊接设备的公司,最后拿出来的东西只有一个核心动作:在焊之前,先在板上做一个凸台。
参数变了,能量性质也变了
先看它和传统电阻焊的差异,数字很直白:
| 项目 | AL-S® 阿普拉斯焊 | 传统电阻焊 |
|---|---|---|
| 焊接时间 | <0.5 工频周期 | 8 工频周期 |
| 焊接压力 | 1,000 牛顿(225 磅) | 3,000 牛顿(675 磅) |
| 焊接电流 | 25 kA* | 12 kA |
*电流取决于工件板厚,AL-S® 适用的板厚范围是 0.5–3.0 mm。
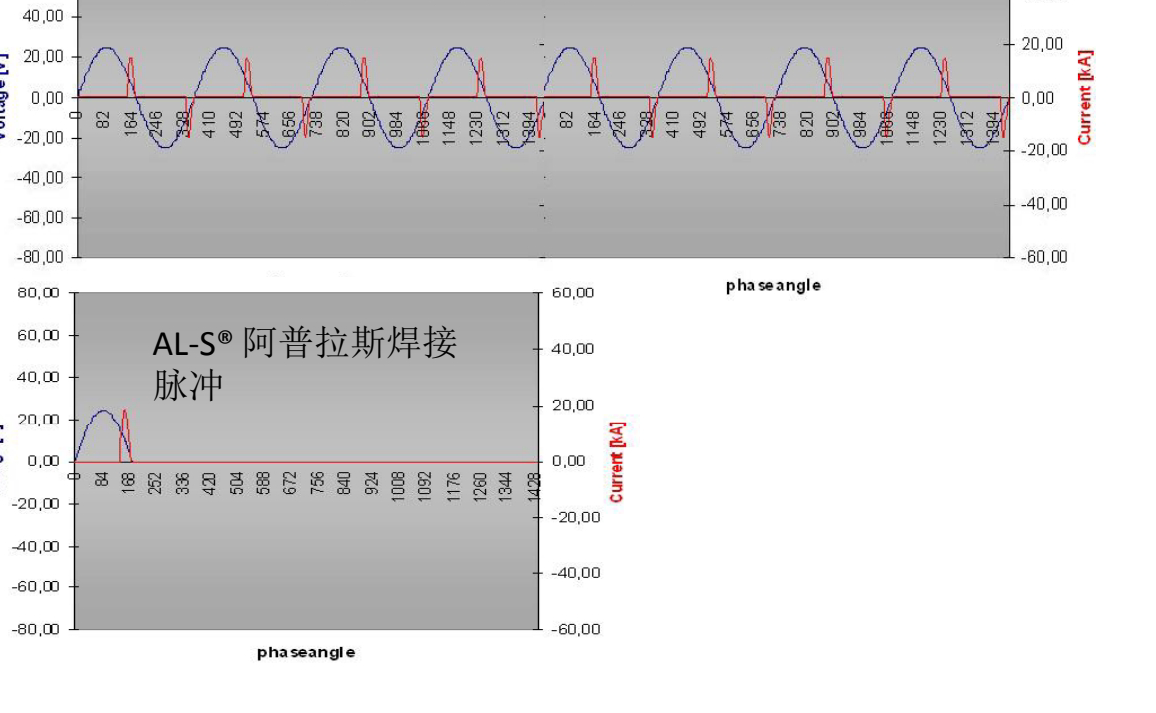
电流从 12 千安抬到 25 千安,时间从 8 个周波压到半个周波以内,实测大约 4 毫秒。 按焦耳定律,焊接区的总析热量是 Q=∫i²(t)·r(t)dt,电流是平方项,时间是线性项。 粗算 I²t,这套参数只有传统方案的十分之一左右。但总能量小并不等于焊不牢。凸台的作用就是把接触电阻和电流密度限制在一个预先设计好的小区域里,回路总能量降下来,界面上的功率密度反而上去了。热量来不及往母材和表面跑,焊点就已经形成。
这也解释了资料里那句看着有点夸张的话:传统电阻焊中普遍存在的热应力,在阿普拉斯焊过的工件上几乎不存在,所以工件变形小,而且不需要水冷系统。 4 毫秒的焊接时间,电极和变压器根本没有持续热积累的机会。
那句话的后半段更关键:凸台的形状和锐度是特殊设计过的,既要保证两个工件之间形成符合强度要求的焊点,又要让没加工凸台的那个工件上不留痕迹。
“不留痕迹”四个字,基本上就是阿普拉斯在汽车厂里的立足点。
它真正进场的地方:外观面和包边
车身外蒙皮的包边焊接,通常走的是单面单点焊,引擎盖就是典型例子。 这种活儿的难点不在于强度够不够,而在于另一面好不好看。只要把凸台做在非外观面那一侧,焊接时的压痕、发热、电极印就全留在里面,外面那层板从头到尾没被电极碰过。 这是工艺路线选择带来的结果,并非靠后期打磨。
阿普拉斯为此把焊枪分成了两类:直接焊用 R 型机械手焊枪,包边焊用 B 型包边焊枪。
两支枪的压力窗口完全不同,B 枪是 700–1000 牛顿(QCS 500–700),R 枪是 900–1400 牛顿(QCS 630–980)。
凸台的位置公差给得很严格。包边焊时,凸台位于包边中心线附近,距工件边缘 1.5±0.5 mm,偏移量不超过 0.5 mm。 直接焊时,上电极中心线要和凸台中心线基本重合,保证电极 100% 覆盖凸台,凸台距任一搭接零件的切割边 2.0±0.5 mm。
资料里还单独提到了窗台位置的焊接,凸台同样走在包边中心线附近。
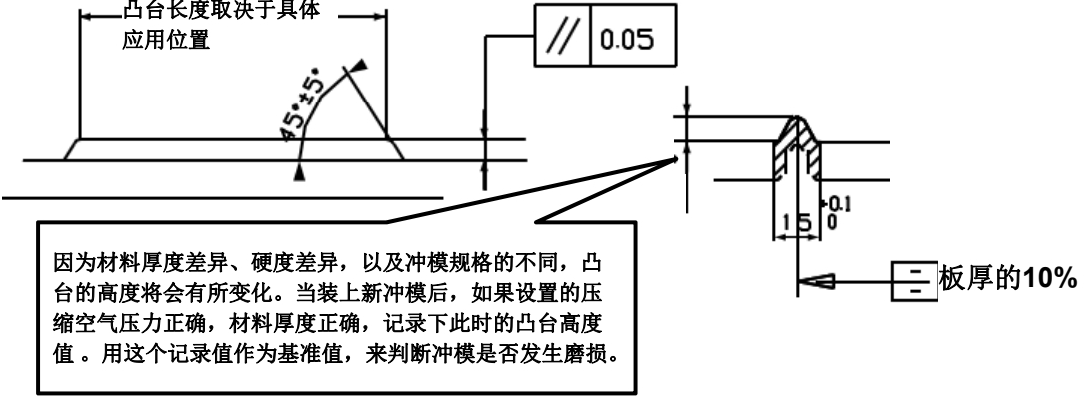
公差之所以给到 ±0.5 mm,是因为这几个尺寸同时影响两件事:凸台太靠外,折边边缘容易被顶变形,外观面就保不住;太靠内,焊点吃不到该吃的那层板,强度就说不清。这类尺寸在工艺文件上只是一个数字,在现场是模具、夹具、机器人轨迹三方对出来的结果。
还有一个细节值得说:尾门用的是 D266 专用焊枪,压力窗口单独定在 900–1300 牛顿(QCS 450–650),比通用 R 枪窄一截。 同一种工艺,同一个厂区,一支尾门焊枪要单开一套参数,说明那个部位的板厚组合、搭接层数和焊接姿态跟别处不一样,通用参数照搬过去大概率不好用。
这套工艺不是靠手感支撑,靠的是输入条件
用了几年阿普拉斯的人会有个共同感受:这工艺不太允许“凭经验微调”。它的稳定性建立在几个可以测量的输入条件上,任何一项跑偏,焊点质量就跟着下降。
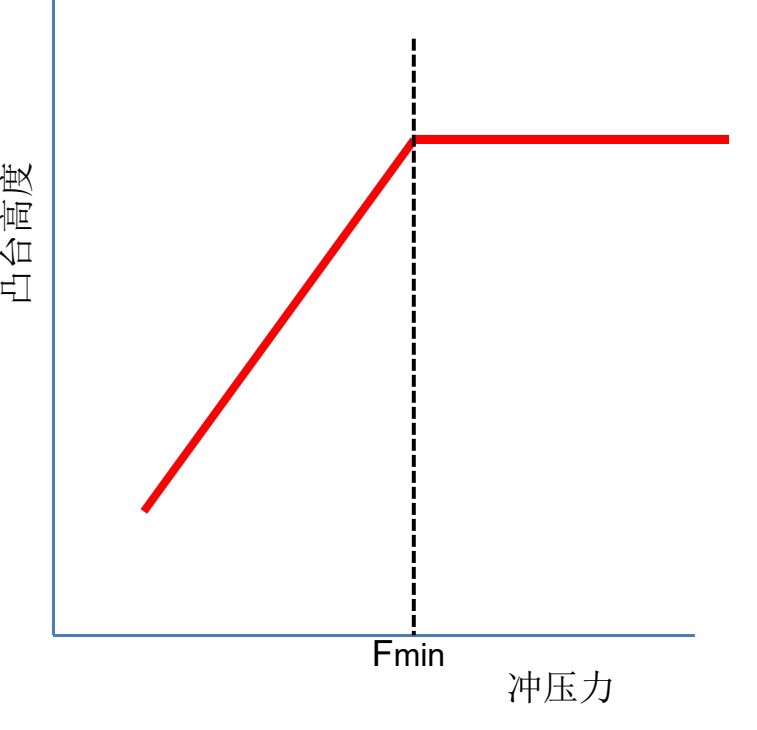
第一是凸台本身。现场只查三项:凸台两边是否对称,允许偏差是板厚的 10%,用 15 倍左右放大镜看横截面两边厚度;凸台位置是否符合上面那些尺寸;凸台高度用千分尺量,和初始值比降低 0.1 mm 就得换冲头和凹模,并重新检查对中。 高度这一条最容易被忽略。冲模磨损是渐进的,凸台矮一点,外观上看不出来,但焊接时的能量集中效果已经变了。
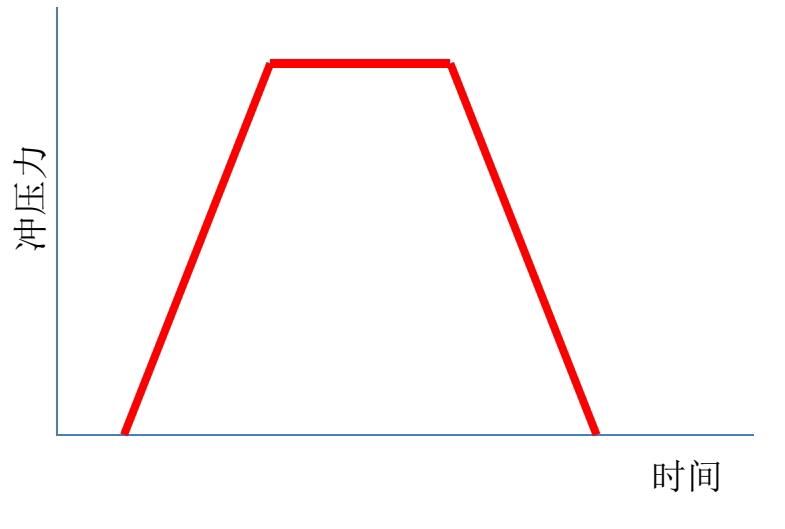
冲压力也不是凭经验估计的。资料给了一个可以现场计算的算法:0.1 mm 厚钢板需要 100 kg,也就是 994 牛顿;S2 型号气动-液压缸 1 bar 大约对应 187 kg、1833 牛顿;0.8 mm 板算下来是 4.28 bar,加 15% 安全余量约 4.9 bar。 而且冲凸装置达到设定压力后要保压,大约 1.5 秒,取决于钢板硬度,最短不能少于 1 秒,否则金属在凹模里来不及完成塑性变形。
第二是压力。这里有个现场常见的误解:气源压力达标,不等于焊接压力对了。资料写得很清楚,进气压力符合要求之后(CC 项目 8 bar,其余项目 6 bar),焊接压力不再受压缩空气压力控制,而是靠机械方式设定,也就是那枚压力调节螺母。
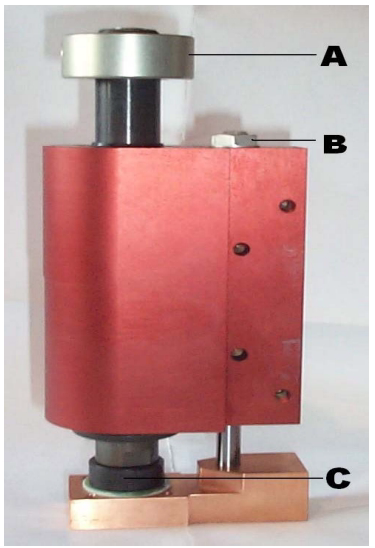
螺母每转一整圈,高度变化 1.5 mm;R 枪一圈增减 300 牛顿,B 枪一圈增减约 130 牛顿。
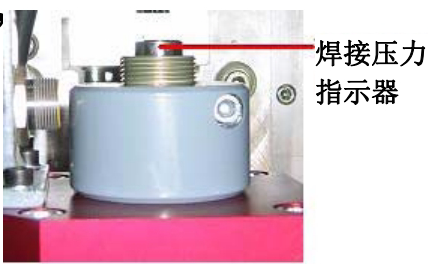
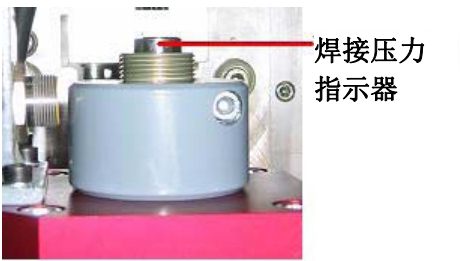
焊枪气缸压紧时,压力指示器从空心轴里露出来,露得长就是压力大,露得短就是压力小。 这套纯机械的设定方式看着原始,好处是不受气源波动影响,坏处是换枪、换电极之后必须重新确认,不能想当然。
第三是程序和监控。一个焊接循环走的是预压、焊接(能量/电流控制)、压力下降、焊后压力这条曲线,压力稳定范围给到 10 QCS,稳定时间 300 ms。
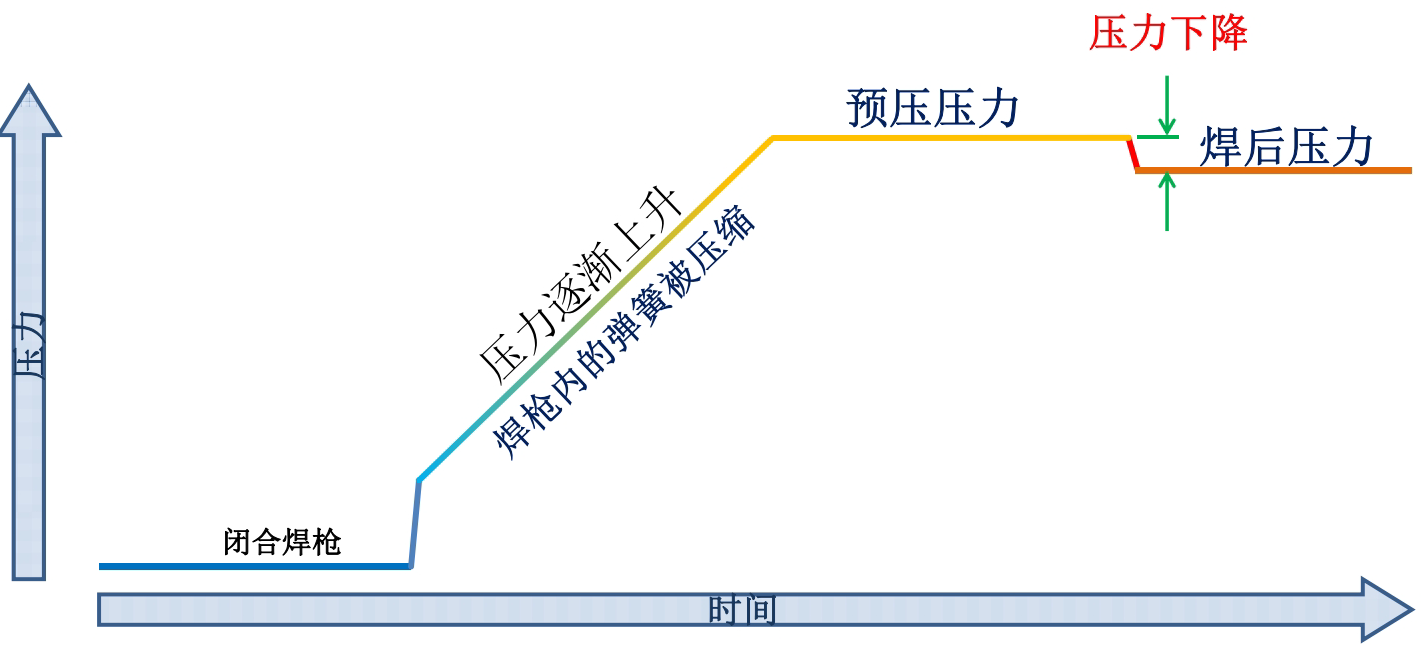
机器人姿态和位置重复性会直接影响这段窗口,姿态别扭、到位不准,压力曲线就不稳。故障也就归成三类:预压压力故障、焊后压力故障、电流(能量)故障。
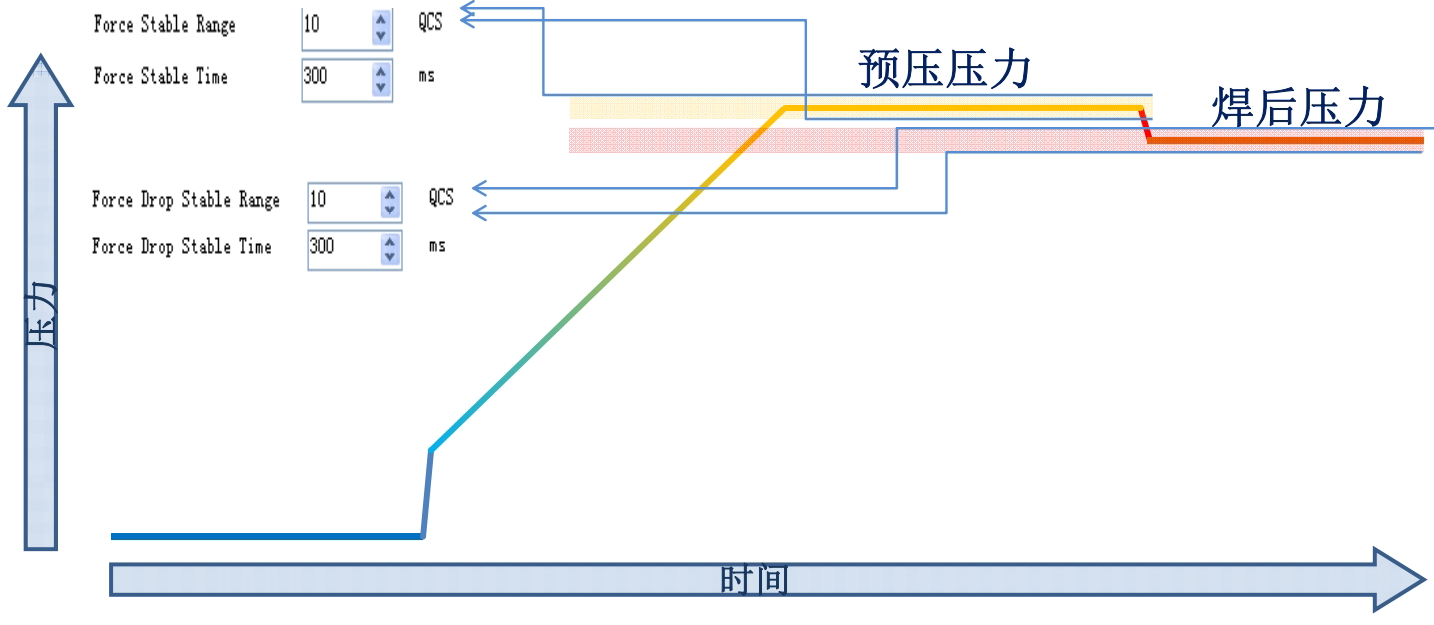
说白了,这三类对应的就是凸台没做到位、枪没压到位、能量没给够。
维护节奏同样是按数量定的,不按感觉,也不按时间:每加工 10000 个凸台检查一次冲模上有没有锌屑或杂质沉积,必要时用压缩空气或刷子清;每加工 50000 个凸台检查一次冲模对中并测量凸台高度。 镀锌板上的锌屑是影响凸台高度的常见原因之一,凹模里积了脏东西、冲头磨损、气源压力不足、合模时间太短,都会让凸台变矮。 另外,冲凸装置不适合现场维修,液压缸一旦损坏或泄漏,只能更换或返厂,而且那玩意儿很重,拆装时得留神。
使用它之前,得先把附加成本算清楚
阿普拉斯容易被我这类写工艺的人夸得过分,所以有几笔成本要摊开说。
第一笔是工序。它把一道焊拆成了“冲凸 + 焊接”两道,每个凸台还要保压 1.5 秒左右。 单点看不算什么,可一个尾门或一个门内板几十个焊点,按单点保压 1.5 秒粗算,光冲凸就是一分多钟的活。这条线如果节拍本来就紧,冲凸工位很容易变成瓶颈。上不上这套工艺,往往取决于节拍能不能容纳,而技术先进性不是决定因素。
第二笔是精度。凸台位置公差 ±0.5 mm、对称度按板厚的 10% 控、高度掉 0.1 mm 就要换模,这些要求传导到夹具、冲凸装置安装、机器人轨迹上,都是实打实的成本。 它不像手工电弧焊那样,老师傅手感好一点就能补回来;这套工艺的容错空间在设备精度里,不在人手里。
第三笔是边界。资料明确写了适用板厚 0.5–3.0 mm。 超出这个范围,当前资料没有给出可用性说明,我也不会替它外推。还有一个隐含前提:结构上得允许做凸台,得有那一面,得有操作空间,得避开外观面。四门两盖的包边天然满足,厚板结构件、封闭腔体、双面都是功能面的地方,就不一定了。
写在最后
阿普拉斯这套东西,本质上做了一件很“反直觉”的事:传统电阻焊一直在电极形状、电流波形、加压方式上想办法,它却把矛盾转移到了工件几何上——先用一个凸台把电流“规定”到该去的地方,再用极短时间和极大电流把热量关进笼子里。 剩下的变形、压痕、水冷、后续打磨,很多问题在焊之前就已经解决了。
但它并不因此就是万能方案。我的判断是,它最适合三种场合:外观面不能有痕、薄板叠层对热变形敏感、包边这类单面可达的接头。反过来,结构件、厚板、点数密集又节拍吃紧的工位,传统点焊或中频逆变点焊的综合成本往往更低。工艺选型这件事,最终算的都是同一笔账:质量风险、节拍、设备投入、维护能力,四项里哪项是短板,方案就该往哪边偏。
技术资料能告诉你怎么调参数,告诉不了你在自己那条线上该不该用它。这个判断,还得回现场做。
(本文技术参数引自阿普拉斯 AL-S® 培训资料及车身点焊工艺资料,具体项目的压力、能量与凸台尺寸应以设备手册和现场工艺文件为准。)
阿普拉斯AL-S®和传统电阻焊的参数差别有多大?
文章给出的对比是:AL-S®焊接时间小于0.5个工频周期,传统电阻焊为8个工频周期;焊接压力约1000牛顿,传统为3000牛顿;焊接电流25kA,传统为12kA。电流虽大幅提高,但时间压缩到约4毫秒,按I²t粗算总析热量只有传统方案的十分之一左右。
为什么阿普拉斯焊过的工件变形小、不需要水冷?
关键在于焊接时间极短,约4毫秒,电极和变压器没有持续热积累的机会。同时凸台把接触电阻和电流密度限制在预先设计的小区域内,热量来不及向母材和表面扩散,焊点就已形成。因此传统电阻焊中普遍存在的热应力在阿普拉斯焊件上几乎不存在,工件变形小,也不需要水冷系统。
包边焊接时凸台位置有什么精度要求?
包边焊时凸台位于包边中心线附近,距工件边缘1.5±0.5毫米,偏移量不超过0.5毫米。直接焊时上电极中心线要与凸台中心线基本重合,保证电极100%覆盖凸台,凸台距任一搭接零件的切割边2.0±0.5毫米。公差控制严格,因为凸台太靠外易顶变形折边,太靠内则影响焊点强度。
阿普拉斯焊枪的焊接压力怎么设定和检查?
进气压力达标后,焊接压力不再受压缩空气压力控制,而是靠机械方式设定,即压力调节螺母。螺母每转一整圈高度变化1.5毫米,R枪一圈增减300牛顿,B枪一圈增减约130牛顿。焊枪气缸压紧时,压力指示器从空心轴里露出,露得长表示压力大,露得短表示压力小。换枪或换电极后必须重新确认压力。
采用阿普拉斯工艺需要承担哪些额外成本?
主要有三笔:一是工序成本,一道焊拆成冲凸加焊接两道,每个凸台保压约1.5秒,几十个焊点累计一分多钟,节拍紧的产线可能形成瓶颈;二是精度成本,凸台位置公差±0.5毫米、高度降0.1毫米就要换冲模,对夹具和机器人轨迹要求高;三是适用边界,板厚限于0.5至3.0毫米,且结构上要允许做凸台并避开外观面。
 博主现就职于深圳市鸿栢科技实业有限公司, 从事焊接设备营销推广及销售工作15年,拥有丰富的行业经验及资源,致力于中国汽车焊接设备营销推广,欢迎广大汽车制造焊接工艺与车身新材料连接技术研究的朋友们一起探讨新技术、新设备。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
飞溅不是“电流大了点”——点焊机飞溅的成因链与控制策略