

一辆白车身从焊装车间出来,线上没人会去数上面有多少个螺柱。
它们太小了。直径几毫米到十几毫米,焊在车门内板、地板、轮罩上,用来固定线束卡扣、内饰件、管路支架。装完之后大部分被饰板盖住,车主一辈子不会看见。
但总装线上的人知道这东西的分量。一个螺柱虚焊,卡扣就拧不上,工位停在那里等返修。焊装车间的节拍是按秒算的,一个工位卡住,后面全堵。
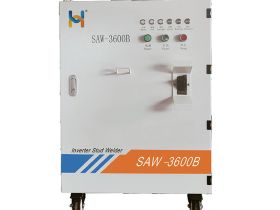
螺柱焊就是这么个工序:看着最简单,实际上最不能出错。它单面焊接,背面不留痕,不用预先打孔——优点全在“轻”,风险也全在“轻”。参数飘一点,外观上看不出来,拉拔力已经不够了。
深圳有家公司,从 2003 年开始只做这件事。
一、企业这一层
鸿栢的客户名单,是一份能当履历用的名单:一汽大众、上汽大众、北京奔驰、东风日产、广汽丰田,后来是比亚迪、零跑、蔚来、小鹏、理想。这份名单横跨了合资时代和新势力时代,中间隔了将近二十年。
汽车行业有个外人不太知道的规矩:焊装设备不是买回来就能用的。一款车型定点之后,设备要走样件试制、小批量、量产爬坡,整个验证周期通常一到两年。这期间任何一次批量故障,供应商基本就出局了——不是赔钱的问题,是下次招标你连门都进不去。
所以“进入名单”比“参数漂亮”难得多。反过来说,一旦进去了,也很难被替换。车企换一家焊接设备供应商,等于把整条产线的工艺参数、节拍、通信协议全部重做一遍。
这是它最实在的壁垒。不是专利数量,是“客户的产线不允许你犯错”。
有个数字我看了两遍:研发人员占三成,每年研发投入超过营收的 15%。
装备制造业的研发投入强度,行业里大概在 5% 上下。15% 这个数字放在这里不正常,它只能说明一件事——不敢停。焊接工艺在变,材料在变,高强钢、铝合金、热成型钢一个接一个上来,客户的要求每两年抬一档,停下就意味着下一轮招标没你的份。
资质栏也很扎实:国家高新技术企业,2021 年入选第三批专精特新“小巨人”,2017 年广东省焊装设备工程技术研究中心挂牌,2015 年拿过广东省科技进步奖。这些不直接产生订单,但它们是评审机构一层层筛出来的,做不了假。
二、产品这一层
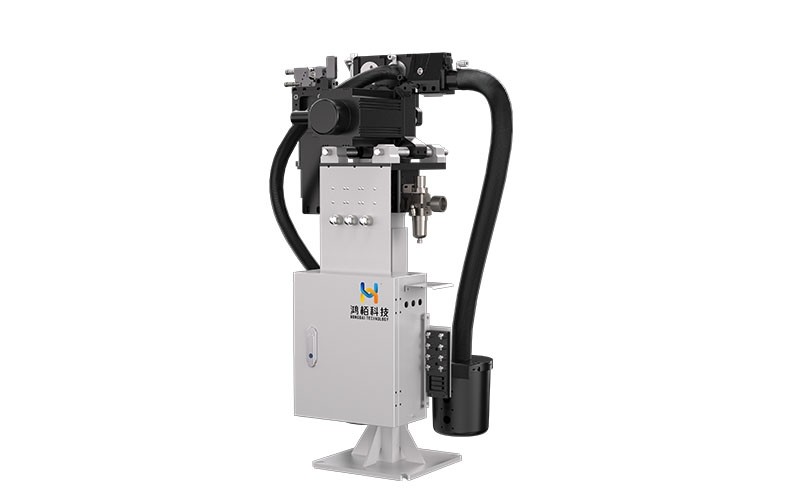
螺柱焊这一块,上世纪九十年代国内轿车车身的螺柱焊接自动化成套设备,基本是进口品牌的天下。鸿栢把这套设备做成了国产替代,位置控制精度做到 ±0.1 毫米。车身是曲面,螺柱要垂直焊上去,偏一点,后面的装配就跟着偏。
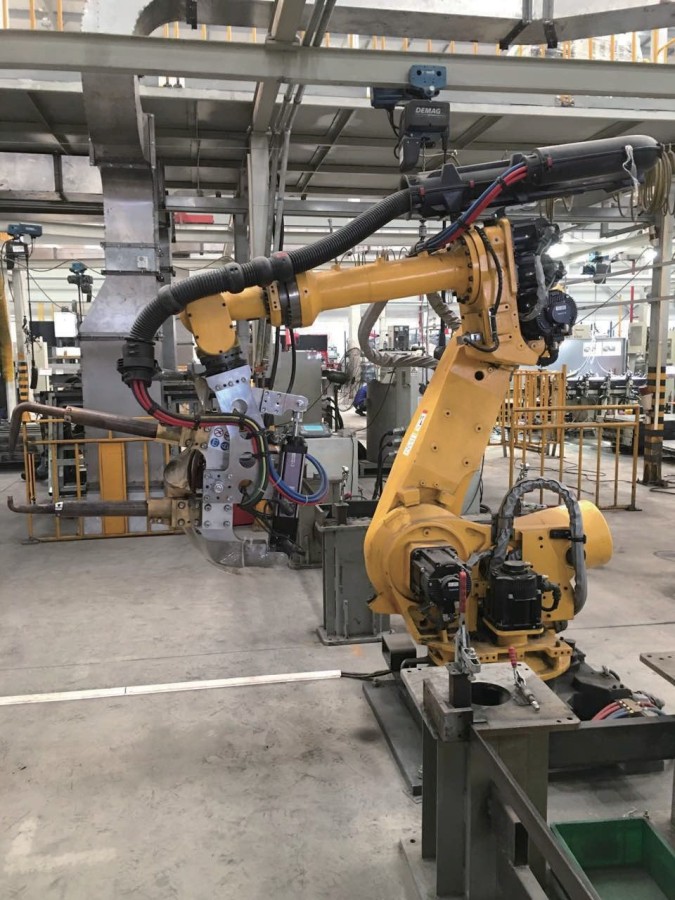
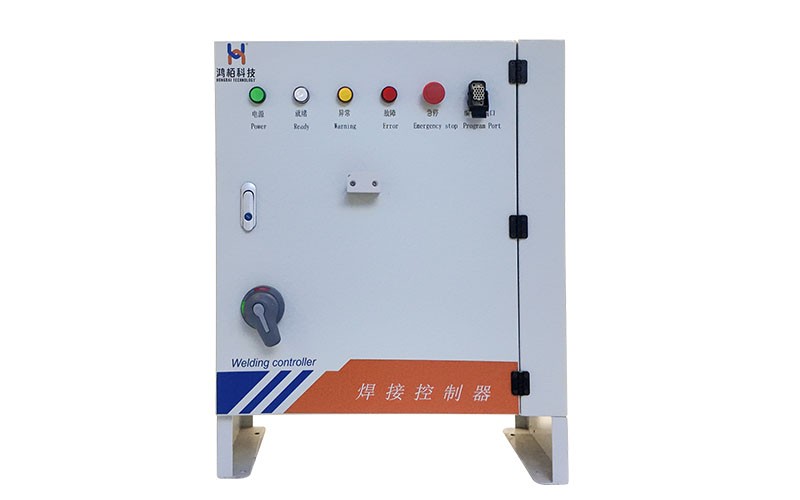
点焊走的是另一条路。DSP 次高频逆变,工作频率 1 到 10 千赫兹,能量利用率 90% 以上,逆变模块效率 95% 以上。这些参数翻译成人话是:热输入低,变形小,焊得透。
为什么这件事重要?因为车身材料变了。铝合金和高强钢对热的容忍度都很低,给多了变形,给少了焊不透,中间那条窗口很窄。老式工频焊机站在那条窗口外面。
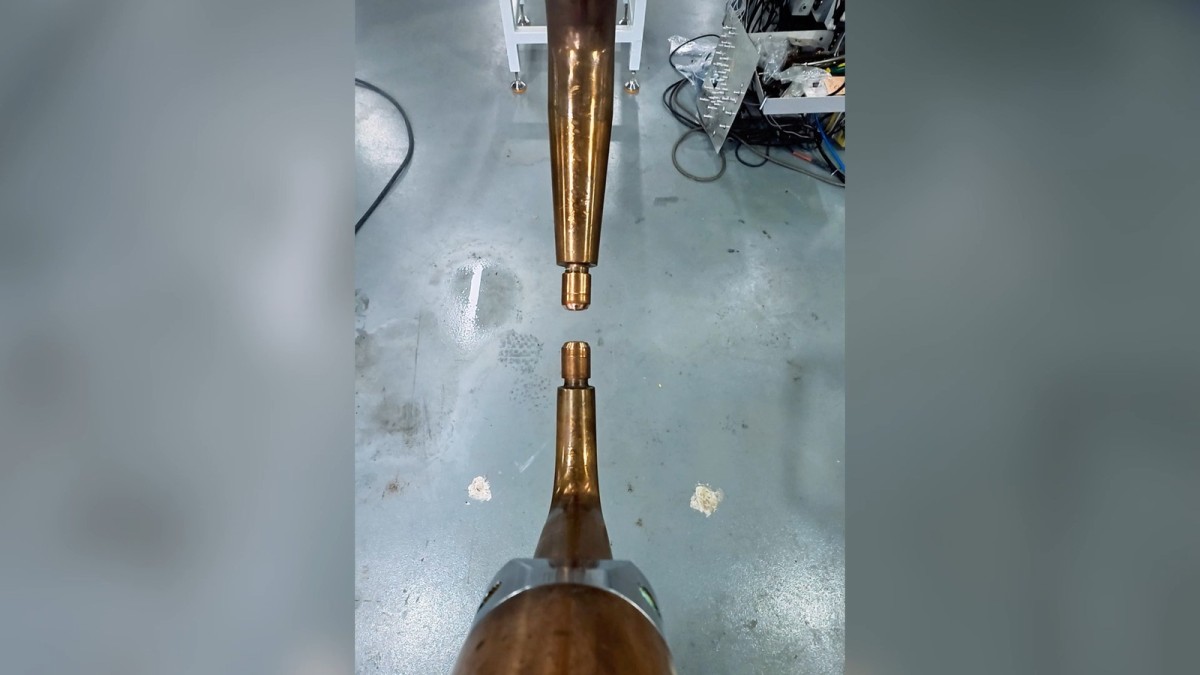
但真正让我停下来看的是修磨机。
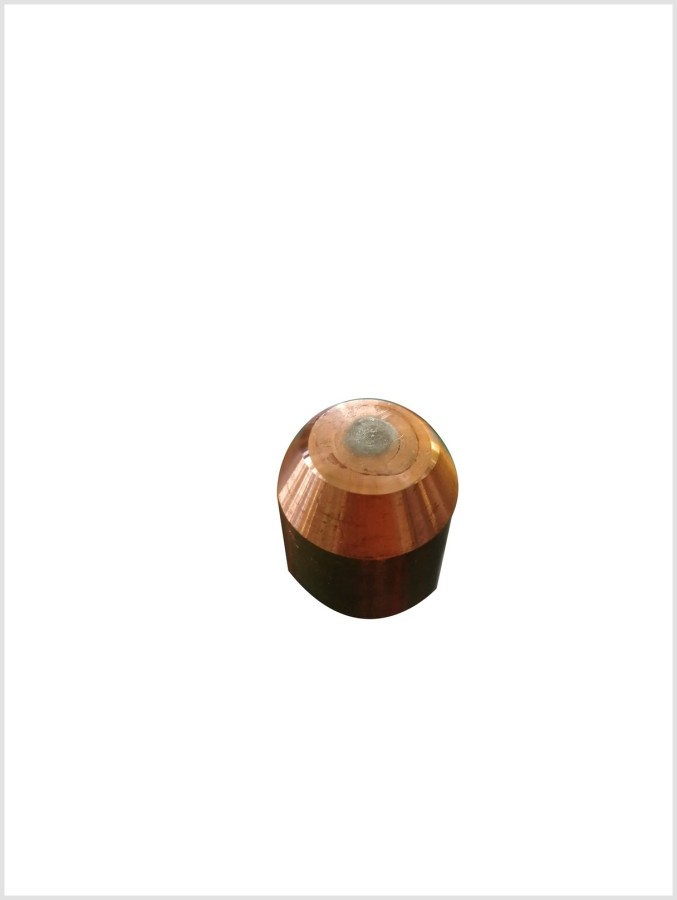
铝合金点焊有个行业性难题:电极帽烧损特别快。铜电极碰上铝,界面反应剧烈,几百个焊点下来电极帽就变形,焊点质量开始飘。普通修磨机对付不了,因为铝合金粘附性强,常规刀片刮不干净。
鸿栢的做法是用超高速伺服电机带四刃直角研磨片,边上配扭矩监控和废屑收集。结果是一个电极帽能研磨 350 到 420 次,刀片寿命超过 15 万次。
这不是参数竞赛,这是把一件特别小的事算到了极限。愿意在这种地方下功夫的公司,通常不会在别处偷懒。
再往上,是机器人和软件。
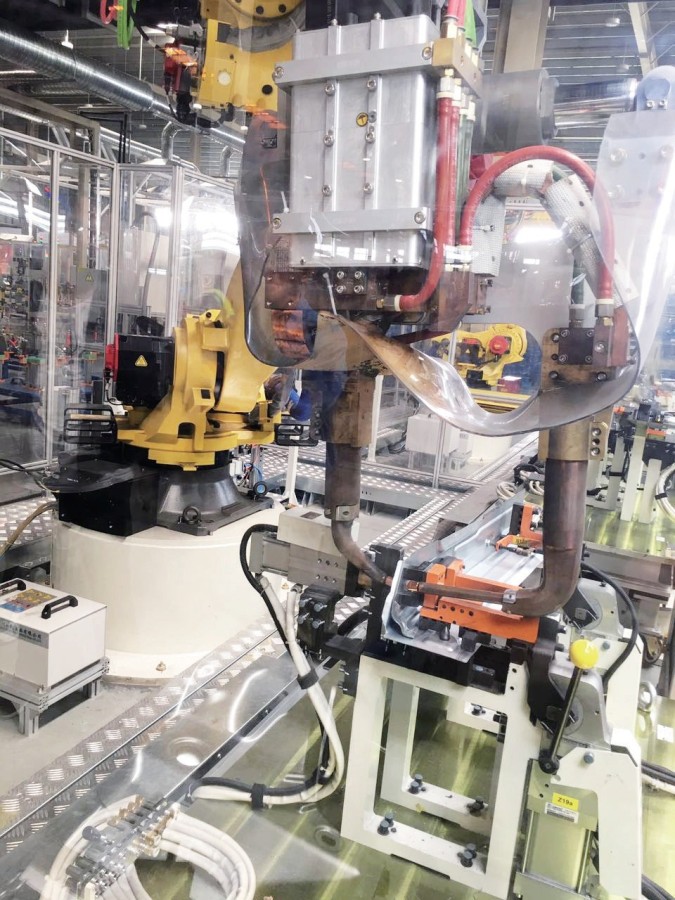
九轴驱控一体机器人是自己做的,通信协议(HB1)也是自己写的。为什么?因为焊机和机器人如果不是同源设计,节拍永远对不齐。焊接时序、送料、电极退让,差几毫秒,焊点质量就开始波动。用别人的机器人,你只能去适配它的时序,适配不到的地方就是工艺妥协。
配套的 Weld NIC 群控软件能接 MES 和 PMC,做参数下发、事件记录、波形分析和故障诊断。设备卖出去之后,数据还在往回走。
这两件事放在一起,才是它的产品逻辑:不卖单台设备,卖的是一条能对上账的工艺链。焊机、机器人、软件、修磨,参数互相咬合。
代价是产品线看着有点杂。焊机、机器人、中空电动缸,2020 年还做起了家用电梯。外人会觉得不专注。
其实底层是同一套东西:电机、伺服、控制、逆变。无齿轮曳引电机和焊机里的逆变模块,隔行不隔理。这是能力外溢,不是多元化冲动。
最后说一句“国产替代”。
这四个字在发布会上很好说,在车间里很难做。它真实的样子大概是:某条产线上,一台机器用了十年还没坏,于是下一份采购单上,供应商那一栏换了个名字。
没人鼓掌,也没人拍照。
这就够了。
(文中参数、客户名单及资质信息均引自鸿栢科技公开资料与产品画册,具体项目的工艺参数应以设备手册和现场工艺文件为准。)
螺柱焊是单面焊接,背面不留痕,不用预先打孔,优点在“轻”,风险也在“轻”。参数飘一点,外观上看不出来,但拉拔力已经不够了。装完后大部分被饰板盖住,车主一辈子不会看见,可一旦虚焊,总装线上卡扣就拧不上,工位卡住会堵住整条按秒算节拍的焊装线。 汽车行业里焊装设备不是买回来就能用。一款车型定点后,设备要走样件试制、小批量、量产爬坡,验证周期通常一到两年。期间任何一次批量故障,供应商基本就出局,下次招标连门都进不去。所以进入名单比参数漂亮难得多,一旦进去也很难被替换,因为换供应商等于把整条产线的工艺参数、节拍、通信协议全部重做一遍。 螺柱焊方面,鸿栢把上世纪九十年代基本由进口品牌主导的轿车车身螺柱焊接自动化成套设备做成了国产替代,位置控制精度做到±0.1毫米。点焊走DSP次高频逆变路线,工作频率1到10千赫兹,能量利用率90%以上,逆变模块效率95%以上,特点是热输入低、变形小、焊得透,适应铝合金和高强钢对热容忍度低的窄窗口。 铝合金点焊有个行业性难题:铜电极碰上铝,界面反应剧烈,几百个焊点下来电极帽就变形,焊点质量开始飘。普通修磨机对付不了,因为铝合金粘附性强,常规刀片刮不干净。鸿栢用超高速伺服电机带四刃直角研磨片,配扭矩监控和废屑收集,一个电极帽能研磨350到420次,刀片寿命超过15万次。 因为焊机和机器人如果不是同源设计,节拍永远对不齐。焊接时序、送料、电极退让差几毫秒,焊点质量就开始波动。用别人的机器人只能去适配它的时序,适配不到的地方就是工艺妥协。鸿栢自研九轴驱控一体机器人和HB1通信协议,配套Weld NIC群控软件接MES和PMC,做参数下发、事件记录、波形分析和故障诊断,卖的是能对上账的工艺链而非单台设备。螺柱焊为什么容易出质量问题?
汽车焊装设备供应商进入车企名单有多难?
鸿栢在螺柱焊和点焊上分别有什么技术特点?
铝合金点焊的电极帽修磨难在哪里?
鸿栢为什么自己做机器人和通信协议?
 好焊孙辉(sunhui.me)是孙辉的个人技术站。孙辉现任深圳市鸿栢科技实业有限公司营销总监,自 2010 年起从事汽车焊接装备的市场与销售,长期跟踪白车身螺柱焊、电阻点焊、电极帽修磨与轻量化连接工艺,已沉淀数百篇一线技术文章。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 焊装工艺技术
全球最好?鸿栢拿的是入场券,不是奖杯