

电阻焊接是工业生产中常用的焊接方法(如汽车制造、航空航天等领域),但过程中易出现裂纹、气孔、未熔合、压痕过深、表面烧伤、飞溅等常见缺陷,这些问题会严重影响焊接接头的强度、密封性和外观质量。以下结合2024-2025年最新行业资料,针对各类缺陷的产生原因及解决措施进行详细说明:
一、裂纹:最严重的焊接缺陷
裂纹是电阻焊中最危险的质量问题,主要出现在焊缝或热影响区,会直接导致接头失效。
产生原因
- 材料因素:焊件含碳、硫、磷等杂质过高(如高碳钢、铸铁),材料脆性增加;
- 焊接应力:热胀冷缩产生的热应力或残余应力未及时释放;
- 工艺参数不当:焊接电流过大、时间过长导致焊缝过热,或电流过小、时间过短导致焊缝未完全熔化;
- 冷却速度过快:如焊接薄板或淬硬钢时,冷却速度超过材料塑性承受范围。
解决措施
- 材料预处理:选用低合金钢(避免高碳、高硫磷材料),焊前对材料进行预热(如150-300℃),降低材料脆性;
- 工艺优化:合理设置焊接参数(如减小电流、缩短时间,或采用“软规范”——长时间小电流),避免焊缝过热;
- 应力释放:焊后进行热处理(如回火),缓慢冷却(如用石棉布覆盖),释放焊接应力;
- 电极管理:使用铬锆铜电极(导热性好,减少热积累),定期修磨电极(每400-500次焊点修磨一次),确保电极与工件接触良好。
二、气孔:影响动载性能的常见缺陷
气孔是焊缝内部或表面的空洞,虽不影响静态强度,但会严重降低接头的动载和冲击性能。
产生原因
- 气体保护不足:焊接过程中空气(氧气、氮气)进入焊缝;
- 焊材/工件污染:工件表面有油污、锈迹、油漆等,焊接时产生气体(如氢气、一氧化碳);
- 参数设置不当:焊接电流过大、时间过短,气体未及时逸出。
解决措施
- 加强气体保护:采用惰性气体(氩气、氦气)保护(如电阻缝焊时用氩气屏蔽),防止空气进入;
- 彻底清理表面:焊前用机械打磨(砂纸、钢丝刷)或化学清洗(丙酮、硝酸酒精)去除工件表面的油污、锈迹、油漆等污染物;
- 优化参数:适当增大焊接电流、延长时间,确保气体充分逸出;
- 修补方法:小气孔可用焊条电弧焊(如不锈钢用A102焊条)填补,大气孔需重新点焊。
三、未熔合:影响接头强度的关键缺陷
未熔合指焊缝金属与母材未完全熔合(或焊缝层间未熔合),会导致接头强度大幅下降。
产生原因
- 接头设计不合理:接头间隙过大(导致熔核无法覆盖)或过小(导致热量无法传递);
- 工艺参数不当:焊接电流过小、时间过短,焊缝未充分熔化;
- 电极压力不足:电极压力过小导致工件接触不良,热量无法集中。
解决措施
- 优化接头设计:合理设置接头间隙(一般为板厚的10%-15%)和坡口形状(如V型、U型坡口),确保焊缝完全熔合;
- 调整参数:增大焊接电流、延长时间,提高焊缝温度;
- 增加电极压力:使用液压电极(压力稳定),确保工件紧密接触;
- 检验方法:焊后用超声波检测(UT)或射线检测(RT)检查未熔合情况,及时补焊。
四、压痕过深:影响表面质量与强度的缺陷
压痕过深指焊点压痕深度超过板材厚度的15%-20%(行业标准),会削弱焊点强度并影响外观。
产生原因
- 工艺参数不当:焊接电流过大、时间过长,导致熔核过大;
- 电极压力过大:电极压力过大挤压熔核,使压痕加深;
- 冷却速度过快:熔核快速凝固,无法充分变形,压痕加深。
解决措施
- 优化参数:采用硬规范(短时间大电流),减少熔核尺寸;
- 控制电极压力:使用压力传感器(实时监控电极压力),确保压力适中;
- 加强冷却:采用水冷电极(如铬锆铜电极带水冷通道),减缓熔核凝固速度;
- 修补方法:压痕过深的焊点可用氩弧焊填补,打磨平整后重新检验。
五、表面烧伤:影响外观与耐腐蚀性的缺陷
表面烧伤指工件表面因高温而氧化、变色或粘铜(电极材料粘到工件表面),虽不影响强度,但会降低耐腐蚀性。
产生原因
- 电极压力不足:电极与工件接触不良,局部电流过大导致烧伤;
- 预压不充分:焊接前电极未与工件完全接触,通电瞬间产生电弧;
- 电极材料不当:使用纯铜电极(易粘铜),而非铬锆铜(抗粘性好)。
解决措施
- 调整电极压力:确保电极压力足够(一般为200-500N),避免局部过热;
- 充分预压:焊接前将电极压至工件表面,确保接触良好;
- 更换电极材料:使用铬锆铜电极(硬度高、抗粘性好),减少粘铜现象;
- 表面处理:烧伤部位可用砂纸打磨(去除氧化层),或用化学抛光(恢复表面光泽)。
六、飞溅:影响生产效率与安全的缺陷
飞溅指焊接过程中熔核金属喷出(内部飞溅:熔核内部气体爆炸;表面飞溅:熔核溢出),会污染环境、损坏工件。
产生原因
- 工艺参数不当:焊接电流过大、时间过长,导致熔核过热;
- 电极压力不足:电极压力过小,无法约束熔核,导致喷溅;
- 工件表面污染:工件表面有油污、锈迹,焊接时产生气体(如氢气),导致内部飞溅。
解决措施
- 优化参数:减小焊接电流、缩短时间,避免熔核过热;
- 增加电极压力:使用气动电极(压力稳定),确保熔核被约束;
- 清理表面:焊前彻底清理工件表面的污染物;
- 预防方法:焊接过程中用防护罩(遮挡飞溅),定期清理焊机(去除飞溅物)。
七、预防缺陷的综合措施
除上述针对性解决措施外,还需建立全面质量管理体系,从源头上预防缺陷:
- 焊前准备:
- 清理工件表面(去除油污、锈迹、油漆);
- 检查电极状态(磨损情况、冷却系统);
- 校准焊接设备(电流、时间、压力传感器)。
- 过程控制:
- 采用自动化焊接设备(如机器人电阻焊),减少人为误差;
- 实时监控焊接参数(如用PLC系统记录电流、时间、压力);
- 定期进行工艺验证(如每班次做首件检验,用撕破试验检查熔核尺寸)。
- 人员培训:
- 焊工需持证上岗(如ISO 9606电阻焊证书);
- 定期培训(如缺陷识别、参数调整、应急处理)。
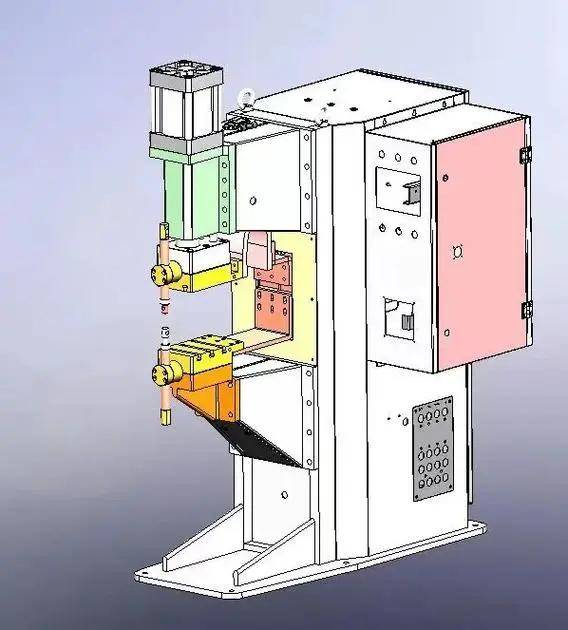
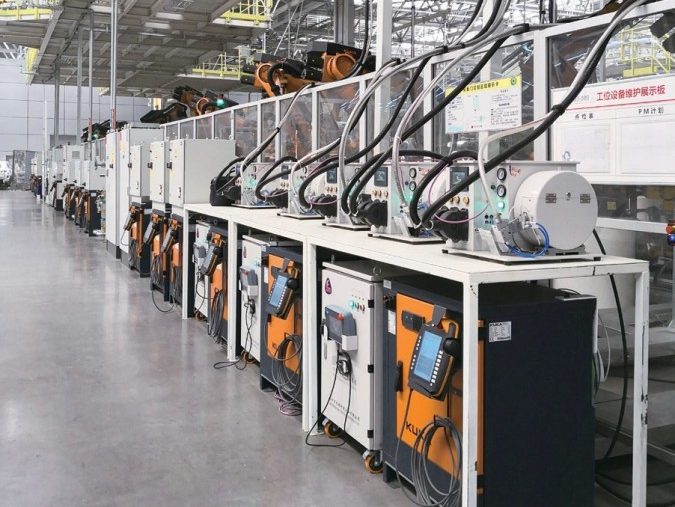
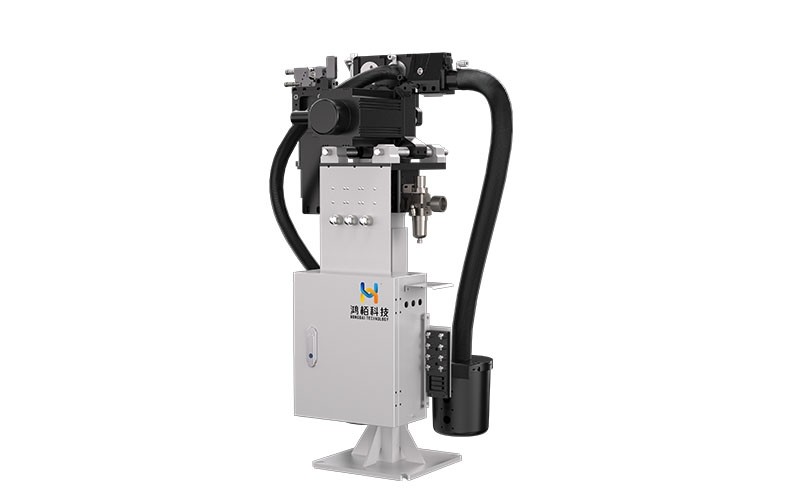
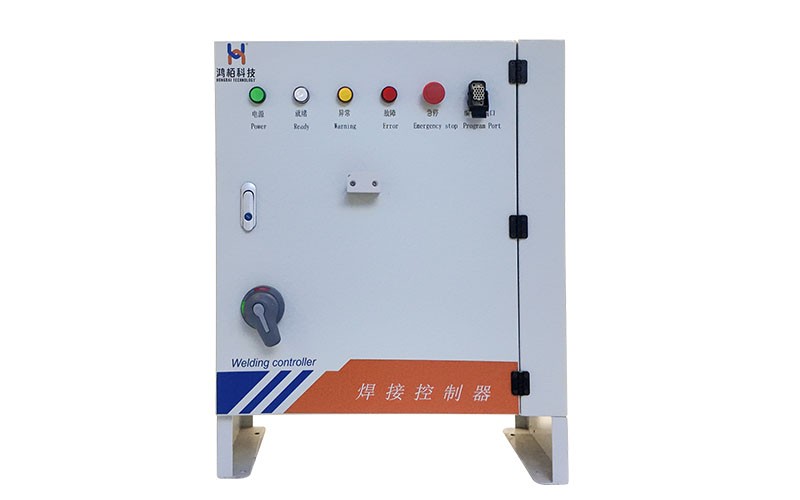
选择性能卓越的电阻焊机(图片来自于互联网,如有侵权请联系作者删除)
电阻焊接缺陷的解决需“预防为主,治理为辅”,选择性能良好的焊接设备,通过优化工艺参数、加强设备维护、严格焊前清理等措施,可有效减少缺陷的产生。对于已产生的缺陷,需根据缺陷类型(如裂纹、气孔、未熔合)采取针对性的解决措施(如热处理、补焊、重新点焊),确保焊接接头质量符合标准要求。
裂纹主要出现在焊缝或热影响区,产生原因包括材料含碳、硫、磷等杂质过高导致脆性增加,热胀冷缩产生的热应力或残余应力未释放,焊接电流过大或过小等工艺参数不当,以及薄板或淬硬钢冷却速度过快。解决措施:选用低合金钢并焊前预热150-300℃,合理设置焊接参数或采用长时间小电流的软规范,焊后回火并缓慢冷却释放应力,使用铬锆铜电极并每400-500次焊点修磨一次。 气孔是焊缝内部或表面的空洞,虽不影响静态强度,但会严重降低接头的动载和冲击性能。产生原因包括焊接时空气进入焊缝、工件表面有油污锈迹油漆等污染物、电流过大时间过短导致气体未及时逸出。解决措施:采用氩气等惰性气体保护,焊前用机械打磨或化学清洗彻底去除污染物,适当增大电流、延长时间确保气体逸出,小气孔可用焊条电弧焊填补,大气孔需重新点焊。 未熔合指焊缝金属与母材未完全熔合,会导致接头强度大幅下降。原因包括接头间隙过大或过小、焊接电流过小时间过短、电极压力不足导致接触不良热量无法集中。解决措施:合理设置接头间隙一般为板厚的10%-15%并选择合适坡口形状,增大焊接电流和延长时间,使用液压电极保证压力稳定,焊后用超声波检测或射线检测检查并及时补焊。 压痕深度超过板材厚度的15%-20%即属压痕过深,会削弱焊点强度并影响外观。原因包括电流过大时间过长导致熔核过大、电极压力过大挤压熔核、冷却速度过快使熔核无法充分变形。解决措施:采用短时间大电流的硬规范减少熔核尺寸,用压力传感器实时监控确保压力适中,采用带水冷通道的铬锆铜电极减缓凝固速度;已产生过深压痕的焊点可用氩弧焊填补,打磨平整后重新检验。 飞溅由电流过大时间过长导致熔核过热、电极压力不足无法约束熔核、工件表面油污锈迹产生气体引起,解决需减小电流缩短时间、使用气动电极保证压力稳定、焊前彻底清理表面,并用防护罩遮挡、定期清理焊机。表面烧伤由电极压力不足、预压不充分产生电弧、使用纯铜电极易粘铜引起,应将电极压力控制在200-500N、焊接前充分预压确保接触良好、改用抗粘性好的铬锆铜电极,烧伤部位可用砂纸打磨或化学抛光处理。电阻焊裂纹是怎么产生的,如何解决?
电阻焊气孔对焊接质量有什么影响,怎么消除?
电阻焊未熔合的原因和解决办法有哪些?
电阻焊压痕过深如何控制和修补?
电阻焊飞溅和表面烧伤怎么预防?
 好焊孙辉(sunhui.me)是孙辉的个人技术站。孙辉现任深圳市鸿栢科技实业有限公司营销总监,自 2010 年起从事汽车焊接装备的市场与销售,长期跟踪白车身螺柱焊、电阻点焊、电极帽修磨与轻量化连接工艺,已沉淀数百篇一线技术文章。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
端面之上:鸿栢固定式电极帽修磨器的七项技术底牌