

一对电极帽,八块钱。
按一年四亿个焊点算,这八块钱一年要重复十三万次——一百零七万的采购单。
如果每个电极帽能焊的点数从三千做到六千,这一百零七万变成五十三万。
这不是财务模型,是焊装车间每个月都在发生的支出。只是它被拆成一张张领料单,摊到几十个工位上,没人把它加总过一次。
先把一件事说清楚。标题里我原本写的是一个焊点省 3 分钱。真按账算下来,电极帽这一项是每点一厘三,加上换帽工时是两厘半上下。3 分钱把这个数放大了十倍以上。
我把真账摊开,你拿你厂的数据代进去。结论会不一样,放大十倍这件事不会变。
一、先算最容易算的:电极帽
账很简单,一个除法:
年用帽支出 = 年焊点总数 ÷ 每对帽可焊点数 × 2 × 单价
按年产十万台白车身、单车四千个焊点,就是四亿个焊点。电极帽按四块钱一个算。
每对帽焊三千点时,一年要用二十六万七千个帽,支出一百零七万。
每对帽焊六千点时,一年用十三万三千个,支出五十三万。
差五十三万。
摊到单个焊点上,从两厘七降到一厘三,省一厘三。
这一笔是所有账里最好算的,也是大部分厂唯一算过的那一笔。但它只解释了总账的一半——另一半藏在换帽的次数里。
顺带说一句:帽越便宜,这笔账越不能只算帽钱。 四块钱一个,一对八块,寿命翻倍也就省八块。这八块抵不过四刃刀片那点溢价,也抵不过一次换帽耽误的时间。所以单价越低,越要把工时和停机算进来——这也是我把账拆成两半的原因。
二、再算最容易被算错的:刀片
四刃刀片比单刃贵三倍多。这是采购最先看到的那一行,也是这笔账最容易谈崩的地方。
先把数据摆出来。按鸿栢的技术规范,钨钢硬质合金刀片的参考寿命是这样:
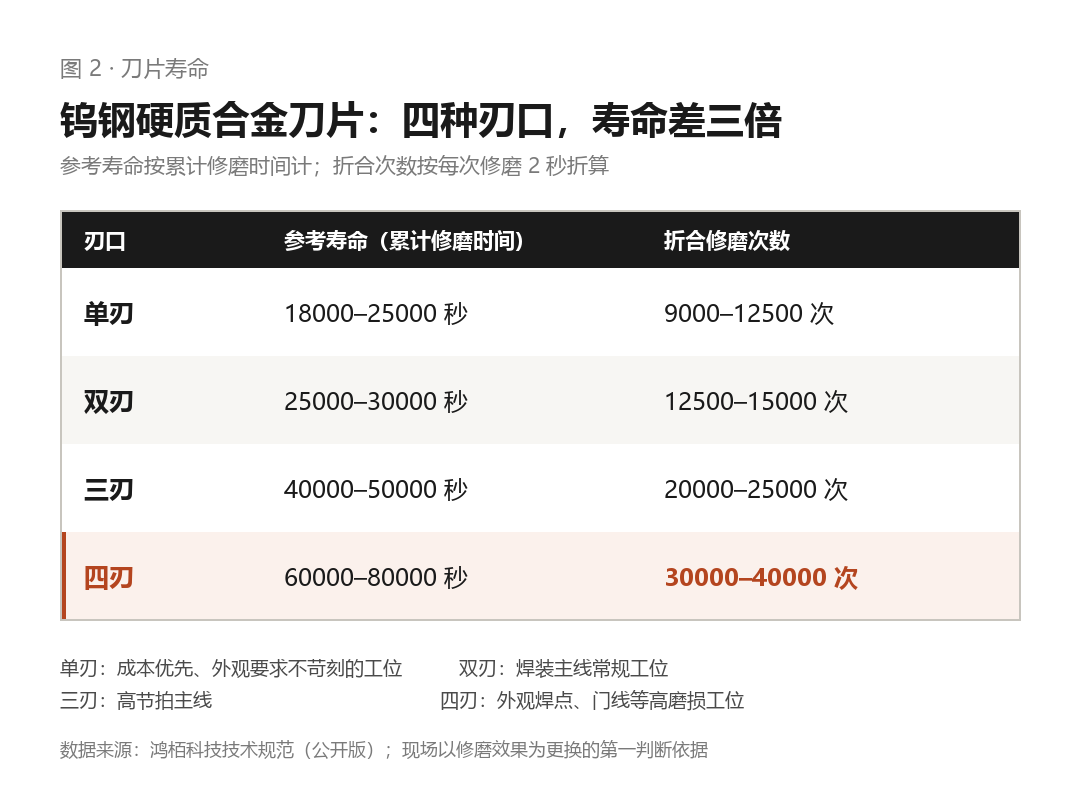 四刃的寿命大约是单刃的三倍。单价也是三倍多。
所以刀片本身不省钱。摊到每次修磨上,四刃甚至比单刃贵一点。
这是我在车间里被反驳最多的一句话,也是我每次都要重复的一句:你买的不是刀片,是电极帽的寿命。
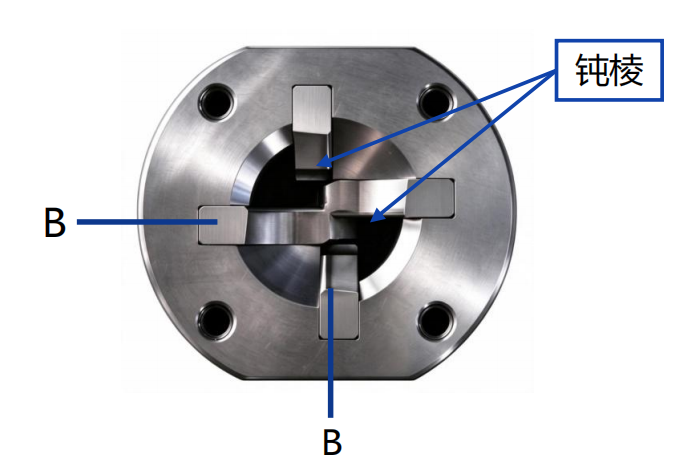
单刃是切削,一刀下去端面去掉 0.1 毫米;四刃是研磨,把切削力分散到四个刃口,单次去除量降到 0.01 到 0.035 毫米。
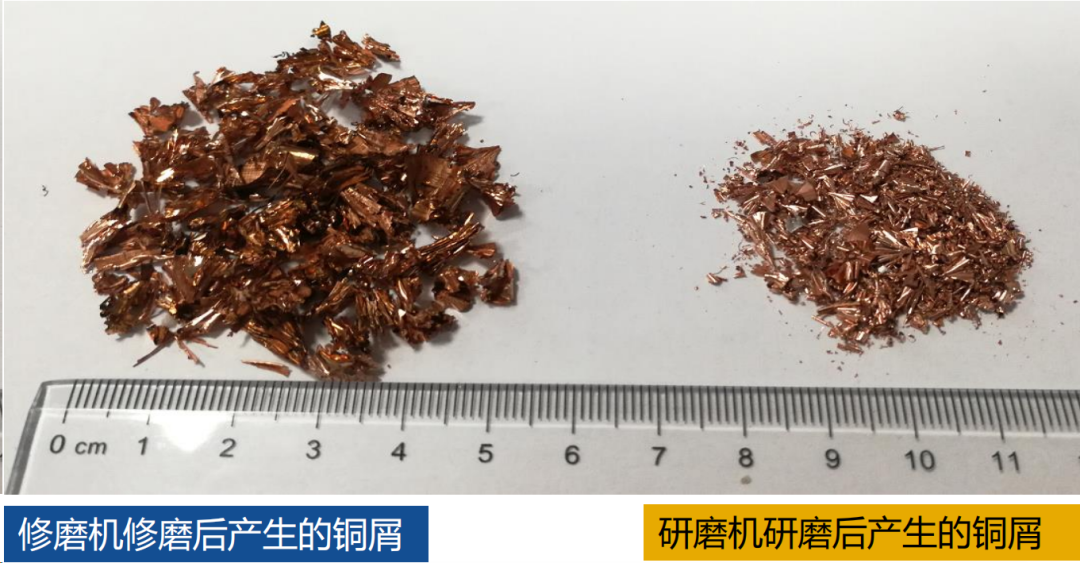
一次少切这么多,一对帽能多焊一倍的点。省的钱在前面那一百零七万里,不在刀片这一行。
如果只盯着刀片单价谈,这笔生意永远谈不成。因为从刀片看,它是涨价的。
三、另一半账:换帽次数
电极帽寿命翻倍,直接影响的是换帽频次。
四亿个焊点,每对帽焊三千点,一年要换十三万三千次;焊六千点,六万七千次。少换六万六千次。
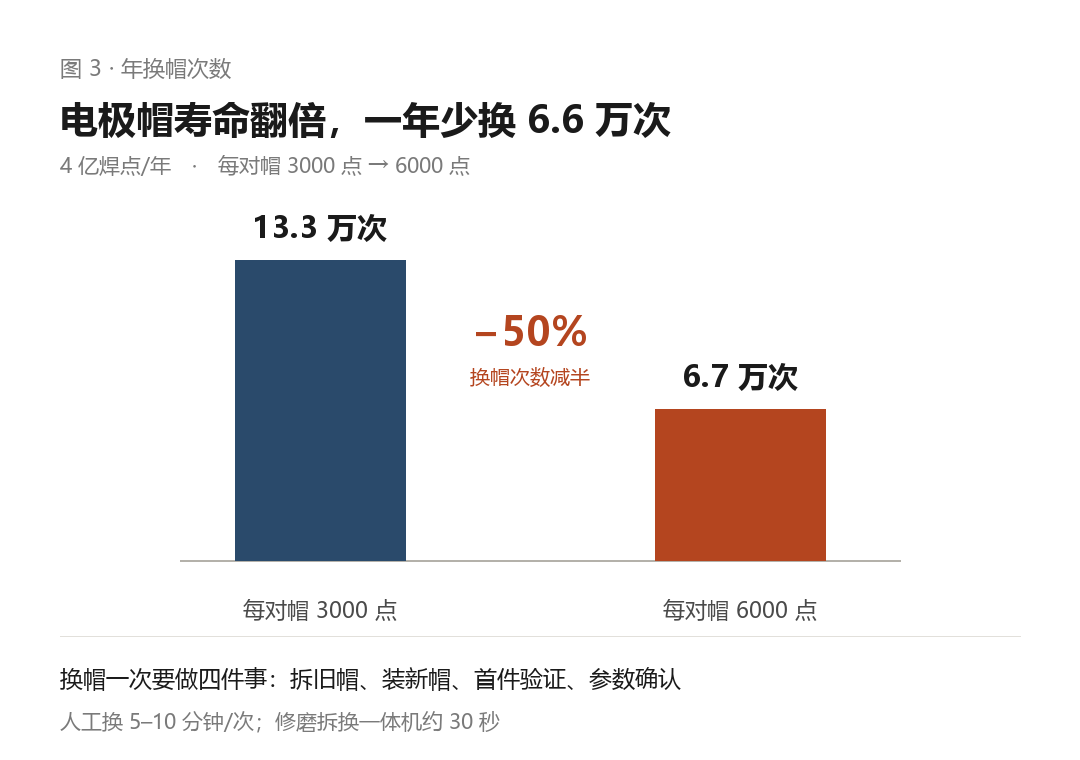
一次换帽要做四件事:拆旧帽、装新帽、首件验证、参数确认。人工换,五到十分钟;用修磨拆换一体机,三十秒左右。
按人工七分钟算,少换的六万六千次折合约七千八百个小时。按五十到八十块钱一小时折算(含工时和管理),是三十九万到六十二万。
这笔钱不会自动变成现金。它要么变成可减的直接人工,要么变成操作工腾出来做点检、做首件的时间,要么变成设备可利用率的几个点。口径不同,值多少也不同,所以我给的是一个区间。
到这里,两笔账加总:帽五十三万,工时三十九万到六十二万,合计约九十万到一百一十五万。
这个数大概等于两台宝马 5 系。
但这里有一笔账我没算,因为我算不了。
停线损失。
公式是:换帽次数 × 单次停机分钟 × 这条线每分钟的停机成本。
三个数都在你手里,一个都不在我手里。每分钟停机成本取决于你的节拍、单车毛利、能不能靠加班补回来;有些厂的换帽干脆安排在换型或者周末保养里做,那这一项就是零。
所以这一项我不给数。谁给你一个「停机一分钟损失八千块」的通用数字,那个数字大概率是拍的。
四、还有一笔几乎没人算的
修磨不到位,端面出现鱼鳞纹、刀纹、台阶,或者修完一高一低,会发生什么?
会发生虚焊、飞溅变大、端面轮廓超差。
这些不良品的成本不在采购单上,在返修工单上,在质量部门的月度报告里,在客户投诉的追溯记录里。它散落在三四个部门的表格里,没有一个人把它加起来过。
我能给的只有一个判断:在这四项里,这一项的绝对金额通常最小,但它的杠杆最大。 一个漏出去的虚焊,代价不是几毛钱,是一次追溯、一次停线排查、一次客户审核。
这也是为什么我坚持修磨后的端面要用视觉量测,而不是靠人眼看。人眼能看出磨花了,看不出偏心 0.3 毫米。
五、什么情况下这套算法不成立
上面这套账有一个前提:你的焊点总量足够大。这个前提在很多厂是不成立的,我得说清楚。
第一,产量小的厂不划算。 年产一万台以下,一年焊点总量不到四千万。帽上省的钱是五万出头,抵不过四刃刀片和研磨设备的差价。这种情况下单刃、双刃就是对的,追求四刃是浪费。
第二,非主线工位不该上四刃。 低节拍、外观要求不苛刻的工位,单刃的成本优势是实打实的。全套上四刃,是把钱花在不需要精度的地方。
第三,铝点焊和镀层板工况要重算。 铝点焊、带镀层电极帽的工况,刀片寿命要下调三成左右。账不变,数字全变。
第四,换帽本来就在计划停机里做的,停机那部分省不出来。 这条最容易被忽略。如果你的换帽都安排在换型和保养窗口里,那寿命翻倍带来的收益,就只剩帽钱和工时,停机那一项是零。
第五,修磨参数没调对,四刃等于白买。 压力、时间、去除量不匹配,四刃的精度优势发挥不出来,你花了四刃的钱,用的是单刃的效果。压力建议控制在 80 到 210 公斤力,单次修磨一到三秒,单次去除 0.1 到 0.15 毫米。
这五条里,第四条和第五条是我见得最多的。买对了东西,用错了方法,然后得出四刃没用的结论。
六、这张表,你自己填
上面所有数字里,只有五类是你必须自己填的:
| 要填的数 | 从哪拿 | 我这篇用的假设 |
| 年焊点总数 | 产量 × 单车焊点数 | 4 亿(10 万台 × 4000 点) |
| 每对帽可焊点数 | 现场记录,或向供应商要实测值 | 3000 / 6000 |
| 电极帽单价 | 采购台账 | 4 元/个 |
| 换帽单次耗时 | 现场掐表 | 人工 7 分钟 |
| 每分钟停机成本 | 财务或 IE,多数厂没有这个数 | 未给,需你自填 |
填完你会得到一个属于你厂的数。它大概率不等于我这九十万到一百一十五万,可能是一半,也可能是三倍。
但有一件事不会变:省下来的钱,一半以上是买到了更长的电极帽寿命,不是买到了更便宜的刀片。
所以下一次有人拿四刃的报价来找你,别先谈单价。先问一句:你们这对帽,现在能焊多少点?
按年产十万台白车身、单车四千个焊点算,一年四亿个焊点。电极帽四元一个,每对帽焊三千点时年用二十六万七千个,支出一百零七万;焊六千点时用十三万三千个,支出五十三万,差五十三万。摊到单个焊点从两厘七降到一厘三,省一厘三。这只是电极帽本身,还没算换帽工时。 四刃刀片本身不省钱,摊到每次修磨甚至比单刃贵一点。它省的是电极帽寿命:单刃是切削,单次端面去除约0.1毫米;四刃是研磨,切削力分散到四个刃口,单次去除量降到0.01到0.035毫米。一次少切这么多,一对帽能多焊一倍的点,省下的钱在电极帽采购和换帽工时里,不在刀片这一行。 四亿个焊点下,每对帽焊三千点一年换十三万三千次,焊六千点换六万七千次,少换六万六千次。一次换帽含拆旧帽、装新帽、首件验证、参数确认,人工约五到十分钟,按七分钟算折合约七千八百小时,按五十到八十元一小时折算是三十九万到六十二万。这笔钱不会自动变现金,可能变成可减人工、点检时间或设备可利用率。 停线损失公式是换帽次数乘单次停机分钟乘该线每分钟停机成本,三个数都在厂里,作者手里没有。每分钟停机成本取决于节拍、单车毛利、能否靠加班补回;有些厂换帽安排在换型或周末保养里做,这一项就是零。所以不给通用数字,谁给一个固定停机损失数,大概率是拍的。 文章列了五条:年产一万台以下、焊点总量不到四千万的厂不划算;低节拍、外观要求不苛刻的非主线工位不该上四刃;铝点焊和镀层板工况刀片寿命要下调三成左右,账要重算;换帽本来就在计划停机里做的,停机那部分省不出来;修磨参数没调对,压力、时间、去除量不匹配,四刃等于白买。其中第四条和第五条最常见。电极帽寿命从三千点做到六千点,一年能省多少钱?
四刃刀片比单刃贵三倍多,为什么还说能省钱?
换帽次数减少能省多少工时?
为什么文章不算停线损失?
什么情况下这套降本算法不成立?
 好焊孙辉(sunhui.me)是孙辉的个人技术站。孙辉现任深圳市鸿栢科技实业有限公司营销总监,自 2010 年起从事汽车焊接装备的市场与销售,长期跟踪白车身螺柱焊、电阻点焊、电极帽修磨与轻量化连接工艺,已沉淀数百篇一线技术文章。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 汽车连接
端面之上:鸿栢固定式电极帽修磨器的七项技术底牌