

一条焊装线,一天到底要"停"多少次?
不是那种上了看板、开了分析会的大故障。是另一种停机——
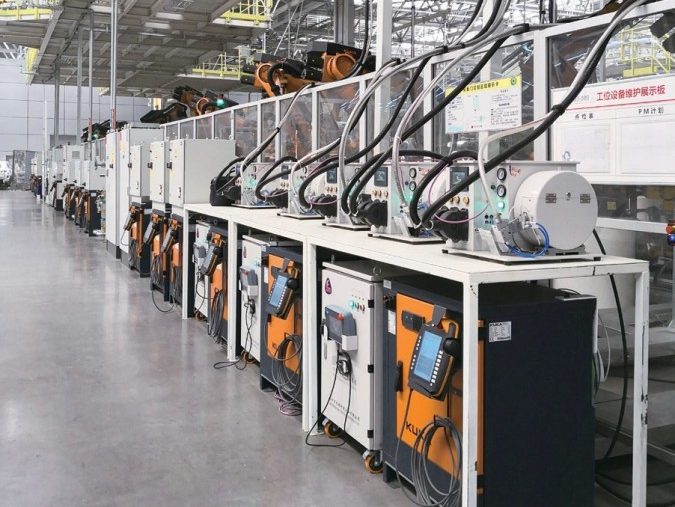
机器人焊完第 26 个焊点,缓缓退到修磨位。焊钳张开,等着。等一个戴着手套的人走过来,把已经磨秃的电极帽拧下来,从料盒里摸一只新的装上去,再用卡尺量一下端面,点点头,机器人才能继续干活。
单次 3 分钟。一天几十次。没人记录,也没人追责。
因为所有人都默认:这是"正常维护"。
今天这篇文章,不聊概念,只算账。
一、被忽略的"第三类停机"
焊装车间的停机,通常被分成两类:故障停机、换型停机。
但真正吃掉节拍的,往往是第三类——维护性停机。它有三个特点:
· 计划内:所以不计入 OEE 损失
· 高频:所以单次不痛,累计惊人
· 依赖人:所以波动极大,且无法标准化
电极帽管理,就是这类停机的典型样本。
一只电极帽的寿命曲线其实很残酷:端面越焊越平、接触面积越来越大、电流密度越来越低。到某个临界点,飞溅变多、虚焊出现、焊点强度波动。此时必须修磨——把端面重新整形;修到无法再修,必须换帽。
也就是说,电极帽不是"耗材",它是焊点质量的第一道变量。
而传统做法里,这道变量由"人"来控制:什么时候磨、磨几圈、磨到什么程度、什么时候换——全凭经验。
这就是问题的起点。
二、效率:把"两个动作"压进一个节拍
传统方案的结构性浪费
过去,修磨和换帽是两件事,往往也是两台设备:
· 修磨机在 A 位置,换帽机(或人工)在 B 位置
· 机器人要跑两段轨迹,占用两个工位空间
· 换帽时还要人介入、要复检、要恢复程序
一项动作被拆成两段,节拍就被拉长了两次。
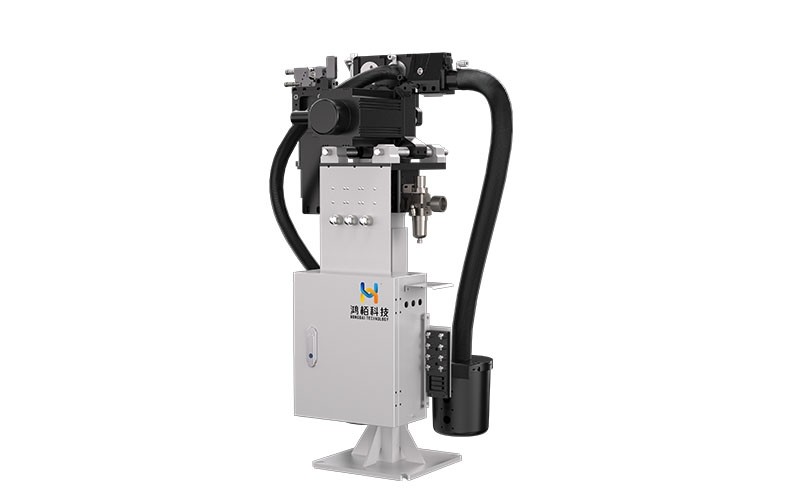
一体机做的事:同轴、同心、同一台电机

修磨换帽一体机把这件事重新组织了一遍:
· 同心轴设计:上下电极同心轴拆装,设备更紧凑,机器人轨迹更短、更好调
· 一个伺服电机干两件事:修磨与换帽共用一套驱动,减少故障点
· 空间占用小:一体化立式结构,适应多种现场布局
效果直接体现在时间上:
对比一下:人工换帽,从发现、走到工位、拆、装、复检、恢复,保守按 3 分钟计。
一条线的账,可以这样算
以某主机厂主焊线为例(数据为现场典型值,可按你的实际替换):
一体机方案:54 × 20 秒 ≈ 18 分钟/天
一条线 20 个修磨位 → 每天约 54 次换帽人工方案:54 × 3 分钟 ≈ 162 分钟/天
每天差出 2.4 小时。按两班 16 小时算,相当于多出约 15% 的有效焊装时间。
注意一个前提:如果这台焊钳处在串联线上,单工位停机就是整线停机。这 15% 不是某个工位的 15%,是整条线的 15%。
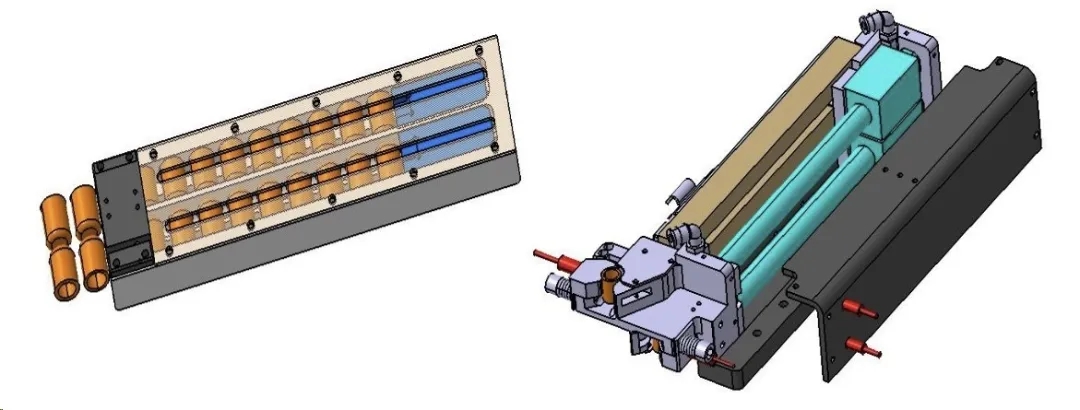
气推弹夹组件:内置气缸 / 电极帽到位检测 / 剩余数量检测 / 快速拆卸卡扣
还有一个细节常被忽略:弹夹上下共 12 对电极帽,剩余数量传感器会自动报警。不用人定时去看还剩多少——"人盯设备"这件事,从流程里被删掉了。
一个真实的两年样本
某合资知名汽车A4L 项目,主焊二 4210 工位,型号 HBXMQ-003H(5 爪伺服修磨更换一体机):
这组数据有个细节值得玩味:34 万台 ÷ 3 台/次 ≈ 11.3 万次,和"约 11 万次铣帽"几乎完全吻合。
数据自洽,说明这不是宣传口径,是台账。
同线另外两个工位同样在跑:4240 工位(卧式 007)2018.08.10 投用至今,累计 50 多万台、换帽 1800 余次;4260 工位(立式 007)2019.05.05 投用至今,34 万台、换帽 1200 余次。
五年、三个工位、百万台级的验证量。这是"能不能用"和"敢不敢用"之间的分界线。
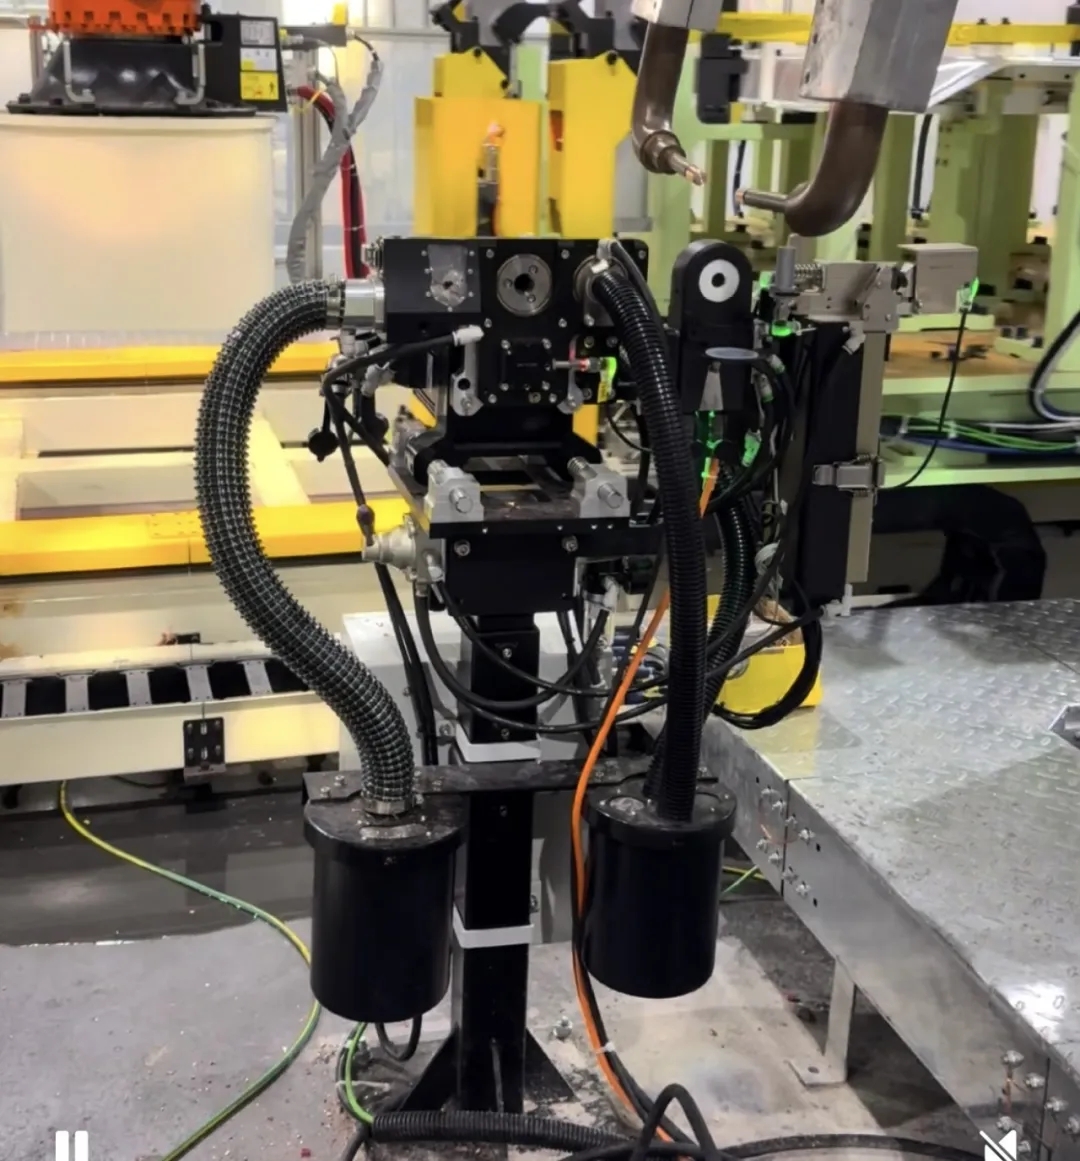
焊装线现场设备换帽动作实拍(手机拍摄原图)
三、质量:把"手感",变成"参数"
手工修磨的根本问题,不是慢
是不可复现。
同一个工位,老师傅磨出来的端面和学徒磨出来的端面,直径可能差 0.05mm,同心度可能差更多。而这 0.05mm,直接对应接触电阻、电流密度、以及最终的焊点熔核直径。
一体机做的三件事
第一,把转速和进给变成可控量。
伺服控制取代了传统气动的开环控制,带来三个具体动作:
· 低转速接触:接刀平稳、无震动
· 高转速离开:降低端面刀痕留存
· 0.02mm 级微量切削:单次切削量可控,不"磨过头"
修磨精度做到 ±0.02mm,覆盖 Φ10–Φ22mm 全尺寸区间。
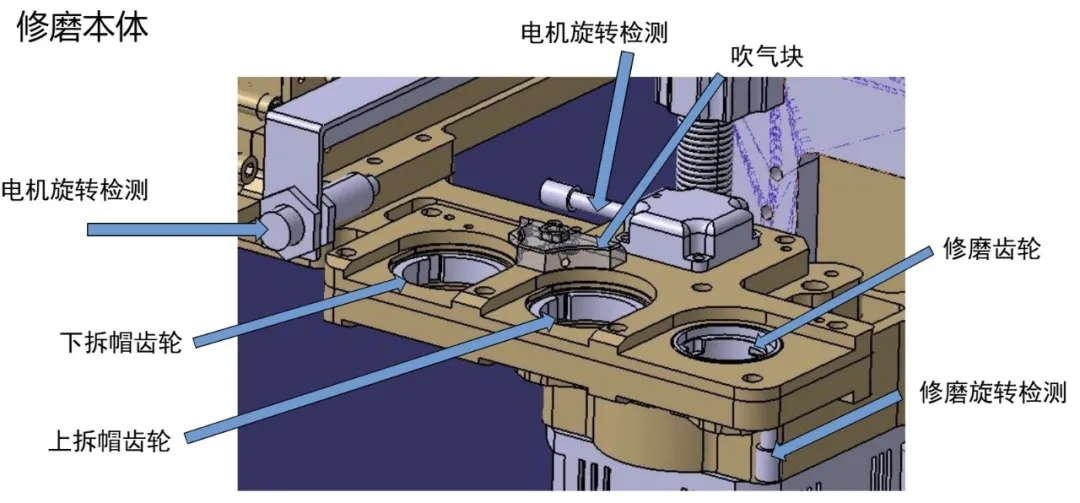
三爪拆帽装置 / Z 轴平衡缓冲 / 修磨齿轮 / 上下拆帽齿轮 / 旋转检测
第二,把"上下两个端面"变成"一个同心面"。
上下电极帽同步修磨,保证端面大小与形状一致、同心吻合。这是虚焊和飞溅最常见的根因之一——上下端面不平行,压力分布就不均。
第三,把"磨完就焊"变成"检完再焊"。
这是很多客户第一次看完现场最意外的部分。一体机可以搭配两种检测:
· 光纤检测盒:设定端面反射率阈值,磨完夹紧检测槽,光纤照射端面测反射率。不达标 → 判定修磨不良 → 重新修磨 → 再判定。不合格的帽子,进不了焊接程序。
 · AI 视觉检测:非接触光学检测,识别黑印、凸起、黏铜屑、凹坑、辐射纹、端面过大/过小/不圆/偏心、梅花纹、修磨不完整等十余种缺陷,速度 <1 秒,精度 0.01mm。
这意味着质量控制点前移了:从"焊后抽检焊点",前移到"焊前全检端面"。
还有两个容易被忽略的质量细节
铜屑。修磨产生的铜屑如果附着在端面或飞溅到工件上,直接导致虚焊、假焊、表面缺陷。一体机采用全封闭腔体 + 强负压集尘,铜屑实时吸除并集中收纳,不残留、不飞散,同时减少对焊钳电极和机器人关节的磨损。
拆帽力。这是决定电极杆寿命的关键。传统齿轮式拆卸,容易因拆卸力过大让电极杆变形;一体机采用伺服自适应拆卸力 + 扭矩实时反馈,扭矩上升到峰值后下降即停止转动——恰到好处地松,而不是暴力地拧。
行业普遍水平 3000 —— 翻倍
四、降本:把账算到"分"上
降本这件事,最怕两种算法:只算采购单价,或者只算大项。
真正有效的算法是单次成本。三个反常识,供你对照。
反常识一:刀片贵不贵,不看单价,看"每次修磨成本"
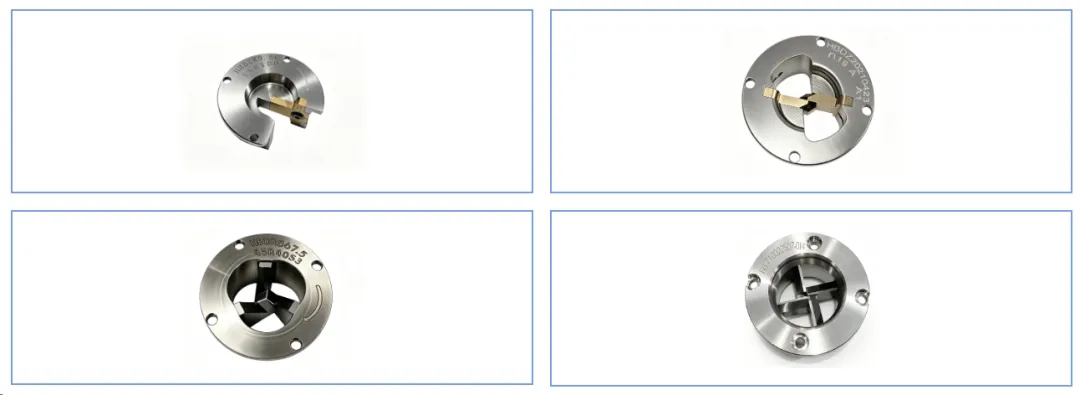
单刃 / 双刃 / 三刃 / 四刃刀片实物图
6 倍寿命差。摊到每次修磨上,成本结构完全不同。
反常识二:省电极帽,靠的是"磨得少",不是"磨得勤"
切削厚度直接决定电极帽消耗:
· 常规方案:0.08mm/s
· 三刃专利刀片:0.037mm/s
同样的修磨效果,切削量少一半以上。反映到电极成本上:可节省 20–30%。
再叠加"一对帽 6000 焊点 vs 3000 焊点",单耗是双降。
反常识三:最大的人力节省,不是"少一个人",是"人不用守"
· 弹夹上下共 12 对,气动推送,剩余量自动报警——不用人定时去看
· 电极帽型号切换,5 分钟内完成,不需要拆主轴换夹头
· 集屑桶 2L,每月或隔月清理一次;齿轮箱每三个月注油一次
· 一个人可以管控多条产线
从"守着设备"到"管着设备",这是两种人力模型。
还有一笔容易被漏掉的收入:铜屑回收。废旧电极帽落入托盘,铜屑由集屑桶集中收集,配回收防盗装置便于管理。这部分在不少工厂是"看不见的钱"——按铜价折算,一年下来不是小数。
五、为什么必须是"一体",而不是"两台设备拼一起"
这是采购时最常被问到的问题。答案有四层:
第一层:轨迹。同心轴拆装,机器人一次到位;分体方案要跑两段,行程更长,对空间要求更大。
第二层:故障点。一个伺服电机控制修磨和换帽两个动作,比两套驱动少一半运动部件。
第三层:节拍。修磨完直接换帽,中间不需要"回位—再定位",30 秒闭环。
第四层:数据。修磨旋转检测记录圈数、电极帽检测确认在位、余量报警、扭矩反馈——所有状态走同一套控制器,直接对接 Profinet / EtherNet/IP 或硬 IO 与 M12 硬接线,进 PLC、进 MES。
六、一张表,看清"进口替代"替代了什么
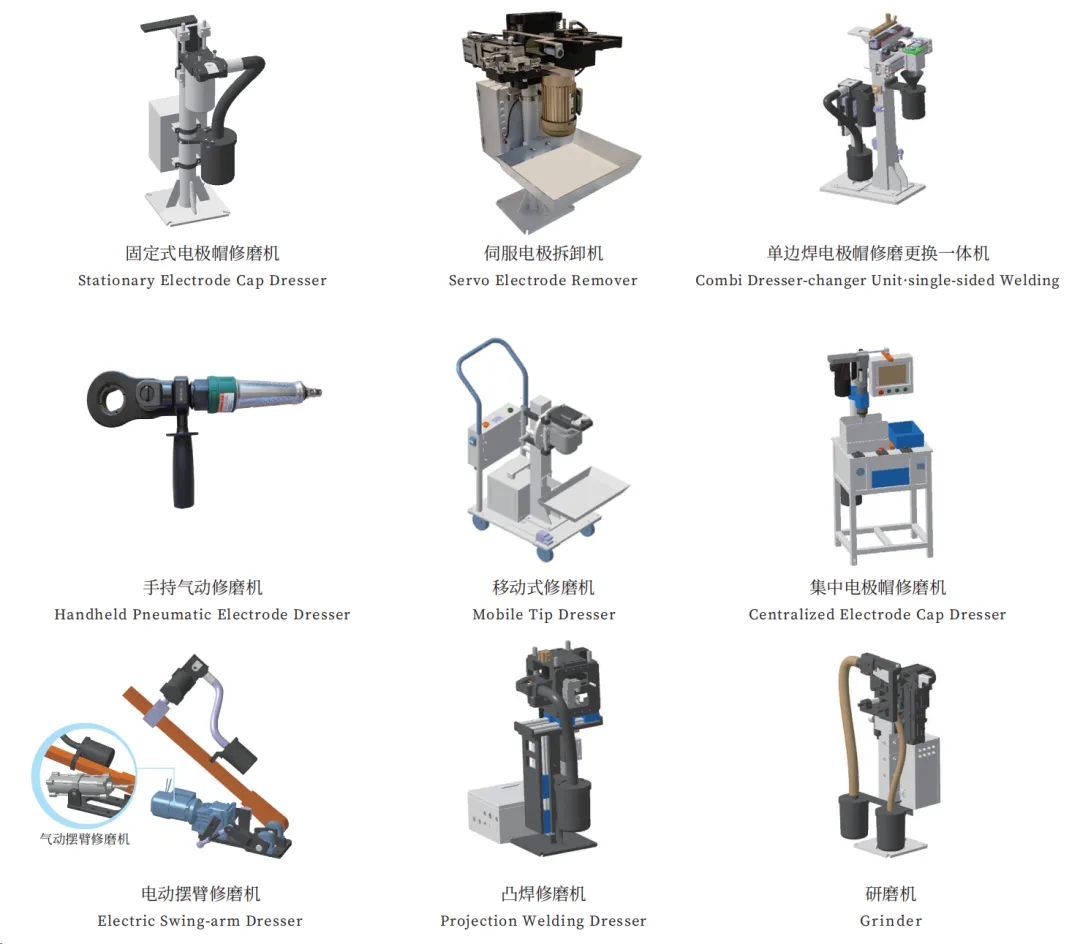
手动 / 半自动 / 全自动修磨器系列全家福
最后一行其实最关键,同时鸿栢的全系修磨机均通过SGS CE认证,并且已经出口远销匈牙利、加拿大、巴西、乌兹别克斯坦、印尼、泰国、马来西亚、埃及、俄罗斯等海外多个国家。
进口设备的服务人员,多数是代理商;鸿栢的技术支持,直接来自研发团队。对设备的理解深度,决定了故障能不能一次修好。
结语:三句话
效率上,一体化把"两段动作"压成"一个节拍",把每天 2 个多小时的隐性停机,压到 20 分钟以内。
质量上,它把靠手感的事,变成了可参数、可检测、可追溯的事——从"磨完就焊"到"检完再焊"。
成本上,刀片寿命 6 倍、切削量减半、电极帽寿命翻倍,叠加人力模型的变化,单次成本是结构性下降。
关于鸿栢科技
深圳市鸿栢科技实业有限公司,2003 年进入汽车智能焊接装备领域,国家级专精特新"小巨人"企业、国家级高新技术企业,承担国家重点科技攻关项目与国家级火炬计划项目,挂牌"广东省焊装设备工程技术研究中心"。
修磨器系列覆盖手动、半自动、全自动三大系列:手持式、移动式、固定式、摆臂式、单边焊、伺服电极拆卸机、修磨换帽一体机、铝点焊研磨机、凸焊自动修磨机等,并配套光纤检测盒与 AI 视觉修磨检测传感器。
产品应用于一汽大众、上汽大众、比亚迪、奇瑞、吉利、长城、东风日产、广汽丰田、一汽丰田、蔚来、小鹏、理想、长安、赛力斯、红旗、五菱,以及卡斯马、敏实集团、凌云股份等主流车企与 Tier1 供应商。
欢迎带着你产线的实际参数来找我们,我们按你的节拍、焊点数、换帽间隔,给你算一份专属的账。
维护性停机有三个特点:计划内,所以不计入OEE损失;高频,单次不痛但累计惊人;依赖人,波动极大且无法标准化。电极帽管理就是典型样本,人工换帽单次约3分钟、一天几十次,没人记录也没人追责,所有人都默认这是正常维护。 以日产量600台的主焊线为例,每225台换一次帽,单工位每天约2.7次,20个修磨位每天约54次。人工方案54×3分钟约162分钟/天,一体机方案54×20秒约18分钟/天,每天差出2.4小时。按两班16小时算,相当于多出约15%的有效焊装时间;若焊钳在串联线上,这15%是整条线的15%。 一体机用伺服控制把转速和进给变成可控量:低转速接触、高转速离开、0.02mm级微量切削,修磨精度±0.02mm,覆盖Φ10–Φ22mm。上下电极帽同步修磨,保证端面同心吻合。还可搭配光纤检测盒或AI视觉检测,不达标重新修磨,实现焊前全检端面。 刀片采用ASP-60粉末高速钢,修磨寿命约30000次,常规方案约5000次,差6倍;三刃专利刀片切削厚度0.037mm/s,常规为0.08mm/s,切削量少一半以上,电极成本可节省20–30%;一对电极帽焊点寿命6000,行业普遍水平3000,实现翻倍。此外弹夹12对自动报警,一人可管控多条产线。 原因有四层:轨迹上同心轴拆装机器人一次到位,分体方案要跑两段;故障点上一個伺服电机控制修磨和换帽两个动作,运动部件更少;节拍上修磨完直接换帽,30秒闭环;数据上所有状态走同一套控制器,可直接对接Profinet/EtherNet/IP进PLC和MES,分体设备很难有统一数据口径。
· 端面质量不稳定,虚焊/飞溅反复出现
· 刀片和电极帽的单耗算不清
焊装线的维护性停机为什么容易被忽略?
修磨换帽一体机比人工换帽能省多少时间?
一体机如何保证电极帽端面质量稳定?
修磨换帽一体机在降本上有哪些具体数据?
为什么选一体机而不是修磨机和换帽机两台设备?
 好焊孙辉(sunhui.me)是孙辉的个人技术站。孙辉现任深圳市鸿栢科技实业有限公司营销总监,自 2010 年起从事汽车焊接装备的市场与销售,长期跟踪白车身螺柱焊、电阻点焊、电极帽修磨与轻量化连接工艺,已沉淀数百篇一线技术文章。
螺柱焊机,点焊机,电极帽修磨机及各种焊接设备备件易损件,备件采购联系:18682260315
 通用与材料术语
制动性能(Braking Performance)